
数显倾角仪硅胶按键反复按压后的导电碳粒磨损问题
数显倾角仪刚出厂时,按键几乎不会出问题:开机、单位切换、零点校准、数据保持,每一颗都干脆利落。真正的麻烦往往出现在用户手里用了一两年之后——某颗键要按两次才有反应,或者按下去要停顿一下才生效,返修时换了主板也没解决。
这类"越用越钝"的现象,多数不在电路上,而在按键底部那一小块导电碳粒与 PCB 焊盘之间的接触界面。它不会突然坏掉,而是随着按压次数一点点变化:接触面积慢慢缩小,接触电阻慢慢抬高,直到某一天超过主控芯片能可靠识别的范围。
先把结论放在前面
碳粒磨损是渐变过程,它的速度由四件事共同决定:碳粒材料配方、硅胶硬度与接触压力、碳粒与焊盘的几何匹配、以及使用环境。把责任全推给"碳粒质量差"解释不了为什么同一批按键里只有校准键先坏——使用频率与偏心按压才是真正拉开差异的变量。
一、新机阶段一切正常,问题总在几万次之后出现
数显倾角仪承担的按键功能很集中:开机与关机、单位切换、零点校准、数据保持、测量模式切换、数据记录或复位。除电源键之外,校准与归零相关按键的实际使用频率常常远高于设计者的预期——现场每换一个测量基准,就要重新归零一次。
按键失效带来的后果不只是一颗键不好用:校准做不了、模式切不了,整台仪器在现场就失去功能;而间歇性失灵又很容易被误判成主板或程序故障,售后往往先换电路板,问题依旧,成本却已经花掉了。
二、碳粒是怎么一点点"磨掉"导电能力的
一次按压里发生了什么
- 手指按下,硅胶圆顶开始变形。
- 碳粒随之下移,逐渐靠近 PCB 焊盘。
- 碳粒接触焊盘,把两个分离焊盘短接,电路闭合。
- 手指松开,圆顶回弹,碳粒离开焊盘,电路断开。
单次动作看起来很轻,但这个过程要重复几万到几十万次,每一次都伴随压缩、接触、分离的循环。接触界面承受的是反复的机械应力和微小的相对滑移,材料表面就在这种循环中缓慢变化。
偏心按压带来横向摩擦
没有人每次都能垂直按在按键中心。手指偏离中心、键帽与外壳之间存在间隙、碳粒与焊盘没有完全对中、硅胶底部支撑不均匀——这些因素会让按键在上下运动时产生轻微的横向位移。位移本身很小,但乘以几十万次,就足以在碳粒表面和焊盘上磨出痕迹。
导电性能是渐变,不是突变
长期磨损的典型路径是:导电表面逐渐磨损、有效接触面积减少、接触电阻升高、按键偶发失灵、响应变慢或不稳定。注意这里没有统一的"多少欧姆算坏"——验收标准要按整机的电气设计要求来定,主控芯片的识别阈值不同,同一个电阻值在一台仪器上能用、在另一台上就不行。
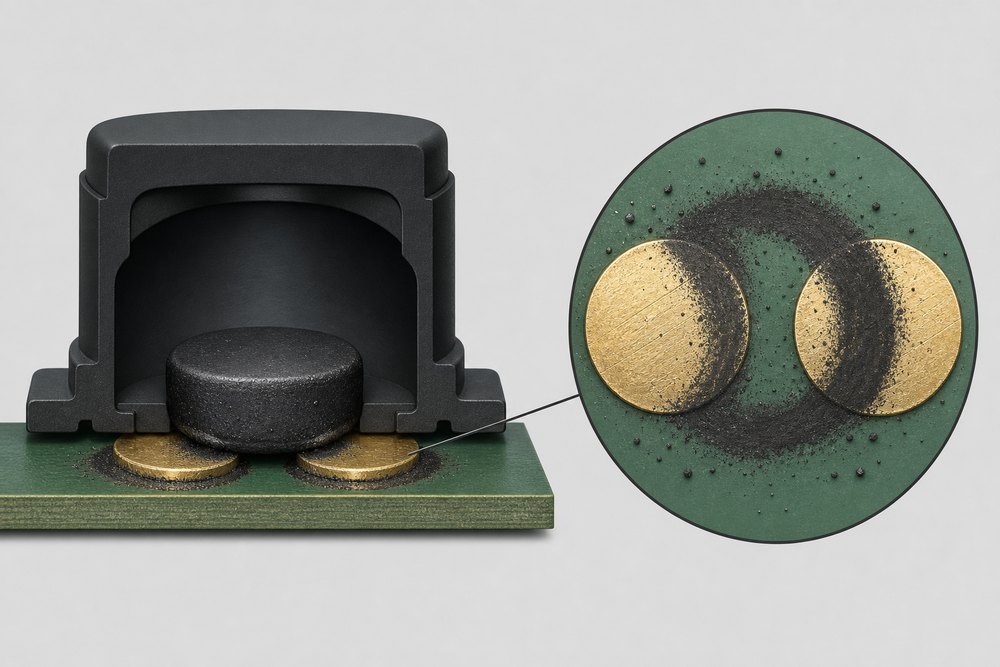
上图左侧是长期按压后的接触界面剖面:碳粒表面从平整变得粗糙、局部压扁;右侧放大图显示焊盘上留了一圈偏心的碳粉转移痕迹,说明接触区域长期偏向一侧,另一侧几乎没有真正参与导电。
这种"偏心磨损"是最容易被忽略的一种失效方式。它不会在寿命测试的早期暴露,也不会在单件检验中体现,而是随着使用时间慢慢把可用接触面积吃掉。
三、数显倾角仪为什么更容易暴露这个问题
高频键集中在少数几颗上
在初始设置、零点校准、工地现场测量、重复确认基准这些环节里,被反复按下的往往就是那两三颗键。同一片胶上的其他键可能还是新的,高频键已经接近寿命末端。这解释了"为什么只有某几颗键先坏"。
紧凑外壳压缩了设计余量
便携仪器的内部空间要同时分配给显示屏、电池、PCB 和按键。结果是:按键活动空间有限、PCB 安装公差更紧、碳粒尺寸受限制、外壳开孔也会影响实际行程。余量小,意味着同等的磨损量更快触及失效边界。
现场使用条件更苛刻
按具体产品用途不同,倾角仪可能出现在建筑施工测量、机械设备安装、工业维修或户外角度测量场景里。粉尘、湿气、手汗与皮脂、清洁剂残留、温差,这些因素会与机械磨损叠加。需要区分两类原因:机械磨损是接触材料本身的变化,环境污染是接触界面上多了东西,两者的改善手段不同,排查时不要混为一谈。户外类设备的耐久性要求,在户外测量设备按键耐久性里有更完整的讨论。
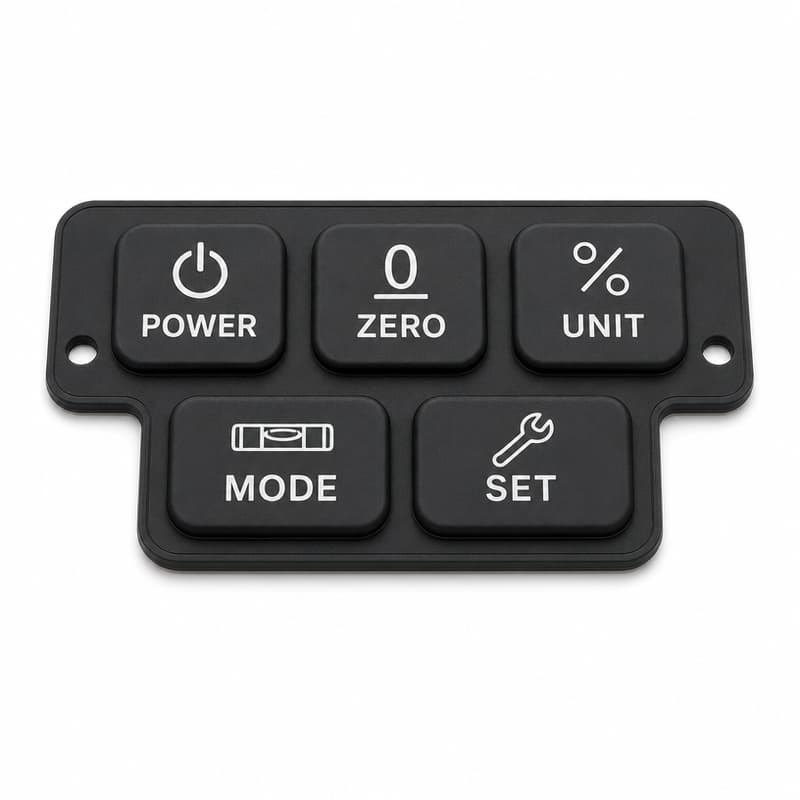
以上面这种五键布局为例,归零键与单位切换键承担了大部分重复操作,而电源键虽然每次使用都按,但次数远少于前者。做寿命评估时,如果按"所有按键同一寿命目标"来设计,就会出现高频键提前失效、低频键远远过剩的错配。
更实用的做法是按功能给不同按键设定不同的寿命目标,再据此微调碳粒尺寸和圆顶结构。这件事在结构定稿前做,成本几乎为零。
四、影响碳粒磨损的五个设计因素
碳粒材料配方
导电填料的组成、碳颗粒分布的均匀性、表面导电性能的稳定性、以及导电材料自身的耐磨性,共同决定磨损速度。这里要避免一个常见误解:没有哪种配方在所有场景里都更好。填料含量高,导电性好但机械性能可能偏脆;填料含量低,柔韧性好但初始电阻偏高。选择要回到具体的电气与机械要求上。
碳粒直径与厚度
尺寸决定有效接触面积、接触压力分布、导电路径的稳定性和磨损分布。碳粒过小,有效接触面积不够,轻微偏移就会接触不良;碳粒过大,可能与相邻线路或外壳结构干涉。因此碳粒尺寸必须与焊盘布局配套设计,而不是单独定一个"越大越保险"的尺寸。
硅胶硬度与按键按压力
硬度影响按压力、回弹力、压缩变形和接触压力。按压力过高会增加接触界面的机械应力,加速磨损;回弹力不足则可能导致接触不稳定、按键复位不及时。合理的平衡点要结合整机的开关设计与用户操作习惯来定。
筋位厚度与按键几何结构
筋位厚度、键帽高度、侧壁结构、支撑结构与按键行程共同决定按压时按键是否偏心。结构不合理时会出现局部应力集中、碳粒受力不均、磨损集中在一个小区带——这正是前面说的偏心磨损的成因。
碳粒与焊盘的对位精度
碳粒位置、焊盘位置、按键中心线与外壳定位结构必须匹配。长期存在偏移时,接触区的一部分会承受远高于平均值的压力和摩擦。这是倾角仪这类小尺寸按键产品在开发阶段最值得花时间的一项匹配工作。
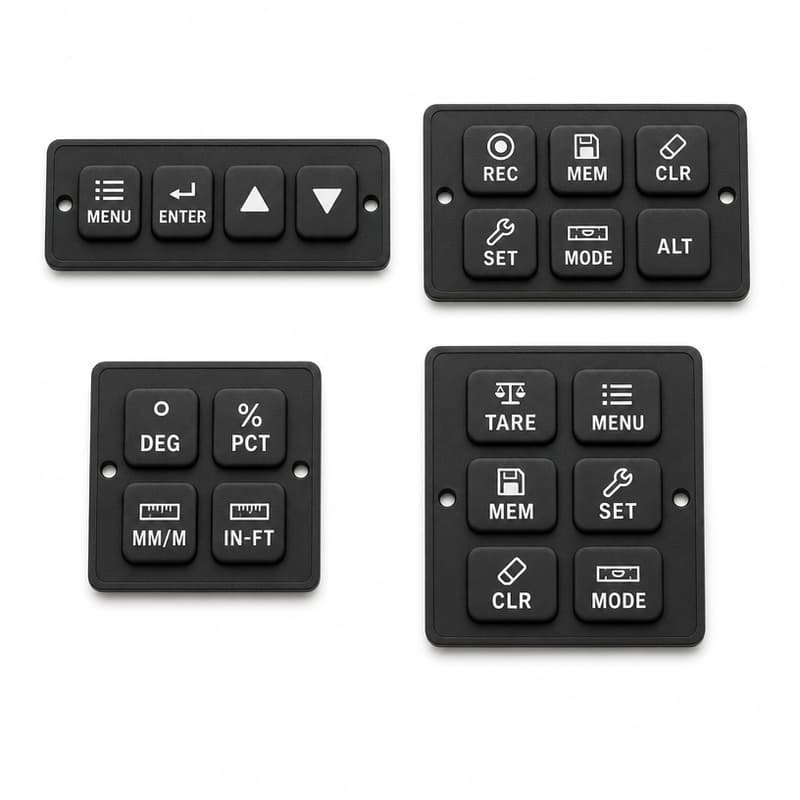
上面这组面板把方向键、功能键和数值键放在同一片胶上。方向键或开始/停止这类键在一台设备的生命周期里可能被按几十万次,而设置类键只有几千次。用同一个寿命目标去约束所有按键,会让高频键承担全部风险。
更实际的做法是按功能分档,把碳粒尺寸、圆顶高度与筋位厚度的余量优先分配给高频键,其余键保持手感统一即可。
五、PCB 侧同样在参与磨损
把问题全归给硅胶按键并不公平。焊盘尺寸与碳粒的匹配、导电线路的间距、表面处理方式、PCB 的平整度与装配公差,都会改变磨损速度。
焊盘需要在整个行程范围内为碳粒提供足够的有效接触面积;线路间距要在可靠导通与防止污染误导通之间取平衡;表面处理方式要与碳粒材料长期兼容,这一点最好由 PCB 工程师与硅胶按键制造商在开发阶段共同确认——两种表面处理对同一颗碳粒的长期表现可以差别明显,但目前并没有一种表面处理适用于所有应用。PCB 平整度同样关键:板面翘曲或装配不平整会让不同按键的接触压力不一致,长期使用后部分按键就会磨损更快。表面处理与接触电阻波动的关系,可以参考接触电阻波动对测量精度的影响这篇。
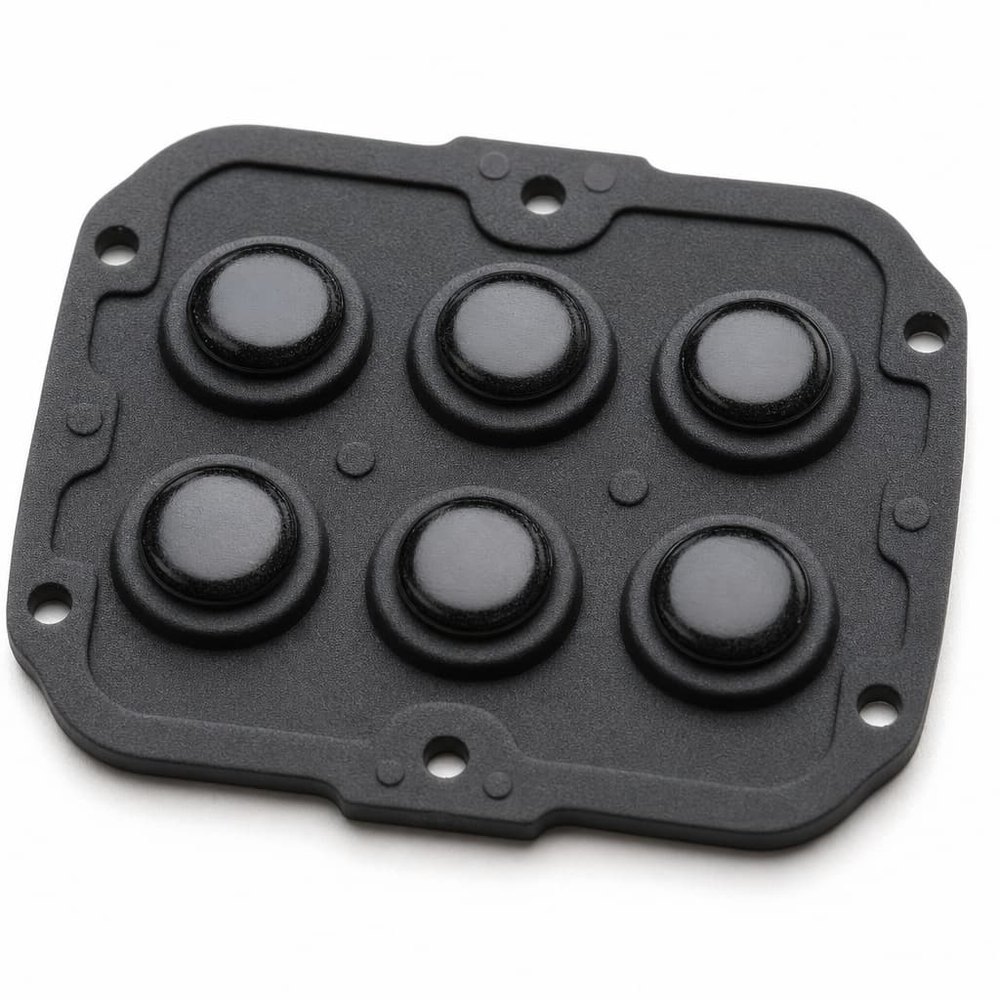
上面这种整片带密封边与安装孔的按键面板,把密封、定位、按键三件事集成在一块胶上。安装孔把整片胶固定在确定位置,能明显减少装配偏移——而对位精度直接关系磨损速度。
代价是整片胶的成型难度更高,边角处的飞边和厚度控制需要经验。这类结构的成型与材料要点,可以参考材料选择与硅胶成型相关说明。
六、怎么测碳粒的耐磨与寿命
先记录初始状态
寿命测试之前,建议逐键记录初始接触电阻、按键之间的电阻一致性、以及重复按压时的稳定性。没有基线,后面的"电阻升高"就无法量化。验收标准按整机电气设计要求制定,不要直接套用某个通用数值。
循环寿命测试的条件要说清
按压力、按键行程、循环频率、休息时间、环境温湿度,这五项要明确并记录。测试条件的差异会让同一款按键得出完全不同的寿命结论,因此结论必须与条件一起给出,而不是只给一个次数。压缩永久变形是判断硅胶回弹保持能力的一项参考指标,其测定方法见文末【3】。
过程里盯电阻趋势,而不是只看起点和终点
只测初始电阻远远不够。测试过程中应关注:电阻是否稳定、是否逐渐升高、是否出现间歇性接触、连续按压时数据波动是否明显。趋势比单点值更能反映失效机理。
测后做外观与结构检查
检查碳粒与焊盘区域是否出现表面磨损、划痕、污染物、不均匀的接触痕迹、结构变形、裂纹或材料脱落。不均匀的接触痕迹往往直接指向偏心按压或对位偏差。
把环境因素一起纳入
按产品实际使用环境,可结合温度循环、高湿度、灰尘模拟、清洁剂接触等测试。湿热类试验可参照文末【1】的试验方法思路,热空气老化可参照文末【2】。机械循环与环境测试结合,通常比单纯机械循环更接近真实使用条件。
七、故障排查表
| 故障表现 | 可能原因 | 建议检查项目 |
|---|---|---|
| 按键偶发失灵 | 碳粒磨损或接触面污染 | 检查碳粒与焊盘的接触痕迹与清洁度 |
| 需要更大力气才响应 | 硅胶硬度或结构设计问题 | 测按压力与筋位结构,确认是否偏心 |
| 某一颗键提前失效 | 使用频率高或对位不均 | 对比各键的使用频次与接触痕迹位置 |
| 多颗键同时失效 | PCB 污染或装配问题 | 检查板面清洁度与外壳装配状态 |
| 按下后回弹不及时 | 外壳干涉或硅胶变形 | 检查活动间隙与回弹结构 |
| 寿命测试中电阻持续升高 | 导电材料或接触面磨损 | 做电阻趋势分析,而不是只看终值 |
需要特别强调:不能把所有按键故障都归因于碳粒磨损。PCB 污染、装配偏移、硅胶结构变形以及电路板本身的问题,都可能产生类似症状。
八、制造端怎么把耐久性做稳
- 材料一致性。控制硅胶硬度一致性、批次稳定性、机械回弹性能与压缩恢复能力。批次间材料性能的漂移,最终会以手感与寿命的差异形式出现。
- 碳粒成型精度。碳粒尺寸、位置精度、表面完整性、模腔精度,以及碳粒与硅胶主体的结合质量,都是直接影响磨损速度的控制点。
- 模具与尺寸稳定性。模具精度决定按键位置、筋位均匀性、碳粒定位与整片胶的平整度。
- 出货前检验。外观、尺寸、导电电阻、按压力、回弹,必要时做抽样寿命测试。检验项目与判定标准建议与客户共同书面约定,批次之间才有可比性;抽样方案可参考文末【4】的计数抽样思路。
九、定制前值得先确认的十个问题
- 整机一共有多少颗按键,其中哪几颗使用频率最高?
- 预期产品使用寿命是多少次按压,是否按功能分别设定?
- 目标按压力是多少,是否有手套操作或盲操要求?
- 采用导电碳粒还是其他导电接触方式?
- PCB 采用什么表面处理,是否与碳粒材料一起验证过?
- 碳粒的尺寸与位置要求是什么?
- 是否需要适应户外、高湿度或粉尘环境?
- 是否有丝印、镭雕等表面处理要求?
- 能否提供 PCB 图纸与外壳 3D 模型?
- 验收的电气判定标准由谁制定、如何执行?
这些问题在定制开发初期确认清楚,能显著减少后期按键与 PCB、外壳之间的匹配问题。相关案例也可以参考按键过早失效与制造链关系这篇的复盘。
十、结论
反复按压会逐渐改变碳粒的导电接触性能,但变化速度不是命中注定的:它由材料、尺寸、接触压力、PCB 设计和使用环境共同决定。数显倾角仪制造商要把硅胶按键与 PCB 当作匹配组件来设计和验证,寿命测试与接触电阻趋势监测则是验证长期可靠性的主要手段。精确的模具与稳定的尺寸控制,能让这种渐变来得慢一些、也更容易预测。
相关阅读
本文引用标准与依据
- 【1】IEC 60068-2-78:2025《Environmental testing - Part 2-78: Tests - Test Cab: Damp heat, steady state》(现行,第 3 版):https://webstore.iec.ch/en/publication/82357
- 【2】GB/T 3512-2014《硫化橡胶或热塑性橡胶 热空气加速老化和耐热试验》(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=D9162D50E71D954097F7D2E837B38B2D
- 【3】GB/T 7759.1-2015《硫化橡胶或热塑性橡胶 压缩永久变形的测定 第 1 部分:在常温及高温条件下》(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=342685DE40B30EB423BBA94665F1C6E8
- 【4】GB/T 2828.1-2012《计数抽样检验程序 第 1 部分:按接收质量限(AQL)检索的逐批检验抽样计划》(现行,等同 ISO 2859-1):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=C6B5F819E91CEE020AAD7BA9E872626B
文中未给出统一的按键寿命次数与接触电阻阈值,这两项均依赖整机电气设计、使用频率与环境条件,必须由供需双方在产品规格中分别约定。
博皓电子(FromRubber)做硅胶按键定制,可在产品开发阶段提供结构评审、材料选择、碳粒成型控制、样品验证与批量生产的质量检验支持,并按客户约定提供按压寿命与接触电阻趋势数据。PCB 板与整机电路由客户自行设计制造。


