
什么原因会导致硅橡胶护线圈在面板安装过程中发生扭转?
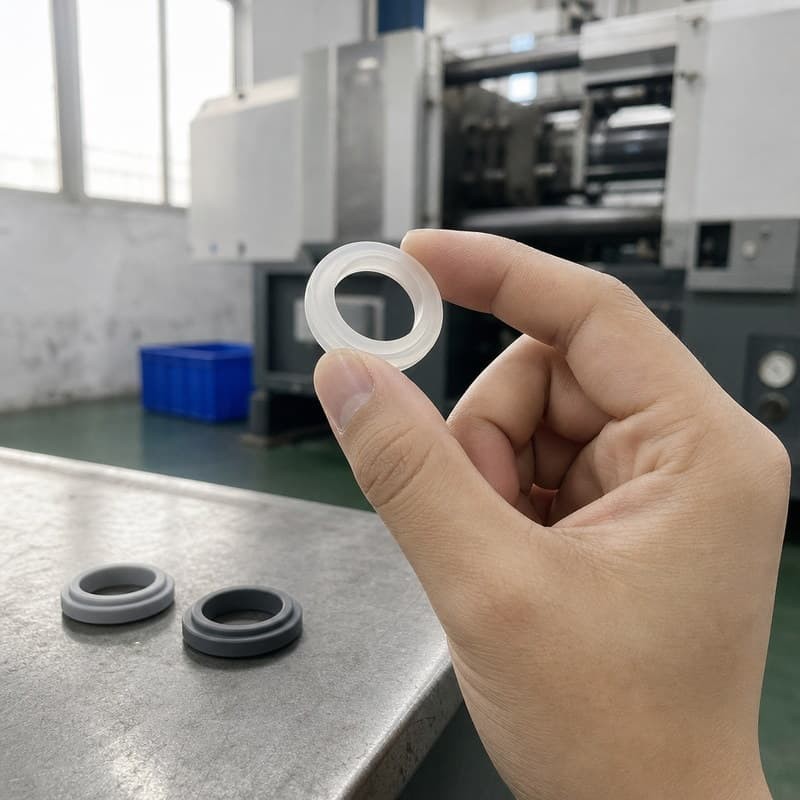
护线圈装到一半翻了边,或者整圈卡槽一边进去了、一边还翘着,装配现场通常把它归到"手笨"。可同一个工位、同一个人、同一批零件,如果每次都在同一个角度先翻,那就不太像手法问题了。扭转这件事,本质上是安装力的作用线没有穿过零件的几何中心,材料只能靠自身变形去消化这段偏心距。
一、现场的扭转通常表现成哪几种
- 唇边向内或向外翻卷,翻转的方向往往固定在同一侧;
- 卡槽整圈没有均匀落在面板边缘,一部分进板、一部分悬在孔外;
- 护线圈在推入过程中绕自身轴线旋转了一定角度;
- 看上去已经装好,用手拨一下仍能轻易转动;
- 装配完成后法兰面不平整,局部翘起。
这些现象里,前两种是形状问题,后三种是状态问题。区分它们很重要:形状问题通常可以通过改安装手法解决,状态问题往往指向卡槽宽度或孔径这类尺寸配合。
二、扭转的根源是安装力的偏心
把护线圈看作一个回转体,只有当推力的合力作用线与它的轴线重合时,它才会均匀地向孔内收缩。实际操作中,力几乎总是从一侧施加的:手指捏住法兰的一边往里推,或者工具从一点撬入。这时在零件的截面上同时产生两个效果——向孔内的压力,以及一个绕轴线的力矩。
力矩由两部分抵抗:卡槽与孔壁之间的周向摩擦,以及材料自身的刚性。摩擦越均匀、材料刚性越高,力矩越容易被抵消。反过来,只要圆周某一侧的摩擦明显小于另一侧,或者那一侧的结构本来就偏软,零件就会先从这里转起来。
孔径偏小与孔径偏大,都会增加扭转的概率,但机制不同。孔径偏小时,安装需要更大的力,偏心推力的力矩也同步放大,圆周上任何微小的摩擦差异都会被放大成明显的转动;孔径偏大时,护线圈在孔内有活动余量,材料与孔壁的接触不连续,能提供的抗扭摩擦不足,稍加力就会旋转。
这也是为什么"把孔开大一点好装"在扭转这件事上并不成立——它解决的是第一下推入的难度,代价是让零件的定位变得不稳定。
三、板厚与卡槽:为什么总是一侧先到位
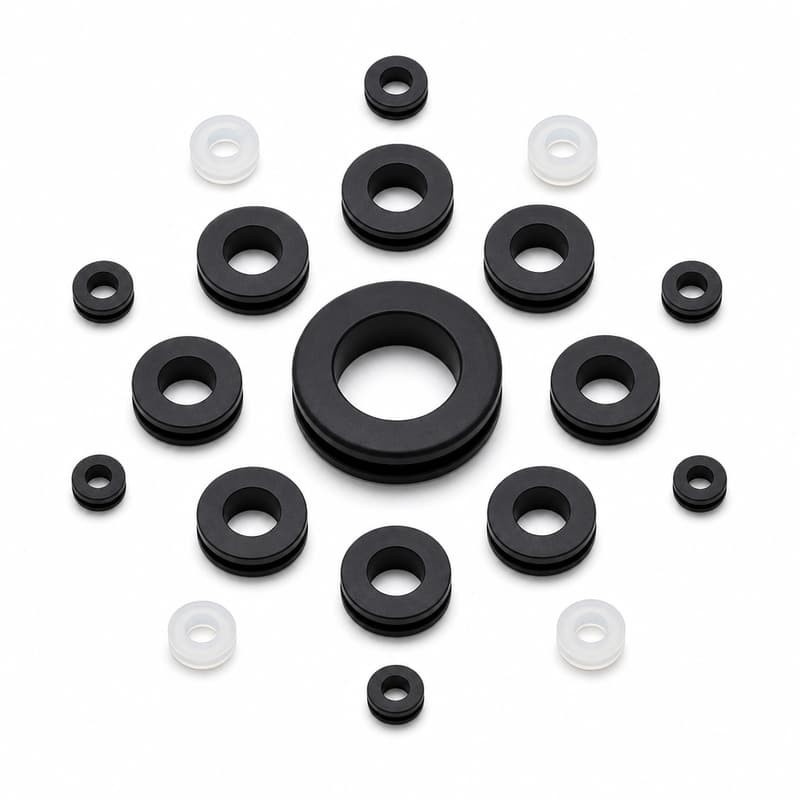
卡槽要在板厚范围内就位。板厚偏大时,卡槽进不去,安装者需要加大轴向力,零件被压缩变形的过程不再对称,先接触板边的一侧受力更大,也就先被带偏;板厚偏小时,卡槽在板内留出轴向间隙,两侧的约束都不充分,零件在安装过程中可以自由转动。
卡槽宽度与卡槽直径这两项要分开看。卡槽宽度对应板厚,卡槽直径对应孔径;板厚引起的问题通常表现为"装不进去或装进去后能晃动",孔径引起的问题更多表现为"推入时旋转、就位后仍可拨动"。
四、摩擦不均:单向推力的代价
硅橡胶与钣金之间的摩擦系数不低,而且是典型的"圆周不均":孔口有毛刺的一侧摩擦大,光洁的一侧摩擦小;零件表面的脱模状态、手指上的油污也会造成差异。单向持续推入时,摩擦力矩的差值会累积成转角,等到卡槽接触到板边,这个转角已经让零件处于偏斜状态。
润滑在这里的作用是"让摩擦变均匀"
不少现场经验把安装润滑剂当成"降摩擦力"的工具,其实它更重要的价值是让圆周各方向的摩擦差异减小,从而削弱力矩的产生。需要注意的是,润滑剂与硅橡胶之间可能发生迁移或溶胀,长期接触前要确认相容性;另外,润滑只解决摩擦不均,不能修正过盈量偏大带来的应变问题。
五、结构本身也会造成安装扭转
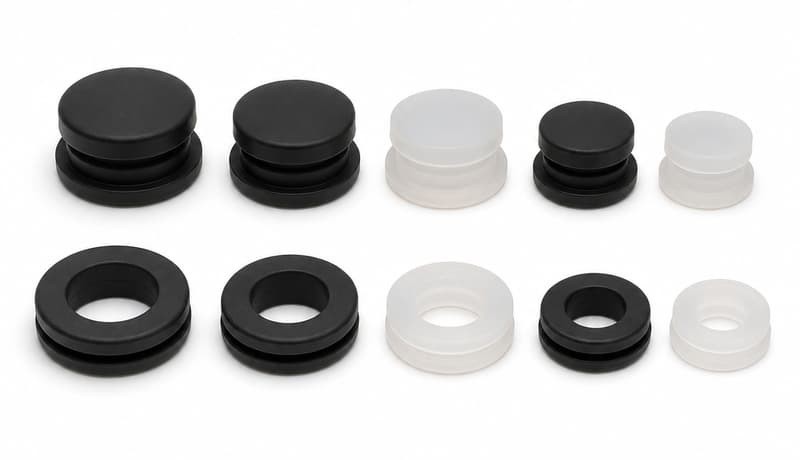
几种常见的结构诱因:唇边厚度在圆周上不均匀;结构过渡过于尖锐,孔边一搭上去就产生较大的局部阻力;外形为非对称设计,质心与孔中心不重合;唇边过硬或过软,前者抗变形能力过强、需要更大推力,后者无法提供足够的抗扭支撑;卡槽轮廓不明显,装配中容易被板边"带过";内孔与外孔不同心,也会把偏心量直接写进零件。
这些问题在单件手工试装时经常看不出来,进入批量、装配节拍加快之后才会集中出现。所以批量前的试装,应该刻意用偏心的手法去试,看零件是否仍然能对中到位。
六、硬度如何参与其中
较软的材料在局部受力时更容易产生局部变形,等于给了转动一个"起手"的机会;较硬的材料抗变形能力强,但安装力上升,偏心推力产生的力矩也随之增大。两者都不是绝对更好,关键在于与结构配合:唇边偏长、偏薄的结构配偏软材料,抗扭能力会比较勉强;卡槽偏窄、壁厚厚的结构配偏硬材料,需要更大的安装力。
拉伸与撕裂性能可以量化材料在安装过程中的变形与抗裂能力,方法见 ISO 37:2024、ISO 34-1:2022 与 GB/T 528-2009、GB/T 529-2008;硬度测定见 ISO 48-4:2018。这些数据用于比较材料,但判断能不能装得顺,仍然要回到尺寸与结构。
七、减少扭转的安装做法
- 先清孔口:去除毛刺与冲切翻边,孔口状态直接影响圆周摩擦是否均匀。
- 量孔径与板厚:确认卡槽宽度与孔径是否落在设计区间,避免用安装手法去弥补尺寸偏差。
- 对中后再施力:让护线圈的轴线与孔的轴线先对齐,再开始推入,减少初始偏心。
- 沿圆周交替施力:手指沿整圈依次下压,而不是集中在一点持续推。
- 必要时使用相容的安装润滑:目的在均匀摩擦,不在强行省力。
- 装到位后逐圈复检:确认卡槽整圈进入板内、唇边方向一致、法兰面平整。
- 检查是否仍可转动:装好后能轻松拨动,说明约束不足,需要回到尺寸上找原因。
八、如何判断是否已经完全到位
- 看整圈:绕孔一周检查卡槽是否全部越过板边,而不是只看能摸到的那一段。
- 看唇边方向:唇边应朝向使用侧并贴合孔壁,翻卷方向不一致说明安装过程已经偏斜。
- 看局部应变:留意是否出现白化、拉细、局部变薄,这些痕迹会在使用中发展成裂口。
- 看稳定性:轻轻拨动护线圈,不应有明显转动或轴向窜动。
九、什么情况下说明该改结构了
- 按正确方式安装后仍然反复在同一位置发生扭转;
- 安装力始终偏大,需要借助工具才能就位;
- 卡槽与板厚明显不匹配,无论怎么装都留缝隙或压不到位;
- 孔径与护线圈外部尺寸的比例明显不合理;
- 同一规格在不同批次上扭转程度差异很大。
这几类情况继续在装配工序上投入,收益有限。更有效的方向是复核三条尺寸线是否同时成立:孔径对应卡槽直径、板厚对应卡槽宽度、电缆对应内孔。尺寸配合的通用取值方式,可以参考橡胶护线套尺寸指南与按面板厚度和孔径匹配护线套。
常见问题
装的时候扭转,装好之后还能用吗?
不建议直接放行。扭转本身可能是可恢复的外观变形,但过程中产生的局部拉伸与白化不会完全消失,这些位置在振动或温差循环下更容易成为裂口起点。判断标准应放在装配后的状态上,而不是"最终看起来到位了"。
加润滑脂能解决扭转吗?
能减少因摩擦不均造成的转动,但无法修正过盈量偏大、卡槽不匹配这类几何问题。润滑属于改善装配手感的措施,不能替代尺寸复核。
为什么同一批护线圈有的装得顺、有的总翻边?
先看零件的圆周一致性:唇边厚度、卡槽深浅在单件上是否均匀。单件内部差异大时,同批之间自然会有明显分化,此时需要从模具与成型工艺上找原因。
定制护线圈时怎样避免这类问题?
把孔径与板厚的实测区间、安装方向、是否使用润滑、装配节拍一并告知,让设计端按实际装配条件确认卡槽宽度与唇边结构。批量前用偏心手法试装几次,比只看单件外观更能提前发现问题。
相关阅读:
来源与依据
下列公开页面可用于核对本文涉及的橡胶力学性能试验方法,链接为资料地址。
- ISO 37:2024 橡胶 硫化或热塑性 拉伸应力应变性能的测定(现行,第7版):https://www.iso.org/standard/86892.html
- ISO 34-1:2022 橡胶 硫化或热塑性 撕裂强度的测定 第1部分(现行,第5版):https://www.iso.org/standard/82445.html
- ISO 48-4:2018 橡胶 硫化或热塑性 硬度的测定 第4部分:邵氏硬度计法(现行,2024年确认):https://www.iso.org/standard/74969.html
- ISO 815-1:2019 橡胶 硫化或热塑性 压缩永久变形的测定 第1部分(现行,2025年确认):https://www.iso.org/standard/74943.html
- GB/T 528-2009 硫化橡胶或热塑性橡胶 拉伸应力应变性能的测定(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=3E957C71D24F27B66483D908E3C51BB0
- GB/T 529-2008 硫化橡胶或热塑性橡胶撕裂强度的测定(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=3180631A8B073E9C4FB87EFB930C1A93
- GB/T 3512-2014 硫化橡胶或热塑性橡胶 热空气加速老化和耐热试验(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=D9162D50E71D954097F7D2E837B38B2D
关于本文的技术背景
博皓电子(FromRubber)是东莞的硅橡胶制品开模定制工厂,硅橡胶杂件方向承接护线圈、护线套这类需要按孔位与线径配合的定制件。文中关于偏心安装力与圆周摩擦的判断,来自我们在客户现场看装配过程、再回来看结构改动的实际经验;扭转反复出现在同一位置时,答案通常在结构上,而不是在安装人员手上。


