
冷链温度记录仪硅胶按键-30°C脆化失灵:低温柔韧性配方与回弹保持率
按键在车间里按着好好的,装到冷链温度记录仪上、进了冷库就变硬,按下去弹不回来——这种问题很少在第一台上架时暴露,往往等整批货到了客户手里才集中反馈。要把它讲清楚,得先把「硅胶材料本身」和「按键结构」这两件事分开看。
先说明本文讨论的范围:对象是冷链温度记录仪上使用的硅胶按键,重点是 -30°C 附近的低温环境。温度记录仪主板、电池、显示屏在低温下的失效属于另一条技术线,本文不展开。
一、先把「低温失灵」拆成三件事
常温测试合格,说明常温下的手感、行程、触发都达标。环境温度拉到 -30°C 附近之后,现场反馈的却是另一组现象:手感明显变硬、按下后回弹变慢、连续操作一段时间后卡键、触发时好时坏。
这些现象至少牵扯三个彼此独立的环节:硅胶材料在低温下本身的弹性变化、按键结构(壁厚、行程、圆顶形状)对这种变化的放大或吸收、以及底部导电触点与 PCB 之间的接触压力。只改其中一个环节,常常改完还是老样子。
1.1 为什么常温判定不能代表低温表现
常温下测一个 Shore A 硬度、按几下顺手,只说明材料在这个温度点的状态。温度下降时,硅橡胶的弹性模量会上升,同样的行程需要更大的按压力;如果结构本身已经把按键做得很厚实,这个上升幅度会被进一步放大。
所以现场说的「变硬」,通常是材料模量变化和结构刚性叠加之后的结果,而不是单一原因。
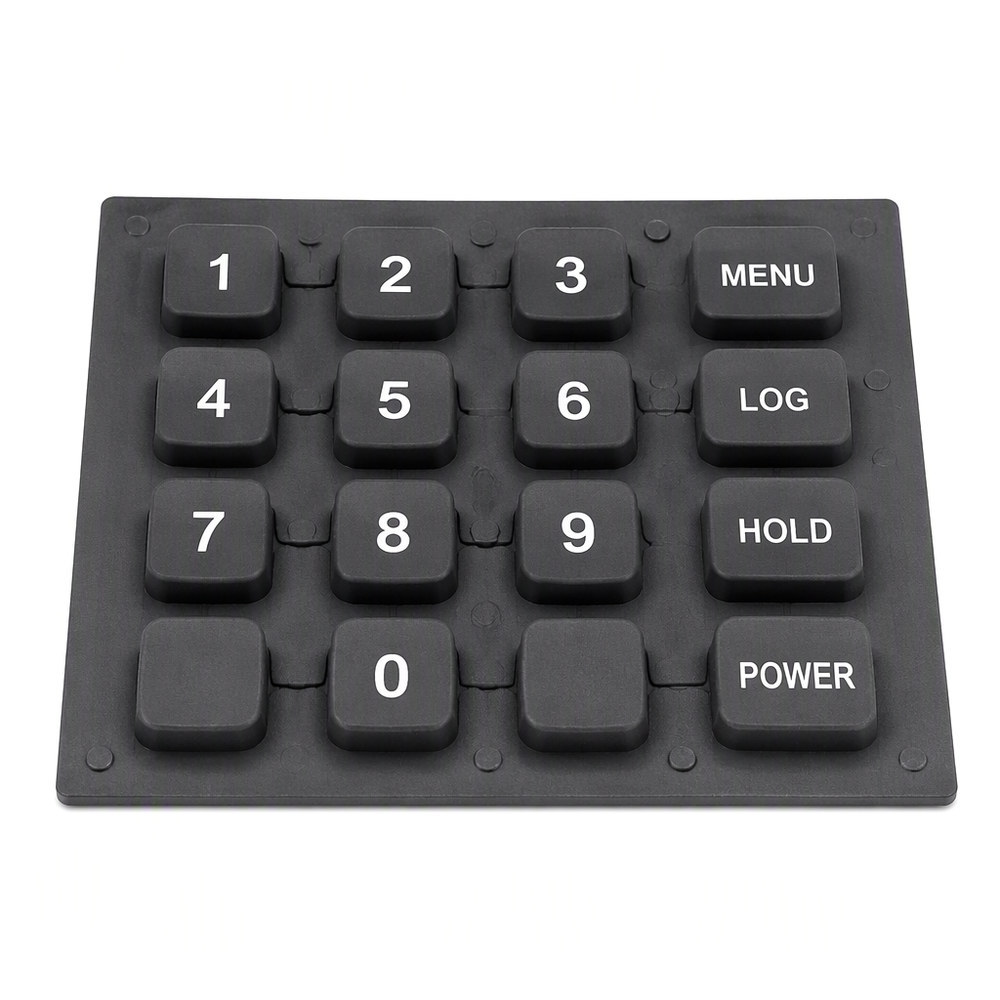 冷链温度记录仪用硅胶按键:模压凸起键帽 + 连接胶膜,法兰需完全平整贴合
二、-30°C 下的「变硬」,材料贡献了多少
2.1 硬度、模量、回弹回答的不是同一个问题
硅橡胶的玻璃化转变温度远低于常见工程塑料,这也是它长期被用作低温密封件的原因。但「玻璃化转变温度低」并不等价于「按键在 -30°C 的手感和常温一样」。真正决定按键体验的,是低温下模量的上升幅度、交联网络的均匀程度,以及结构把这些变化放大或吸收的比例。
Shore A 硬度是常温、规定时间下的一个点值,它既不描述低温下变硬了多少,也不描述压下去之后还能回来多少。把硬度当成低温性能的唯一指标,是现场判断里最常见的误判。
2.2 配方里必须一起看的几个变量
从材料侧看,影响低温回弹的通常不是某一支「低温胶」的名字,而是整组配合:基础胶体系、交联密度与交联分布的均匀性、填料体系与用量、硫化与二次硫化是否充分、以及批次之间的一致性。这些变量互相牵制,任何一项偏离都会体现在同一批按键的低温手感上。
这里不给出具体配方比例。原因很直接:不同基础胶体系的加料窗口不同,脱离体系的数字没有参考价值,也不应该被当成通用方案抄进图纸。
2.3 结构会把材料的变化放大
壁厚偏大,低温下按压力上升更明显,回弹速度跟着下降;壁厚偏薄,短期手感轻快,但长期疲劳后更容易塌陷,低温下反而先失去行程。同一支低温配方,装进两种不同壁厚的结构,测出来的低温手感可以完全不同。
三、最容易被漏掉的一环:导电触点与行程的配合
有一类「按键失灵」其实和手感无关。按键本体低温回弹尚可,但底部导电触点压不到位,接触压力不足,整机读到的就是时有时无的触发信号。这一环涉及四个变量:导电碳粒本身的电阻与厚度、PCB 触点的表面状态、按键行程、以及低温下的实际接触压力。
判断方法并不复杂:如果常温触发稳定、低温触发成功率下降,先量低温状态下的按压力与接触电阻,而不是直接换材料。把「手感问题」和「触发问题」混在一起改,是导致反复打样的主要原因之一。
3.1 底面结构比正面更容易被忽略
拆开一颗按键看底面:导电碳粒的位置、键壁厚度是否均匀、法兰是否完全平整,这三项决定了低温下触点能不能稳定落到 PCB 焊盘上。键壁厚薄不均的按键,在常温下往往看不出来,温度一降,两侧回弹不一致的问题就暴露了。
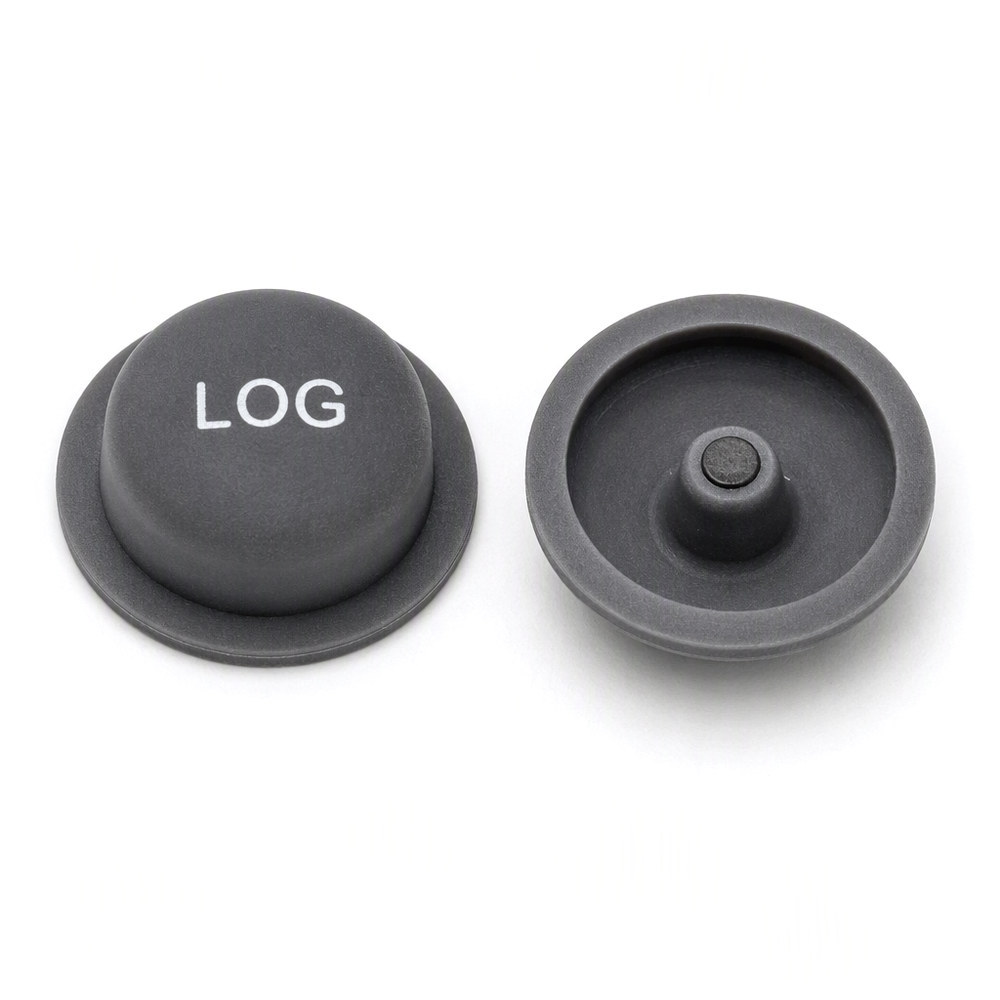 同一颗按键的正反面:底面导电碳粒、键壁厚度与法兰平整度
四、把「回弹保持率」讲清楚:怎么测、怎么算
4.1 测试前先留基线
低温测试的意义取决于有没有可比的常温基线。样件上机前至少记录:常温 Shore A 硬度、初始按压力、行程、回弹时间、触发可靠性。这五项里的任何一项缺失,后面的低温数据都无法解释。
4.2 低温处理条件要写清楚
把样件放入目标低温环境,等样件达到稳定温度后再开始测,保持时间按实际应用场景确定并在报告里写明。低温状态下需要记录的是:硬度变化、按压力变化、行程变化、回弹时间、触发成功率。测试温度、持续时间、样件数量都不写明,数据就没法复现。
4.3 回弹保持率的计算逻辑
通用的表达方式是:回弹保持率 = 低温测试后的回弹性能 ÷ 初始回弹性能 × 100%。
这个公式有两个前提必须先说清楚。第一,「回弹性能」要用哪个量、用哪种测法,必须由供需双方在测试前定义一致,不同实验室用不同测法得出的数字不能直接比较。第二,回弹保持率不能单独看:一个看起来不错的数值,如果同时伴随行程明显缩短或触发成功率下降,实际使用体验依然是不可接受的。
五、问题、可能原因与拦截环节
| 现场现象 | 可能原因 | 应在哪个环节拦 |
|---|---|---|
| 按键明显变硬 | 材料低温柔韧性不足,或壁厚偏大 | 原材料 / 配方 + 结构设计 |
| 回弹变慢 | 材料与结构的组合不匹配 | 配方与结构同步评审 |
| 按下后卡住 | 壁厚、间隙或装配干涉 | 模具与结构验证 |
| 触发不稳定 | 低温下导电触点接触压力不足 | 导电结构与 PCB 触点匹配 |
| 批次差异大 | 硫化或原料批次控制不稳定 | 制程与进料管控 |
六、低温可靠性验证要按层级走
把验证拆成材料 → 半成品 → 按键总成 → 实际工作状态四级,逐级收敛。每一级要覆盖的项目不同:
- 低温静态测试:达到稳定温度后测硬度与尺寸,观察形变。
- 低温反复按压:在低温环境中连续操作,记录手感衰减曲线。
- 低温回弹测试:按约定测法取回弹量,计算回弹保持率。
- 低温触发测试:记录触发成功率与接触电阻,而非只看手感。
- 回到室温再测:判断是否产生永久变形。
- 低温循环测试:模拟冷库出入库的反复温度变化。
需要反复强调的一点:「室温测试通过」不能代替「低温工作测试」。两种测试考察的是不同的材料行为。
6.1 样件要来自量产条件
低温验证用的样件,应当是按量产模具与量产硫化条件做出的,而不是实验室单独压制的小样。缩水率、硫化程度、二次硫化的差异都会改变低温回弹,用实验室样件得出的结论,往往不能在量产件上复现。
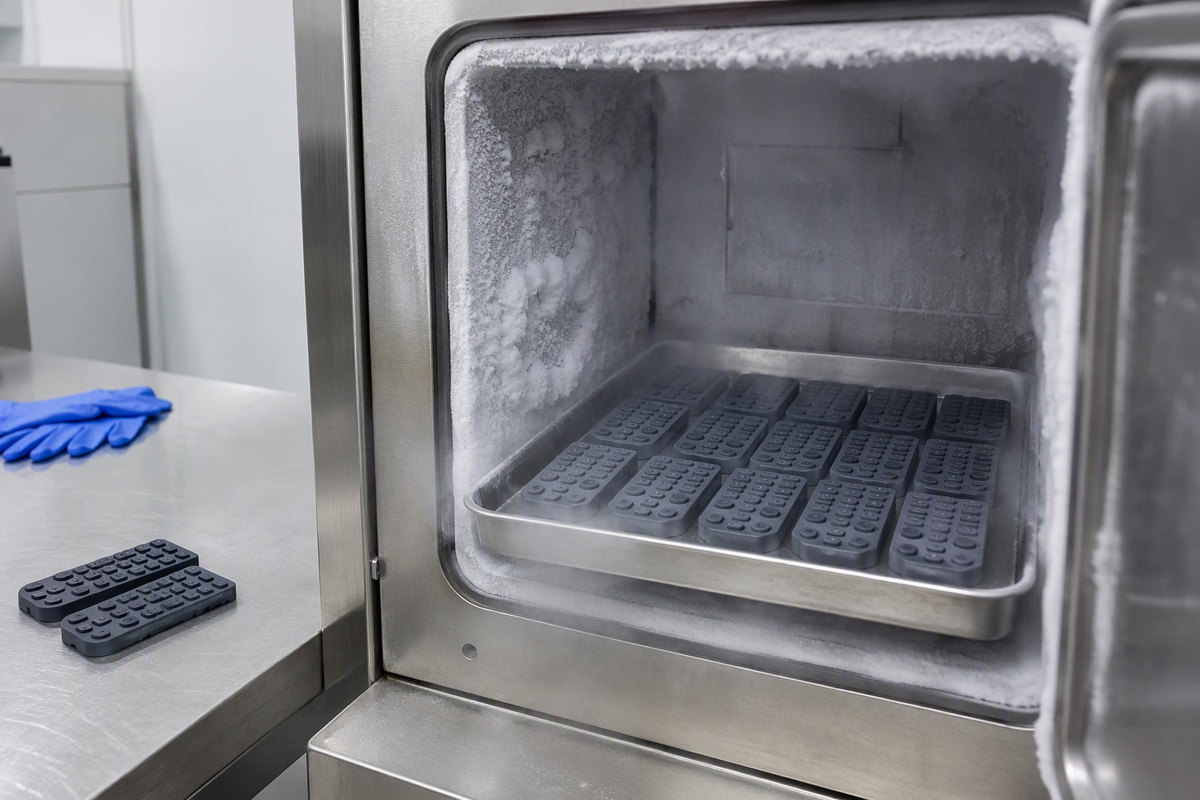 低温试验箱中的按键样件:稳定温度后再测,测试条件需与报告一致
七、采购时应该向供应商确认哪些低温参数
- 最低工作温度,以及该温度下的测试温度与保持时间
- 常温与低温的 Shore A 硬度区间
- 低温按压力范围与行程
- 低温回弹性能的测法与判定值
- 按键寿命(低温与常温分开给出)
- 导电触点规格与低温接触电阻
- 材料批次一致性如何证明
- 低温后恢复到室温的形变情况
- 样件是否与量产件同模具同硫化条件
八、结论:冷链硅胶按键不能只看常温手感
-30°C 应用需要专门的低温验证,这一点不能用常温数据替代。低温性能由材料、配方、结构、硫化与装配共同决定,其中结构经常是最容易被忽略、却最容易改的一环。回弹保持率比单纯的「低温硬度」更接近实际按键体验,但它也必须在明确定义测法和测试条件的前提下才有意义。
对冷链设备制造商来说,更划算的做法是在设计阶段就把低温指标提出来,让材料与结构一起对齐;等到现场批量反馈失灵再回头调材料,时间和成本都要高得多。
常见问题
-30°C 下硅胶按键一定会变硬吗?
一定会比常温硬,这是弹性体在低温下的共性。差异在于变硬的程度,以及变硬之后是否还能保持可接受的行程与回弹。判断依据应当是低温下的按压力、行程和回弹数据,而不是常温手感。
冷链温度记录仪应该选什么低温硅胶按键?
不存在通用的「低温款」。选型要先把最低工作温度、操作频率、按压力上限和导电方式定下来,再据此评审材料体系与结构,最后用样件在目标温度下验证。
硅胶按键低温不回弹,是材料问题还是结构问题?
多数情况是两者叠加。可以先做一组对照:同一材料、两种壁厚,在低温下测回弹与行程。如果差异明显,结构的贡献就不可忽略。
低温回弹应该怎么测?
先定义「回弹性能」用的是哪个量,再固定测法、压缩量、温度与时间,最后按「低温后回弹 ÷ 初始回弹 × 100%」计算保持率,并同时给出按压力、行程和触发成功率。
Shore A 硬度能代表硅胶按键的低温性能吗?
不能。硬度是常温点值,既不描述低温模量上升幅度,也不描述回弹能力。它可以作为进料一致性指标,但不能单独用来判断低温可用性。
参考与来源
本文涉及的低温脆性判定与压缩永久变形测试方法,可参考以下公开标准与文献页面:
- ISO 812:2017 Rubber, vulcanized or thermoplastic — Determination of low-temperature brittleness — https://www.iso.org/standard/72774.html
- ISO 815-1:2019 Rubber, vulcanized or thermoplastic — Determination of compression set — Part 1: At ambient or elevated temperatures — https://www.iso.org/standard/74943.html


