硅胶狗狗洗爪杯 OEM 定制生产:哪些设计细节会影响成本与生产可行性?
报价单拿回来,模具费比另一家高出将近一倍。两份图纸摆在桌上,外行看是同一只杯子:一样的高度,一样的大开口,一样的软胶。真把图纸叠起来对齐,差别藏在内腔——一家是光滑内壁,另一家排了六十多根软胶刷指。
硅胶狗狗洗爪杯的定制成本,很少由外壳决定。它由「这只杯子能不能被稳定地做出来」决定。开模之前没把这件事算清楚,后面每一次改模都在替前面省下的评估费付款。
模具费不是按产品大小算的,是按「加工动作」算的
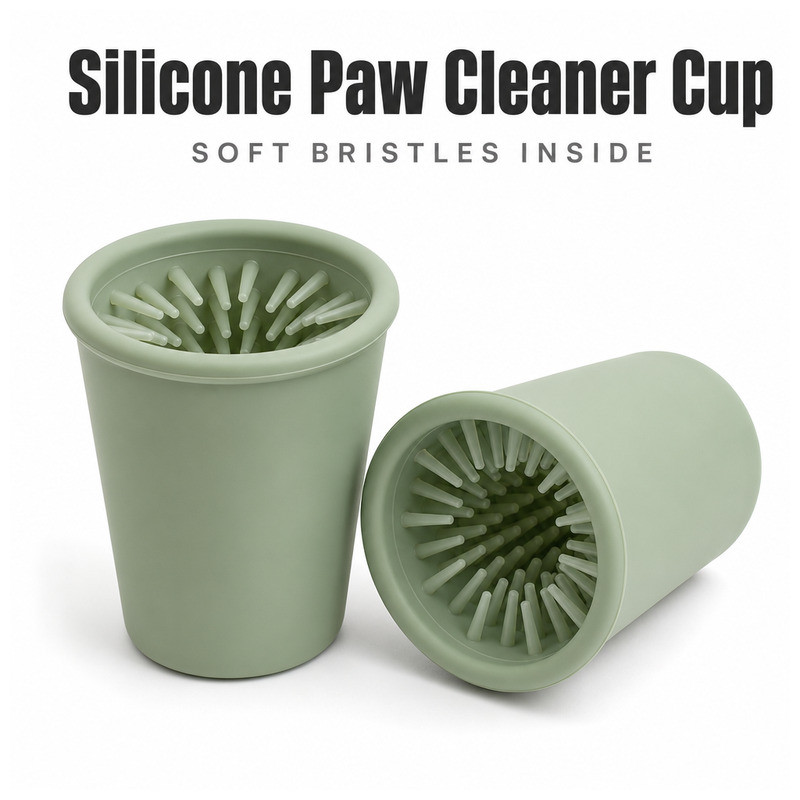
同样外径的杯体,模具的型腔加工量差别可以很大。光面内壁只需要粗加工加抛光;内壁排满细长凸起,每一根都要单独走刀、清角、抛光,电极或刀具的路径长度按根数累加。这还只是加工,真正的变量在后面:分型面怎么落、排气槽开在哪里、试模要调几轮。
所以采购常问的「这个杯子开模多少钱」,在没看到内部结构之前,任何工厂给的都只是一个区间。做硅胶狗狗洗爪杯定制的品牌方要接受的第一个事实是:报价的区间宽度,等于设计留给现场解决的题量。
两条看起来一样的效果图,为什么报价能差一倍
效果图只表达形状,不表达制造约束。一张渲染图里,内壁的凸起可以画得又细又密又均匀,和杯壁之间留出漂亮的小缝;到了模具上,那道缝就是刀具进不去的地方,那根凸起就是脱模时必须让开的障碍。
判断一份询价资料够不够,有个简单标准:工厂看完能不能直接回答三个问题——产品从哪个方向取出、分型线落在哪一圈、哪些面属于不能有毛边的外观面。三个都答不上来,说明资料还停在「好看」的阶段。
报价前,三份资料比十张效果图有用
第一份是标了关键尺寸的二维图,杯口内外径、总高、杯壁厚度、底部直径,四个尺寸就够工厂判断基本结构。第二份是三维文件,用来确认内部凸起的排布与根部过渡。第三份是使用说明:谁用、怎么握、装多少水、洗完是倒扣还是平放。第三份最容易被跳过,却直接决定杯壁要多厚、杯口要多硬。
这三份资料齐全,报价才有可比性。缺一份,两家工厂就会各自按经验补一个假设,报出来的数字自然对不上。
杯体尺寸改一点,牵动的往往不只是型腔
客户常以为改尺寸就是「把型腔放大缩小」。杯口直径增加 5 mm,看似只动一圈,实际上内部可用空间、凸起的排布圈数、杯壁与底部的厚度过渡全都跟着变。杯口一旦放宽,为了维持手感,杯壁往往要跟着加厚,加厚又影响脱模时的回弹。
为什么只改一个直径,会连累内部结构
内部刷指是沿杯壁一圈圈排的。杯口变大,同样的凸起数量会被摊得更稀,接触密度下降;想维持密度就得加圈数,加圈数又压缩了凸起之间的清角空间。这是一个连锁反应,不是单点修改。
实践中比较省事的做法,是把「必须保持的尺寸」和「可以浮动的尺寸」分开标注。杯口配合面、底部接触面通常属于前者;杯身中段的轮廓属于后者,留给工艺调整。
尺寸公差写多紧,等于把成本定在多高
模压橡胶件的尺寸公差在 ISO 3302-1 里分成若干等级,等级越紧,模具精度、检验频次与合格率的要求越高 (ISO 3302-1:2014 橡胶 制品公差 第1部分:尺寸公差)。柔性件还有个额外麻烦:同一个产品,捏着量、平放着量、装水后量,读数不一样。公差定得比测量重复性还紧,验收时双方都难受。
合理的做法是只把真正影响装配的尺寸提到紧档,其余放在常规档。这一点在站内另一篇讲公差要求过严如何推高模具成本的文章里展开过,逻辑是共通的。
内部清洁结构,是成本曲线真正拐弯的地方
硅胶洗爪杯模具开发里最容易被低估的一段,就在内腔。洗爪杯和普通硅胶杯的分水岭也在这里。软胶刷指、凸点、柔性清洁片,本质上都是一批悬臂结构:一端固定在杯壁或杯底,另一端自由。它们要在使用中被压弯,又要在脱模时不被撕伤。这两个要求方向相反,模具方案就得在这中间找位置。
凸起数量翻倍,工时不是翻倍
直觉上多一倍凸起就多一倍加工时间。实际更接近指数关系:间距缩小到一定程度,常规刀具进不去,要换更细的刀或改用电极;抛光从「大面积抛」变成「逐根抛」;试模时缺料、困气、拉伤的概率同时上升,调整轮次增加。
所以看到「内部有 80 根刷指」和「内部有 40 根刷指」的两个方案,不要按比例估差价。差价的大头在模具的加工方式上,而不在根数上。
间距与根部,两个决定试模次数的几何量
间距决定刀具能不能进去、材料能不能流动到位。根部圆角决定凸起弯折时应力集中在哪里——根部做成锐角,反复弯折后最先开裂的就是那一圈。评审时值得把这两处放大看,而不是只看凸起的高度和造型。
需要提醒的是,结构密不等于洗得干净。接触压力、包络角度、冲洗便利性都会影响实际效果,这部分在硅胶舔食垫的结构与清洁关系里有过类似的讨论,思路可以迁移过来看。
| 设计因素 | 可能影响 | 开模前的确认方式 |
|---|---|---|
| 杯口内外径与总高 | 型腔尺寸、内部可用空间、握持手感 | 二维图标关键尺寸,注明可浮动范围 |
| 杯壁厚度与过渡 | 脱模回弹、支撑性、材料用量 | 给出厚度分布,标出最薄与最厚位置 |
| 内部凸起数量与间距 | 加工方式、抛光工时、试模轮次 | 提供排布图,注明最小间距 |
| 凸起根部形状 | 弯折寿命、脱模拉伤风险 | 剖面图确认圆角,避免锐角过渡 |
| 底部结构与平整度 | 摆放稳定性、成型翘曲 | 明确底面要求与检验方法 |
| 材料硬度 | 脱模难易、杯体支撑、刷指回弹 | 写清标尺与测试方法,不只写数字 |
| 颜色与批次一致性 | 打样轮次、色差判定 | 以确认样板或约定色标为准 |
| Logo 与表面效果 | 模具加工、可辨识度 | 按实际尺寸评估线条宽度与深度 |
材料:单价只是成本里很小的一块
硅胶原料按公斤计价,一只洗爪杯用量有限,材料单价在整只成本里占比通常不高。真正影响成本的是材料带来的工艺后果:太软,脱模时容易拉变形,良率下降;太硬,刷指压不弯,清洁动作失效,产品定义就要重做。
硬度不是一个可以跨厂比较的数字
「50 度」这句行话在行业里太顺口了。ASTM D2240 明确说明,不同标尺测出的压入硬度之间不存在简单换算关系 (ASTM D2240-15(2021) 橡胶性能 邵氏硬度试验方法)。同为 50 度,邵氏 A 与邵氏 OO 是两种完全不同的软硬。跨供应商比价时,先确认标尺、试样厚度与读数时间,再比数字。
材料牌号、颜色母粒、以及客户提出的迁移或气味要求,也都会进到报价里。这些项目的检测通常按成品做,不是按原料做,所以同一款胶料用在不同产品上,检测成本并不共享。
整杯柔软还是局部支撑,要在图纸阶段定
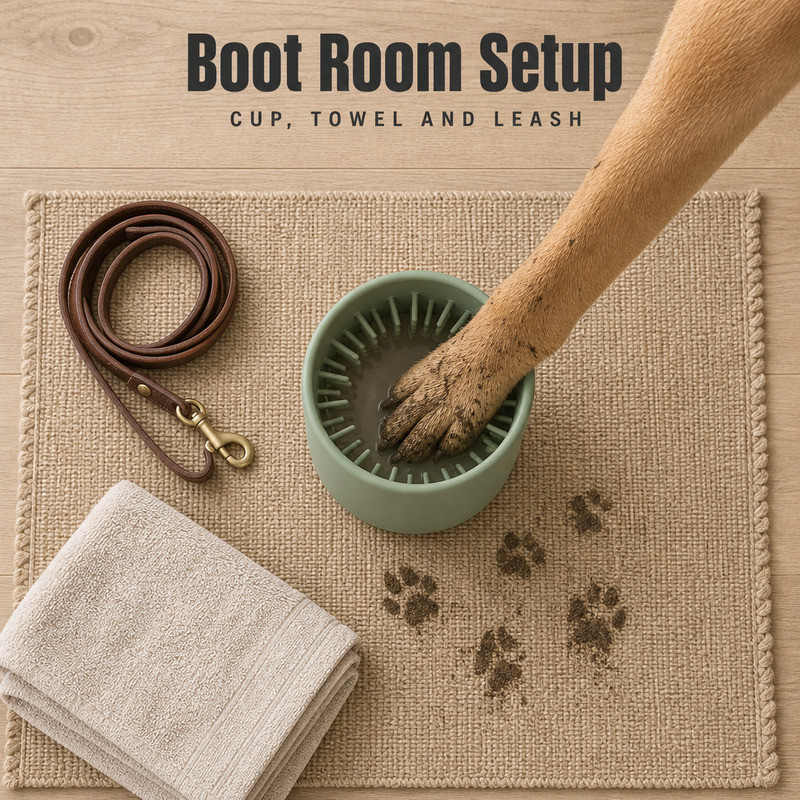
有些设计希望整只杯子都能捏,收纳时压扁塞进包里;有些设计要求杯壁挺住,单手提着不倒。这两种诉求对应的壁厚与硬度方案不同,没法靠后期调整硬度同时满足。
折中的常见做法是杯壁中段减薄、杯口与杯底加厚,用结构而不是材料去分配柔软度。这套思路在柔性宠物件的开发里反复出现,站内可折叠宠物硅胶制品的结构分析讲得更细。
想塞进遛狗包,尺寸不是唯一变量
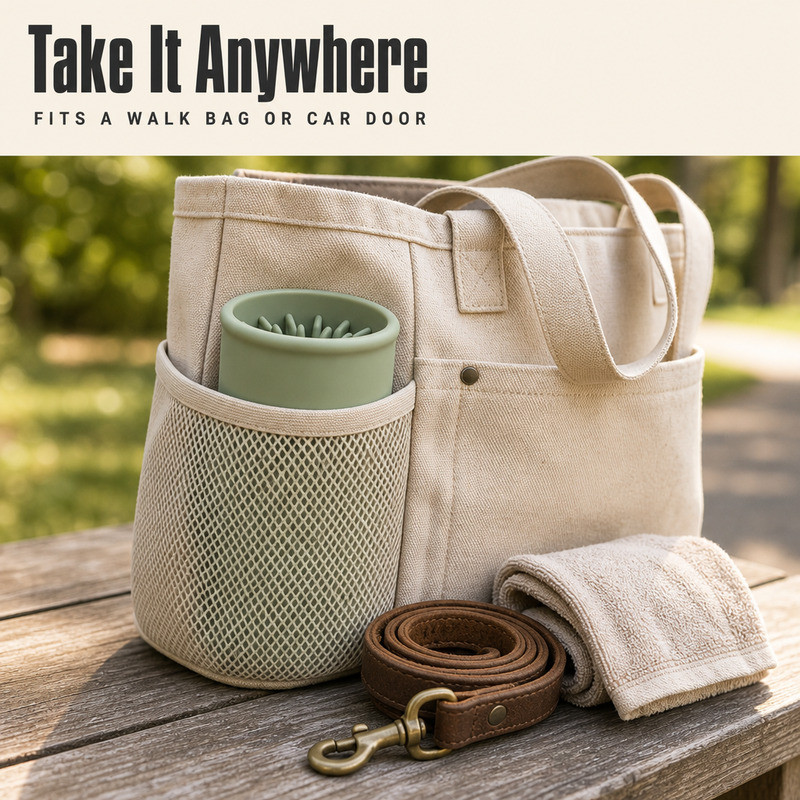
要把杯子做成「能放进包侧袋」的便携款,最直接的动作是缩小外径。外径一缩,内部刷指的排布圈数减少,接触密度下降;为了补回密度,有的方案会加长刷指,长刷指又更容易在脱模时弯曲。
另一条路是保持口径、把杯壁做薄。壁薄了重量下来,但杯口需要加一道卷边来维持圆度。卷边本身是模具上的一圈额外加工,也是成本项。便携、清洁、成型这三件事,很难同时最优。
颜色、Logo 与表面效果:什么时候开始产生费用
颜色本身不贵,确认颜色贵。第一次打样如果只凭屏幕色号,很容易出现「样品看着对、量产偏了」的争议。稳妥的做法是以确认过的实物样板为准,并在验收文件里写清比色条件。
Logo 的坑在尺寸。2 mm 高的浮雕字,笔画宽度往往只有零点几毫米,成型后能看出形状,看不出细节。评审时把 Logo 按 1:1 打印出来贴在杯体上,比在渲染图里放大看靠谱得多。
报价差异拆开看,其实只有四块
模具开发、材料与配色、成型工时、后处理与检验。四块里最容易产生误解的是模具:有的报价把试模与首件修改包含在内,有的分开计;有的含包装开发,有的不含。拿到两份报价对不上时,先把这四项逐条对齐,再谈总价。
还有一个常被忽略的变量是订单量。模具费摊到单件上的比例随批量变化,但成型工时不会因为量大就线性下降——脱模、拆边、全检这些动作是逐件发生的。用「量大就该便宜很多」去压价,最后往往压到的是检验环节。
开模前值得先冻结的八项
- 杯口内外径、总高、杯壁厚度、底部直径,四项关键尺寸与允许偏差。
- 内部清洁结构的形状、数量、最小间距与根部圆角。
- 材料标尺硬度、颜色确认方式、以及目标市场需要的检测项目。
- 必须保持刚性的区域与允许柔性变形的区域。
- 外观面定义,以及可接受的分型线位置与毛边限度。
- Logo 的位置、尺寸、工艺(浮雕、凹刻或丝印)。
- 包装形式与单件防护要求。
- 验收方式:检哪些尺寸、怎么判定、抽样规则由谁定。
这八项不用一次想清,但必须在开模指令发出前落到纸上。已经成型的同类结构长什么样,可以对照硅胶杂件定制案例看,比在图纸上想象更直观。改模的代价不在加工费,在重新试模、重新确认、重新排产的那几周。
我们在项目里通常先做哪一步
东莞市博皓电子科技有限公司(FromRubber)在东莞桥头,2010 年开始做硅胶模压定制,两个厂区共 30 台真空油压机加 2 台平板机,模具房 2018 年独立出来,配 7 台 CNC。硅胶宠物用品定制生产是常做的品类之一,宠物用品硅胶定制这条线里,洗爪杯这类「杯体加内部悬臂结构」的产品,评审重点几乎每次都是同样三处:凸起根部、分型线落点、杯口圆度。
狗狗洗爪杯 OEM 项目接到图纸后,我们一般先做结构可行性评估,把可能影响脱模与成型的位置标出来,再谈模具方案与报价。这个顺序有时会让项目慢两三天,但比开模后再发现要好。制造流程与工艺说明可以看模压成型与模具制造两页。
常见问题
哪些设计最容易把模具成本推高?
内部凸起又细又密、根部做成锐角、杯壁厚度突变、以及后期追加的 Logo 细节。这四项的共同点是都要改模具才能解决,而且改动往往牵连周边结构。
能不能拿现有产品做参照来定制?
可以,现有产品是不错的尺寸与功能参照。但要先确认三件事:要改的是外观还是结构、原产品的知识产权归属、以及是否需要沿用原有模具方案。只改颜色的项目最轻,改内部结构的项目基本等于重做一轮评估。
没有三维图,能报价吗?
简单杯体可以,凭二维图和实物样品也能评估。内部结构复杂的产品,三维文件能显著减少来回确认的次数,因为凸起的排布与干涉关系在二维图上很难表达清楚。
怎么在不降材料的前提下压成本?
减掉不影响功能的复杂结构,把公差等级用在关键尺寸上,尽早冻结设计避免反复打样。这三件事省下的钱,通常比换便宜胶料更多,而且不影响产品定位。
参考来源
- ISO,《ISO 3302-1:2014 橡胶 制品公差 第1部分:尺寸公差》:iso.org/standard/62492.html
- ASTM,《ASTM D2240-15(2021) 橡胶性能 邵氏硬度试验方法》:astm.org/d2240-15r21.html
- ISO,《ISO 37:2024 硫化或热塑性橡胶 拉伸应力应变性能的测定》:iso.org/standard/86892.html
- U.S. FDA,《21 CFR 177.2600 Rubber articles intended for repeated use》:ecfr.gov
关于作者:本文由 FromRubber 技术组整理,内容来自硅胶模压定制项目中的结构评审记录,涉及成本的部分只讨论构成逻辑,不构成报价。
手上如果有洗爪杯的图纸、尺寸要求或内部清洁结构方案,可以发到 nani@fromrubber.com 或 karl@fromrubber.com;微信与 WhatsApp 同号 +86 18676210913。东莞市博皓电子科技有限公司,广东省东莞市桥头镇朗厦村景盛路 122 号。