为什么硅胶狗狗洗爪杯反复使用后会出现变形?
用了两个月,杯口从正圆变成椭圆,装水时一边高一边低。狗爪进去的时候有点卡,用户拍了张照片过来,说「这胶是不是不行」。
先把话说在前面:硅胶狗狗洗爪杯变形这件事,很少能用「材料差」一个原因解释完。弹性变形、滞后回弹、压缩永久变形,这三种现象在用户眼里都叫「变形」,成因却分属硅胶制品结构设计、工艺和使用条件。混着谈,永远改不到点上。
先分清是哪一种变形,用时间尺度分
最实用的分类办法是看恢复的速度。
- 松手立刻回位:这是正常的弹性变形,符合设计预期,不需要处理。
- 几十分钟到几小时慢慢回来:属于滞后与蠕变,常见于长时间受压后,比如收纳时被别的东西压着。
- 过了一天仍然回不去:这才是永久变形,需要从材料与结构两侧查。
同一个产品上,三种现象可能同时存在。杯口按下不回,可能是永久变形;杯壁被包压出凹痕后慢慢恢复,是蠕变。分开看,才能决定改模还是改材料。
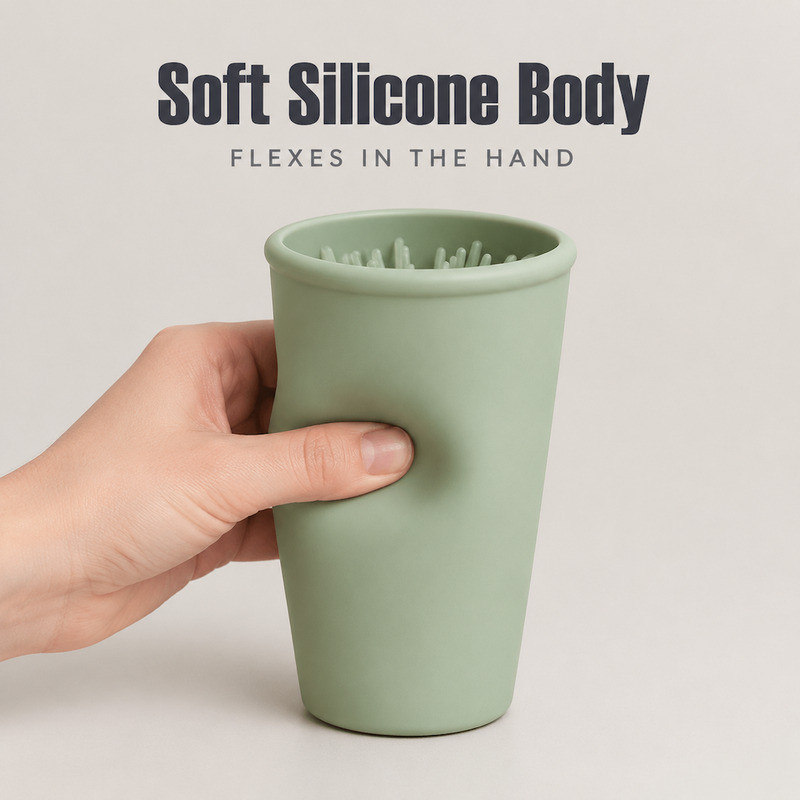
杯口变椭圆,问题多半不在软硬
杯口的形状靠环向刚度撑着。一只大口径、薄壁、只有一道简单卷边的杯子,装水后杯口被水的重量往下拉,两侧向内收,椭圆就出来了。材料再软一点,这个趋势更明显。
增加环向刚度有三条路:把卷边做厚、把杯口往下做一小段加厚过渡、或者在杯口内侧做一圈加强筋。三条路都会动模具,也都会影响手感,所以要在设计阶段选,而不是等变形了再补。
还有一条常被忽略的来源:脱模
杯口是脱模时被撑开通过的位置。如果型腔这一段留的锥度不够,取件时整圈被拉伸,回弹之后就会留下轻微的椭圆。这种偏差在刚脱模时最明显,放置后能恢复一部分,但恢复不到零。开模评审时把杯口这一段单独拿出来看脱模方向,比事后调硫化温度有效。
杯壁塌陷:柔软与支撑的平衡点没找到
硅胶杯体变形最常见的位置是杯壁中段,原因往往不在材料。洗爪杯的杯壁同时承担三件事:被手握、被挤压、装水后维持形状。三者对厚度的要求不同。薄了握感好、挤压省力,但装水就外鼓;厚了挺括,但单手捏不动,清洁动作反而做不到位。
常见的解法不是整体加厚,而是分区:杯身中段保持薄,杯口与杯底附近加厚,用厚度渐变把载荷分散到两端。这种设计在模具上表现为一段过渡区,加工上比等壁厚麻烦,但对使用体验的改善更直接。
需要提醒的是,加厚也有代价。厚壁在脱模时回弹更慢,取件动作要更小心;材料用量上升,单件成本跟着变。把「加厚」当成解决所有塌陷的通用手段,通常会换来另一种问题。
杯底翘曲,成型与摆放是两件事
杯底不平有两种来源。一种是成型时底部厚度不均,收缩不同步,冷却后就跷起来;另一种是产品本身是平的,但用户长期侧放或倒扣压着,底面被压出弧。
区分方法很土:新样品平放在玻璃板上看缝隙位置,和用过的产品对比。新样品就跷,问题在成型;新样品平、用后跷,问题在使用与结构支撑。
底部是模具排气最集中的区域之一。厚底、深腔、加上中心一块平地,气体容易困在中间,形成局部凹陷。这类缺陷在样品上往往很轻微,量产时因模具温度波动被放大。站内缩水率与模具尺寸那篇讲过类似的尺寸漂移逻辑,可以对照看。
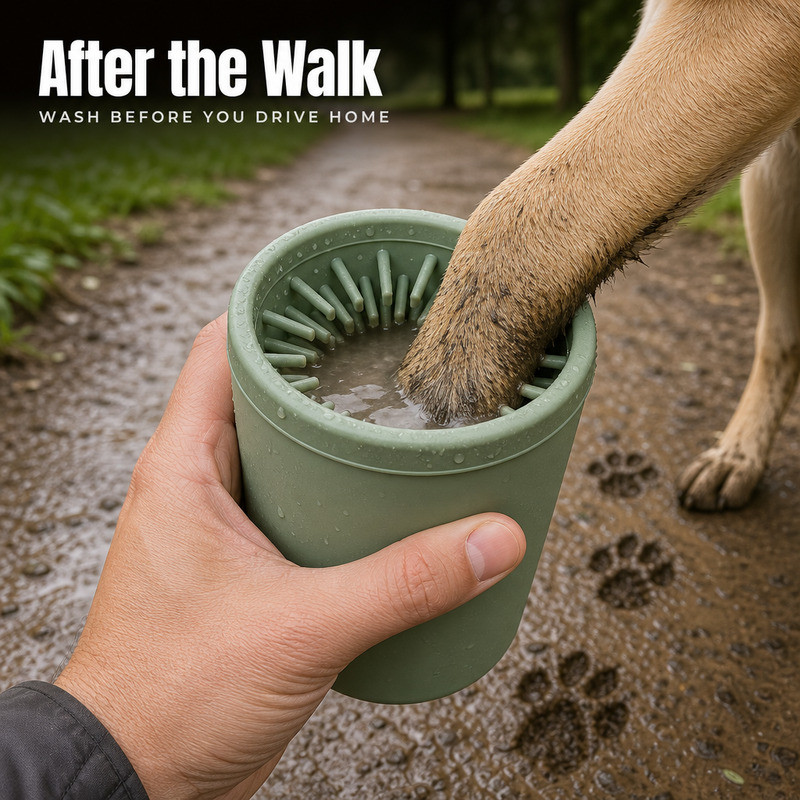
刷指歪斜:根部几何决定它能活多久
内部刷指是一批悬臂。悬臂弯折时,应力集中在根部,根部圆角越小,集中越厉害。所以「歪掉」和「断掉」经常是同一个原因的两个阶段:先弯过头回不来,再在根部开裂。
单根歪与整片倒,不是一回事
单根歪,通常是那一根的根部有缺料或厚度偏薄,属于成型缺陷。整片朝同一方向倒,通常是脱模方向与刷指排列之间的关系没处理好,属于结构问题。前者查模具那一个位置,后者要改排布。
长径比是最该先看的数
刷指的高度除以根部直径,这个比值越大,越容易被压弯、也越容易在脱模时被拉变形。想要软接触,容易把这个比值做大;做大了,就得靠根部加厚或改成锥形截面来补偿。具体能到多少,和材料硬度、排列密度、脱模方式都有关,只能靠试模确认,没有通用数值。
材料侧:硬度与弹性不是同一件事
硬度反映的是抵抗压入的能力,回弹反映的是变形后恢复的能力。两者相关,但不能互相替代。同一硬度下,不同配方的回弹差别可以很明显;这也是为什么换了一家供应商的「同硬度」胶料,产品手感会变。硅胶宠物用品定制里换料的代价通常比换结构更高,因为要重做一轮验证。
硫化状态会影响后期的尺寸稳定性
硅胶定型靠硫化。硫化不充分的产品,刚下线时尺寸合格,放几周后会继续收缩,装配关系随之变化。ISO 815-1 提到,短时间(典型 24 小时)高温压缩测试常被用来判断胶料的硫化状态 (ISO 815-1:2019)。这个说法对采购方的意义是:如果一批货在几周内尺寸持续变小,值得往工艺侧查,而不是只怀疑配方。
热老化是另一条线
夏季车内、阳台、集装箱运输,温度都可能远高于室温。ISO 188 提供了加速老化与耐热试验的方法 (ISO 188:2023),用来比较不同配方在高温后的性能保持情况。如果产品会经历这类环境,配方选择就不该只看常温手感。
站内讨论硅胶件长期受压后夹持力下降时拆过同一个问题:外观没变,性能先变。洗爪杯的杯口与杯壁是同一个逻辑。
| 变形现象 | 优先排查方向 | 可能的改进思路 |
|---|---|---|
| 杯口无法恢复正圆 | 杯口环向刚度、卷边厚度、脱模锥度 | 加厚卷边或增加杯口过渡段 |
| 杯壁装水后外鼓 | 壁厚分布、材料硬度、容量设计 | 分区厚度或局部加强筋 |
| 杯底翘曲 | 底部厚度均匀性、排气、摆放方式 | 调整底面结构与成型条件 |
| 刷指单根歪斜 | 该位置是否缺料、根部厚度 | 修模或调整进料位置 |
| 刷指整片倒向一侧 | 排布与脱模方向的关系 | 改排列或调整脱模方式 |
| 同批产品出现相似变形 | 模具状态、胶料批次、硫化记录 | 按批次比对,先定范围再定原因 |
使用侧:把短时挤压和长期压迫分开
每天捏十几次,和收纳时被一整箱货压两个月,对产品的影响完全不同。前者考验回弹速度,后者考验抗蠕变能力。用户描述「用久了就变形」,往往说不清是哪种,追问一句收纳方式,答案常常就出来了。
清洗温度不要一概而论
硅胶耐温范围宽,但「耐温」指的是材料不分解,不等于结构不变形。杯口在接近沸水的温度下会明显变软,此时如果还握着挤压,产生的形变会比常温下大。是否可用热水、可到多少度,应按材料规格与制造商说明执行,不宜凭「硅胶耐高温」这句话推断。
怎么区分暂时性和永久性变形
方法不难,需要记录。取三只样品,标记同一个测量位置(比如杯口长轴),分别在三个时间点量:受力刚解除时、静置 1 小时后、静置 24 小时后。三次读数画出来,是一条恢复曲线。
如果 24 小时后回到初始值附近,属于可恢复变形,问题在使用方式或结构支撑不足;如果停在某个中间值不再变化,就是永久变形,要查材料与工艺。这个方法不需要设备,但它能把售后争议变成一组可比的数据。
开模前能做的五件事
- 把「必须保持形状」的区域和「允许柔性变形」的区域分开标注,别让整只杯子都处在模棱两可的状态。
- 杯口单独做刚度评估,不要等装水后才发现椭圆。
- 刷指的长径比与根部圆角一起定,别只定高度。
- 明确收纳与清洗条件,写进产品说明,减少误用带来的变形投诉。
- 把变形判定方法写进验收文件:量哪里、什么时候量、允许多少。
这五件事都不增加模具费,但能减少后面反复改模的次数。同类结构的成品形态可以对照硅胶杂件定制案例看。模具的维护与保养也影响长期稳定性,站内硅胶模具维护那篇可以从另一侧补充这个视角。
常见问题
越软的洗爪杯越容易变形吗?
这是硅胶洗爪杯变形原因里最常见的一类误解。软会放大变形的幅度,但决定因素还包括壁厚分布、杯口结构、刷指几何和受力方式。同样软度的两只杯子,杯口有卷边的那只通常更抗椭圆。
把杯壁加厚能解决变形吗?
能改善部分位置的支撑,但会改变手感、增加材料用量,也可能让脱模变难。加厚应该加在承受载荷的位置,而不是整体加。
反复清洗后变形,一定是材料问题吗?
不一定。清洗温度、握持方式、晾放姿态都会参与。先按上面说的三个时间点量一次,再决定要不要往材料侧查。
量产前怎么验证抗变形表现?
先明确实际使用条件与允许变化量,再设计一套能复现的动作与测量方法。没有约定条件的「耐久测试」,结果无法用于判定合格与否。
参考来源
- ISO,《ISO 815-1:2019 硫化或热塑性橡胶 压缩永久变形的测定 第1部分》:iso.org/standard/74943.html
- ISO,《ISO 188:2023 硫化或热塑性橡胶 加速老化和耐热试验》:iso.org/standard/80468.html
- ASTM,《ASTM D395-18 橡胶性能 压缩永久变形试验方法》:astm.org/d0395-18.html
- ASTM,《ASTM D2240-15(2021) 橡胶性能 邵氏硬度试验方法》:astm.org/d2240-15r21.html
关于作者:本文由 FromRubber 技术组整理,讨论的是失效分析的方向,不构成对具体产品合格与否的判定。
手上有变形样品、位置照片或使用条件说明,可以发到 nani@fromrubber.com 或 karl@fromrubber.com;微信与 WhatsApp 同号 +86 18676210913。东莞市博皓电子科技有限公司,广东省东莞市桥头镇朗厦村景盛路 122 号。