硅胶狗狗洗爪杯的模具设计难点
图纸发过去,工厂回「这个能做」,报价、开模、等样。第一次试模出来,内腔的刷指断了一片,还有几根歪在里面。
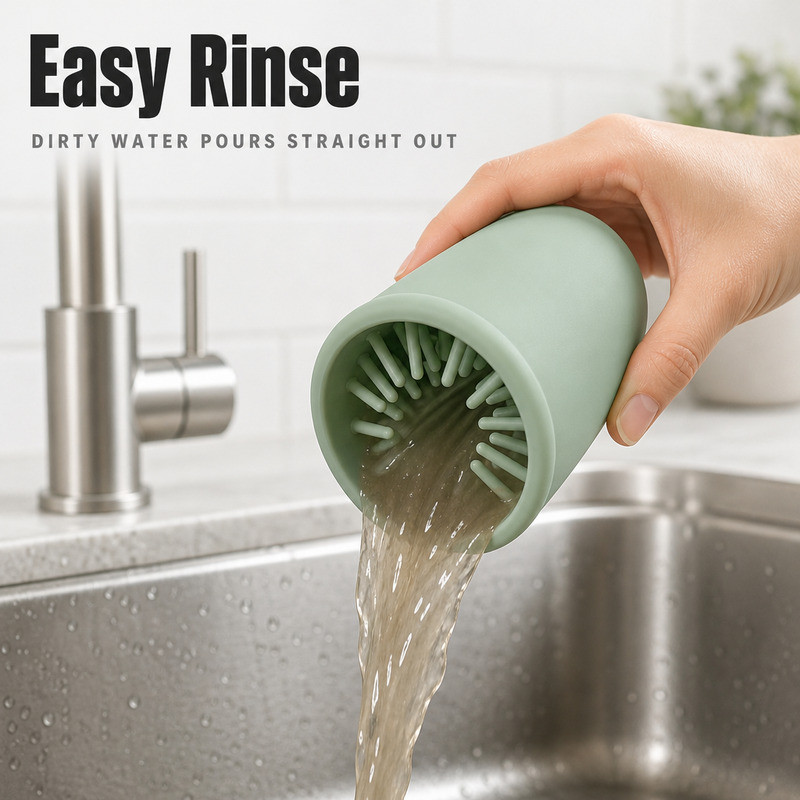
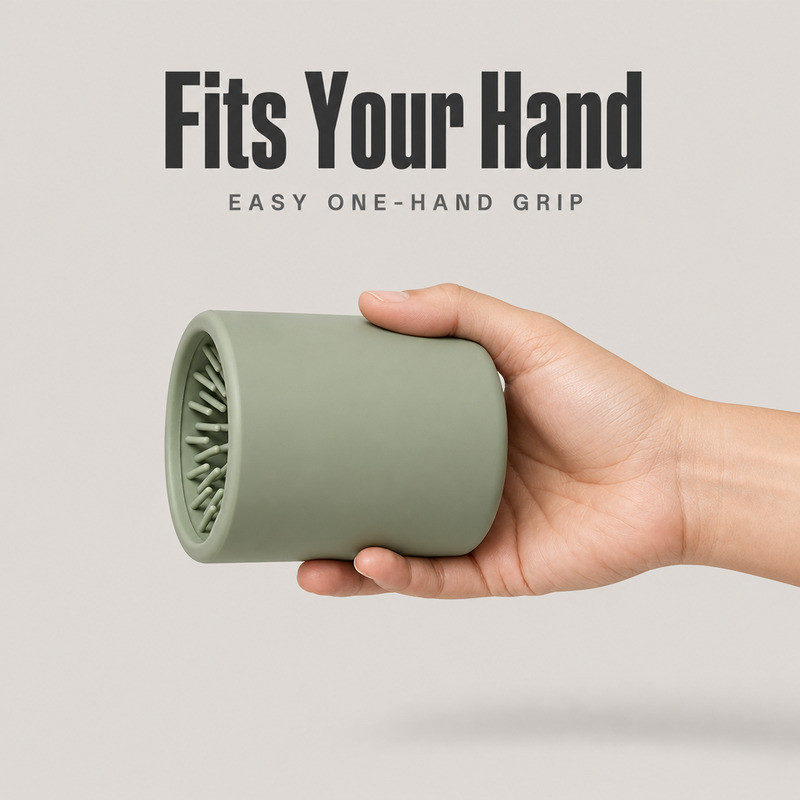
外形上看,洗爪杯就是个上宽下窄的杯子,难度似乎不高。做硅胶狗狗洗爪杯模具的人都清楚,真正的麻烦全在内腔:几十根悬臂结构,全部要对同一个开口方向让步。这个约束,才是这类模具的题眼。
难点不在深腔,在「一个开口,一群悬臂」
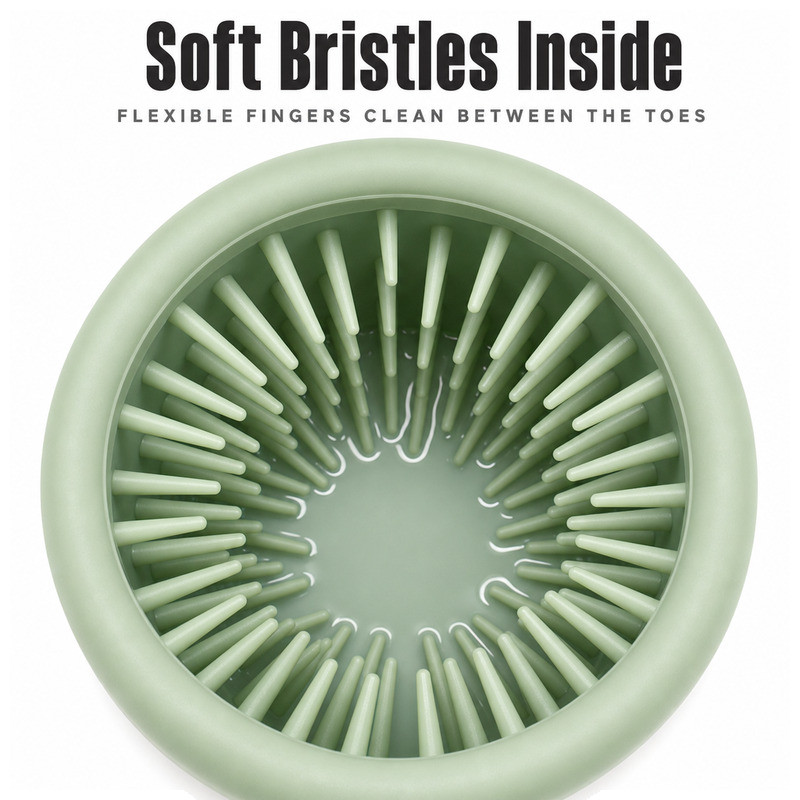
普通的深腔杯,模芯从杯口直上直下抽出来就行。洗爪杯多了一层:杯壁上排着刷指,刷指朝内、朝上、朝不同角度伸出。从模具角度看,每一根都是一个倒扣——它挡在模芯退出的路上。
软化能让这件事变得可行。硅胶脱模时可以弯、可以挤、可以被拉过比自己窄的口子,这是它相比硬塑料的余地。但余地的上限由几何决定:凸起越高、根部越细、间距越窄,能「让」的空间就越少。
所以模具评审时要看的不是「内腔像不像」,而是「模芯退出的那条路上,每一根刷指要让多少」。硅胶洗爪杯模具设计的第一道判断题就在这里。让不动的,就得改结构,或者换模具方案。
排布规律决定模具加工方式
环形放射排布和等距栅格排布,加工难度不一样。放射排布在中心附近间距最小,刀具越靠近圆心越难进;栅格排布虽然均匀,但四个角容易出现流动死角。
更麻烦的是间距的绝对值。间距小到一定程度,常规铣刀进不去,要改用电极或细径刀。加工方式一变,工时与一致性都跟着变,这也是为什么「多几根刷指」在报价上不是线性增加。
中心那块平地,是排气的关键位置
很多设计会在杯底中心留一块没有刷指的平面,方便爪垫着地。从成型角度看,这块平面正对进料或排气的最远端,气体最容易困在这里。它既是功能面,也是缺陷高发区,评审时要单独标出来。
分型线落在哪,是一场三方博弈
分型线决定三件事:产品表面的分界线在哪、毛边留在哪、以及哪些结构能从哪个方向成型。三者常常互相冲突。
杯口这一圈最容易起争议
杯口是用户第一眼看到、也第一手摸到的位置。分型线落在这里,加工精度要提上去,否则毛边手感明显;挪到杯身中段,外观好了,但杯口就需要另一套成型方式。
实际项目里常见的处理是把分型线放在杯口下缘的转折处,让它在视觉上跟着造型走。这需要在开模前明确「哪些面属于重点外观面」,否则模具做出来才发现客户不接受那条线,改的就是型腔。
毛边位置要和装配关系一起看
如果产品要配盖、配刷、配底座,毛边落在配合面上会直接影响装配。这类要求必须写进图纸,不能靠「到时候修一下」。
排气:深腔模具的隐藏敌人
硅胶在模腔里流动时,空气得有地方走。杯体是深腔,气体被推到杯底,如果没有排气通道,就会形成气包,表现为局部缺料、烧焦痕迹或表面发暗。
排气方式取决于模具结构:分型面开浅槽、镶件配合面留间隙、顶针位置兼作排气。三种方式各有适用范围,选哪种要看产品几何与成型方式,不能照搬。
局部缺料,先别急着怪排气
缺料有三种常见来源:气堵住了、料没走到、局部温度不够。初判的办法是看位置重复性——每次都在同一处,且形状相似,多半是几何或排气;位置随机,更像工艺参数波动。
这一步判断很重要。把工艺问题当模具问题改,会白改一轮;把模具问题当工艺调,会一直调不稳定。
脱模锥度是一笔预算,每根刷指都在借
硬质件靠锥度脱模,硅胶靠柔性。但柔性不是无限的,它更像一笔预算:杯口撑开要花,刷指弯曲要花,杯底通过要花。总额超了,某个位置就会被拉伤。
柔性不等于可以任意倒扣
行业里有句话,「硅胶什么形状都能脱」。这话对一半。浅倒扣、圆角过渡、短凸起确实能靠柔性脱出;深倒扣、锐角根部、又高又密的凸起,就算材料再软,脱模时的拉伸也会超过它的弹性极限,留下白痕或裂纹。
判断的方法不是算公式,而是看几何关系:凸起的高度与根部直径之比、凸起顶部到相邻凸起的距离、以及根部圆角。三个数摆出来,有经验的模具师傅能大致判断要不要加滑块或改结构。但最终仍要靠试模确认。
能改产品,就不要先改模具
遇到脱模困难,第一反应常是「加个滑块」。滑块能解决问题,也会带来新问题:模具结构复杂、维护成本上升、分型线增多。很多时候把刷指根部改成锥形、或者把高度降一点,就能达到同样的脱模效果,而且不影响清洁功能。
这条思路在站内公差与模具成本的讨论里也出现过:先动设计,再动模具,成本梯度是从低往高走的。
一模几腔,和订单量一起算
样品模通常一腔,目的是快速验证形状与脱模;量产模的腔数取决于订单规模、机台吨位与产品尺寸。腔数增加会摊薄单件成型时间,也会放大各腔之间的差异——多腔模最常见的抱怨就是「同一批货手感不一样」。
多腔模的一致性靠两件事:各腔加工精度一致、以及浇注与温度分布均匀。这两项在模具设计阶段就定了,后期调整空间有限。
镶件:贵,但换起来省事
把刷指区域、Logo 区域做成可更换镶件,前期成本高,后期改结构或换标识时不用动整副模具。对于会持续迭代的款式,这笔钱通常值得花。
杯底厚度与进料位置,是一对连体问题
杯底通常比杯壁厚,因为使用时它要承受摆放与挤压。厚底在成型时带来两个后果:材料在底部聚集,冷却变慢;从进料口到杯口的路程变长,压力损失变大。
进料口放底心还是底侧
放中心,材料向四周铺开,流动对称,但底心会留下进料痕迹,正好落在爪垫接触的那块平地上。放底侧,痕迹挪到边缘,流动却不再对称,容易出现一侧先充满、另一侧困气。
取舍取决于产品对底面外观的要求。底面必须平整无痕,就要接受流动不对称带来的排气压力;底面允许轻微痕迹,中心进料更稳。这个决定要在开模前做,做完再改就是动型腔。
厚底不等于不会变形
底部加厚,刚性确实更好,但厚壁的收缩量也更大。厚度从三毫米加到五毫米,冷却时的体积收缩绝对值上升;如果模具的缩水补偿还按薄壁的经验值算,底部就容易偏大或翘曲。站内缩水率与模具尺寸那篇有具体案例,可以对照看。
试模要看三件事,不是只看「能不能成型」
- 细节完整性:刷指是否根根清晰,有没有断、歪、缺料。把样品对着光看,比平放看更容易发现薄处。
- 脱模痕迹:杯口、刷指根部、杯底过渡处有没有发白、拉伤、局部发亮。
- 尺寸一致性:同一模次取三到五件,量同一位置,看离散程度。平均值好看不代表稳定。
三件事都过,才谈得上「模具可用」。单件成型成功只是一个起点,站内模具维护与寿命那篇讲了量产阶段怎么把这份稳定维持住。
| 结构位置 | 常见问题 | 评审时的确认方式 |
|---|---|---|
| 刷指根部 | 脱模拉伤、反复弯折后开裂 | 剖面图确认圆角,判断长径比是否过大 |
| 刷指顶部与杯口间距 | 爪进入时刷指被杯口压住,弯不了 | 按目标爪宽做通过性检查 |
| 杯口分型线 | 毛边手感明显、圆度不足 | 明确外观面等级,指定分型线位置 |
| 杯底中心平地 | 困气、局部凹陷、进料痕 | 确认进料位置与排气路径 |
| 杯壁与杯底过渡 | 厚度突变、收缩不均导致翘曲 | 标出厚度变化区间,按缩水率补偿 |
| 深腔中段 | 流动阻力大,末端缺料 | 评估流道与进胶点,必要时增加排气 |
| 多腔模合模面 | 各腔手感与尺寸不一致 | 确认各腔加工精度与温度分布 |
改动成本的梯度,先看清再决定
从低到高大致是:调整工艺参数、修整分型面或排气槽、更换镶件、修改型腔局部、重开模芯、重开整副模具。每一次往上走,周期与费用都跳一档。
所以评审时值得多花两小时把结构摊开看,而不是把问题留到试模。这不是谨慎,是算账。
硅胶洗爪杯开模前,采购方需要给到的信息
二维图或三维文件、杯体关键尺寸、内部刷指的形状与排布、材料与硬度要求、使用方式与清洁目标、重点外观面与可接受的分型线位置、目标订单量、以及需要检验的项目。信息越具体,模具评审越接近真实。
也要接受一个事实:图纸阶段无法发现所有问题。想先看看同类结构做出来是什么样,可以翻硅胶杂件定制案例。有些干涉只有在实物上才看得出来,所以样品模这一环不建议省。
硅胶宠物用品模具开发,我们通常先看哪三处
东莞市博皓电子科技有限公司(FromRubber)2010 年在东莞桥头起步,模具房 2018 年独立,现有 7 台 CNC,两个厂区共 30 台真空油压机加 2 台平板机。硅胶宠物用品模具开发接到图纸后,评审一般从三处开始:刷指根部能不能让出脱模空间、分型线会不会落在杯口、以及杯底中心那块平地怎么排气。
这三处定不下来,后面谈腔数与交期都没有意义。硅胶制品模具设计的老经验是:先让产品能被稳定取出,再谈产能。流程说明可以看模具制造与定制服务流程两页。
常见问题
刷指越多,模具越复杂吗?
数量只是其中一个因素。间距、高度、根部形状、排布方式对加工难度的影响往往更大。二十根排得很密的刷指,可能比四十根排得疏的更麻烦。
硅胶很软,是不是不用考虑倒扣?
柔性扩大了可脱模的范围,但不能替代几何评估。深倒扣与锐角根部照样会拉伤,只是表现出来的形式不同。
开模一定要三维图吗?
简单杯体不一定。内部刷指这类空间结构,三维文件能显著减少沟通成本,也能提前发现干涉。没有三维图时,通常先做手板或样模验证。
怎么判断模具适不适合量产?
看四件事:连续几个模次的尺寸离散度、细节完整性是否稳定、脱模痕迹是否在限定范围内、以及模具维护的频次。能成型不等于能量产。
参考来源
- ISO,《ISO 3302-1:2014 橡胶 制品公差 第1部分:尺寸公差》:iso.org/standard/62492.html
- ISO,《ISO 37:2024 硫化或热塑性橡胶 拉伸应力应变性能的测定》:iso.org/standard/86892.html
- ASTM,《ASTM D395-18 橡胶性能 压缩永久变形试验方法》:astm.org/d0395-18.html
关于作者:本文由 FromRubber 技术组整理,内容基于模压模具评审与试模记录,不涉及具体项目的模具结构与参数。
有开模评估需求,可把图纸、刷指排布与预期订单量发到 nani@fromrubber.com 或 karl@fromrubber.com;微信与 WhatsApp 同号 +86 18676210913。东莞市博皓电子科技有限公司,广东省东莞市桥头镇朗厦村景盛路 122 号。