
工业设备盖板硅胶垫圈:复杂接触面的异形结构应该如何定制?
盖板形状一复杂,采购就会想先买一片方形垫圈裁一裁。装上去看着压住了,做完 IP 等级测试却总在某几个角上失守。问题不在垫圈软硬,而在那条密封路径根本没有被完整覆盖。
一、为什么普通硅胶垫圈不适合复杂工业设备盖板?
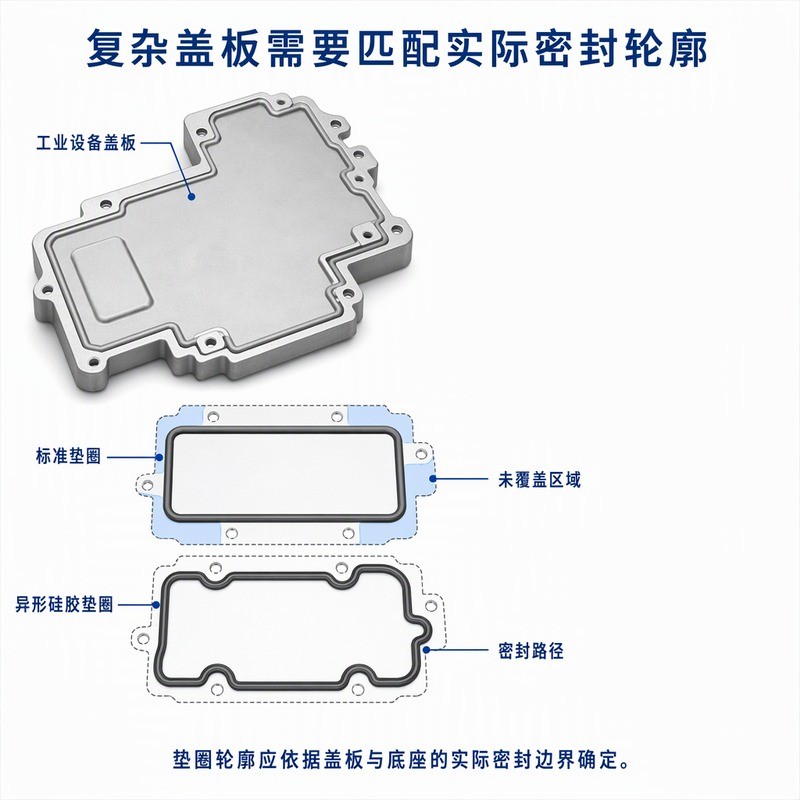
盖板轮廓不规则,标准垫圈无法完整覆盖
工业盖板的轮廓常带凸耳、缺口、避让台阶,密封边界是一条不对称的闭合曲线。圆形垫圈放上去,只能在其中一段贴合,其余部分要么悬空,要么压在外壳的非密封面上。悬空的那一段,实际上没有密封。
更麻烦的是转角。直角转弯处的内外两侧曲率差异大,标准垫圈在那里要么起皱、要么被拉薄,两种情况都会在角上留下缝——这也解释了为什么渗漏点总是集中在角部。
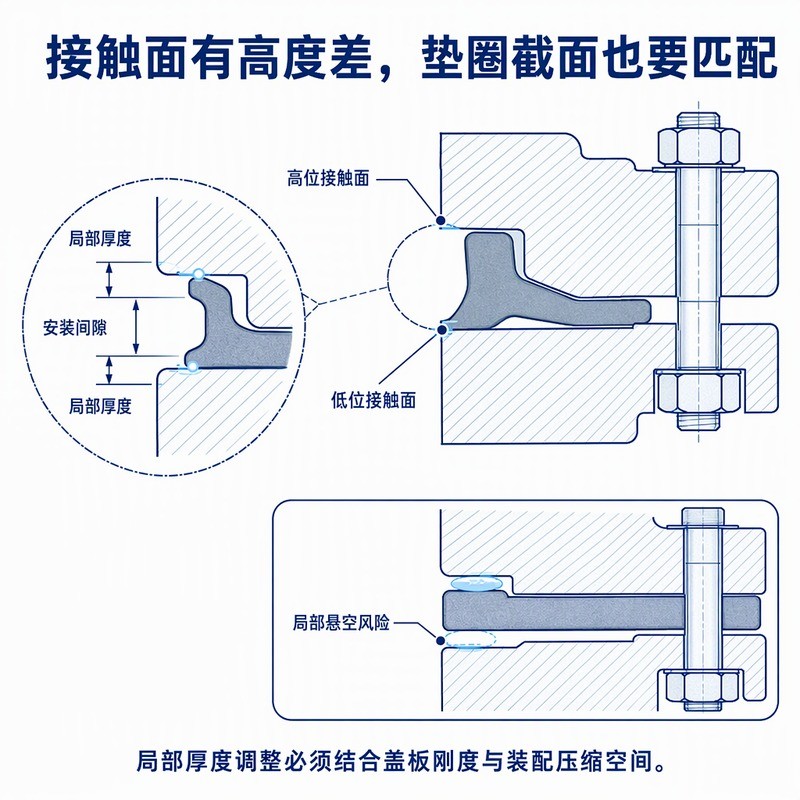
接触面存在高度差,导致垫圈局部压缩不足
压铸或钣金盖板很难做到完全共面。加强筋、凸台、沉孔周围的高度往往高出或低于主密封面零点几毫米,这个量级足以让一片等厚垫圈在低处悬空。悬空处的压力为零,密封路径在这里断开。
螺丝孔、凸台和凹槽容易干扰垫圈安装
盖板上的螺丝孔如果落在密封路径上,垫圈必须绕着孔走。绕行的曲率变化、孔边的倒角、以及紧固时垫圈向孔内鼓出,三件事叠加,孔周围往往是最先渗的地方。设计时需要判断:这个孔是在密封区内,还是必须移到密封区外。
二、复杂接触面的异形硅胶垫圈应该如何设计?
根据接触面高度差调整局部截面
等厚垫圈只能适应共面结构。面对高度差,有两条路:一是在低处加厚截面,让压缩量重新回到同一水平;二是在高处做局部凸起,用凸起先接触、再压缩。前者改变整体厚度分布,后者只改变局部,模具复杂度不同,适用场景也不同。
需要提醒的是,局部加厚不能只看「补上差多少」,还要看盖板在紧固时会不会被顶变形。薄板盖体在被垫圈顶住的位置会下凹,垫圈越硬越明显。
根据盖板实际轮廓确定垫圈形状
先从盖板和底座的实际密封边界画出一条闭合路径,再按这条路径生成垫圈轮廓。路径上每一个转角都要有足够大的圆角,否则垫圈在角部会起皱;窄边区域的宽度要单独核算,因为那里既没有空间加宽,也没有空间加厚。
转角和连接位置需要关注连续密封
转角是异形垫圈最容易出问题的地方。内侧受压、外侧受拉,材料在角部被重新分配,厚度会发生变化。设计上通常用较大的内外圆角半径来缓解,同时避免在转角处设置截面突变——两个难点叠加在同一个位置,成型与密封都会变差。
螺丝孔周围可以采用局部加强或特殊轮廓
螺丝孔周围的处理有两种思路:一是让垫圈绕开,孔完全在密封区外;二是让垫圈包住孔,孔在密封区内。前者对密封有利,但要求盖板结构允许孔位外移;后者需要孔周围的垫圈足够宽,避免紧固时被压塌。选哪种取决于盖板的整体布局,不能只从垫圈角度决定。
三、异形硅胶垫圈如何解决不同位置压缩不均的问题?
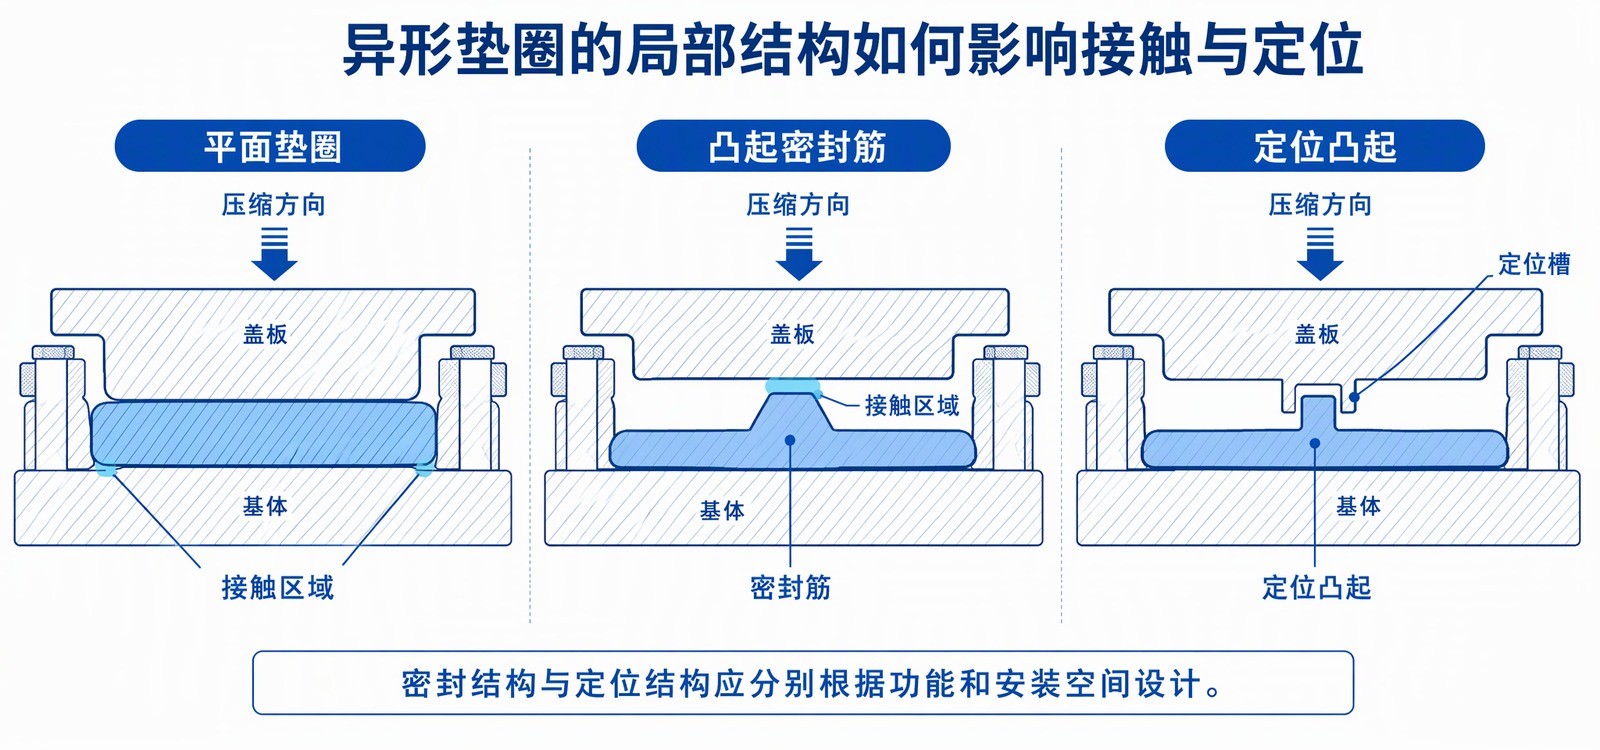
先识别主要密封接触区域
不是整条轮廓都需要同样的密封强度。通常可以把路径分成三段:主密封段(真正挡水挡尘的那一段)、过渡段(连接不同高度或绕行结构)、定位段(只负责让垫圈不跑位)。三段用不同的截面处理,比全程加厚更合理,也更容易控制成本。
根据安装间隙设计垫圈局部厚度
间隙在哪里大、在哪里小,垫圈的厚度就该跟着变。判断依据是实测:把盖板合上、按实际顺序紧固,再测各段的剩余间隙。纸面上的名义间隙常常与实际差出一截,尤其是薄板盖体。
通过密封筋或凸起结构改善局部接触
密封筋把接触从「面」变成「窄带」,在同样的夹紧力下得到更高的单位压力,适合间隙不稳定或夹紧力有限的结构。定位凸起则完全不同,它进入盖板的定位槽,作用是限制垫圈位移,本身不承担密封。两者混用会让结构变复杂,功能反而模糊。
不能忽略盖板本身的变形
薄板盖体在螺丝紧固时会下凹,凹下去的位置压缩量大、没凹的地方压缩量小。垫圈设计得再精确,也补不回盖板的变形。可行的做法是把螺丝布局与垫圈路径一起考虑:让螺丝压紧区尽量落在密封路径之外,或者在该区域增加支撑。
四、异形硅胶密封垫圈有哪些常见结构形式?
一体式异形平面垫圈
轮廓复杂但密封面基本连续,适合大多数盖板。难点在转角与窄边的尺寸控制。
带定位凸起的异形垫圈
靠凸起进入盖板定位槽控制位置,适合需要反复拆装或垂直安装的盖板。
带密封筋的异形垫圈
用窄接触带提高单位压力,适合夹紧力有限或接触面粗糙的结构。
多台阶截面的异形密封件
当接触面存在明显高度差时,同一片垫圈上做出两个甚至三个厚度段是可行的。难点不在成型,而在过渡:段与段之间如果突然变化,成型时容易缺胶,脱模时容易撕裂。过渡区需要平缓,且要避开转角。
五、异形硅胶垫圈定制,需要提供哪些图纸和参数?
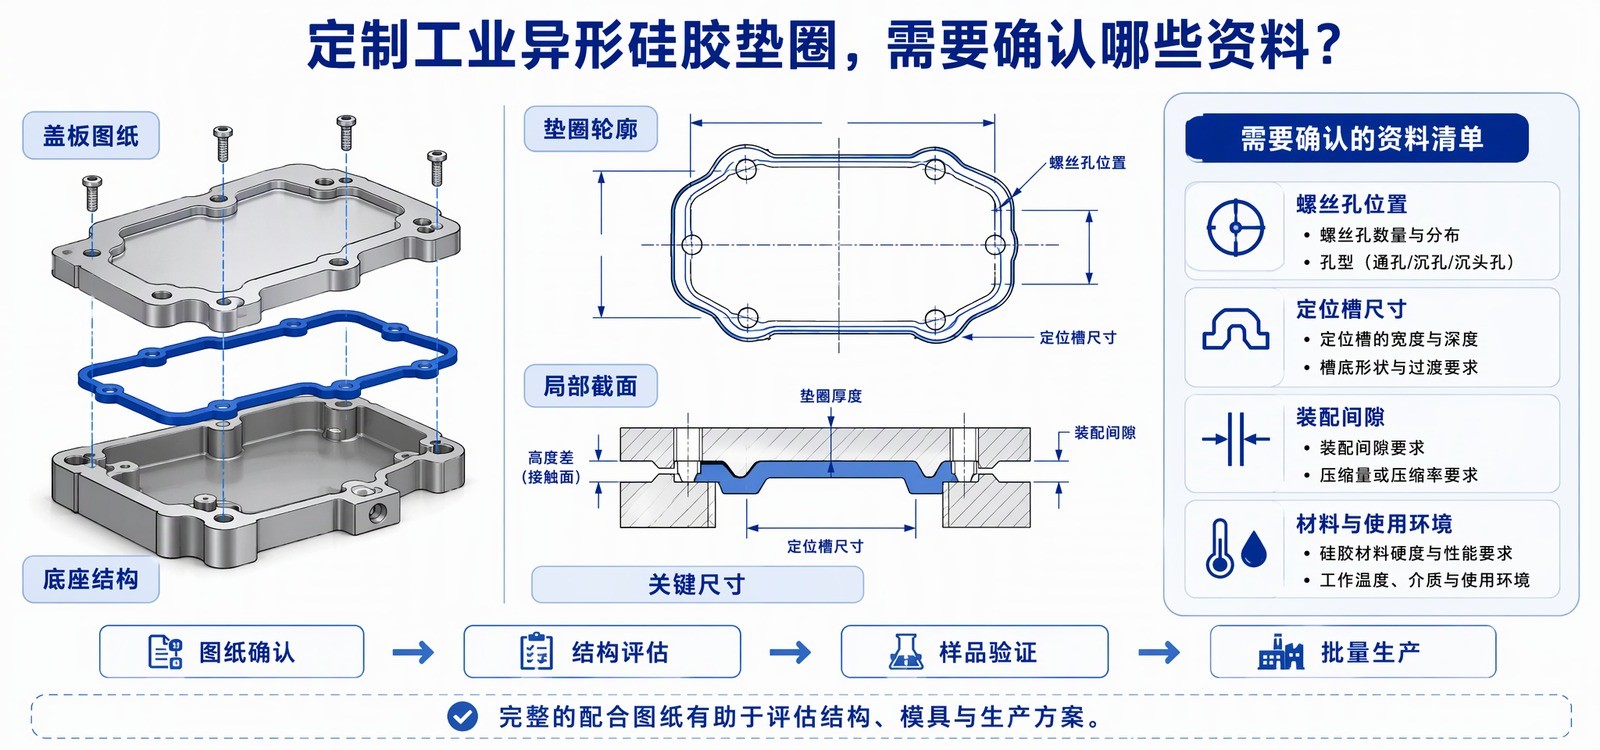
提供盖板和底座的配合图纸
需要的是「配合」而不是单件:盖板外轮廓、密封区域边界、螺丝孔与定位孔位置、盖板与底座之间的装配间隙。只有单件图,制造商无法判断密封路径该落在哪里。
提供密封截面及关键尺寸
整体厚度、局部截面变化、密封筋尺寸、转角与特殊结构的尺寸。如果已有旧件,可以一并提供,但要说明它是否已经变形——旧件只作为结构参考,不作为尺寸基准。
明确材料和使用环境
硬度、使用温度范围、是否接触水、油或切削液、是否需要防尘防水以及对应的验证方法。工业设备的验证条件差异很大,把验证方式写在需求里,比事后争论「算不算合格」有效。
六、从复杂盖板图纸到批量生产,应该经过哪些步骤?
图纸评估:识别不规则轮廓和密封薄弱位置
确认主要密封路径、识别高度差与窄边、评估现有设计是否适合模压成型。这一步的产出应该是一份问题清单,而不是一句「可以做」。关于不规则接触面的处理思路,站内 不规则接触面的定制方法 有更细的拆解;法兰类结构的共性问题可以参考 工业法兰垫圈接触面不平整 的分析。
结构设计、模具开发与样品验证
结构设计阶段确定整体轮廓与局部截面;模具阶段评估分型面与脱模路径,重点控制密封区域的飞边;样品阶段要装到实际盖板上紧固一遍,检查是否有局部悬空或过度挤压,再按设备的实际防护要求安排密封测试。尺寸公差如何标注,可参考 模压橡胶产品公差说明。
批量生产:控制轮廓尺寸与关键截面
异形件的检验重点不是单个尺寸,而是轮廓的整体形状与关键截面的厚度分布。轮廓变形会让垫圈在某一段偏离密封路径,这类偏差用卡尺量不出来,需要靠检具或投影比对。
七、工业设备异形硅胶垫圈定制常见问题
复杂不规则盖板可以定制一体式硅胶垫圈吗?多数可以。前提是密封路径连续、转角有足够圆角、窄边区域有基本的成型空间。
盖板有高度差,垫圈是否需要设计不同厚度?通常需要,或在低处增加局部凸起。具体用哪种,取决于高度差的大小、盖板刚度与压缩空间。
异形硅胶垫圈可以根据设备三维图纸开模吗?可以,但还需要装配关系、紧固方式与外观要求,单靠零件模型无法定案。
带有多个螺丝孔的垫圈如何避免安装偏移?靠定位凸起或定位槽约束,同时让螺丝压紧区尽量避开密封带,减少紧固时的推挤。
异形硅胶垫圈如何确认尺寸公差?按关键截面与轮廓分别定义,并在样品阶段用检具验证形状,而不只是抽测几个点位。
八、形状是路径的函数
异形垫圈的设计,说到底是在二维轮廓上重现一条三维路径。路径上的每个转角、每处高度变化、每个绕行的螺丝孔,都会在垫圈上留下痕迹。把这些痕迹提前画清楚,模具与样品阶段就不会反复试错。
FromRubber(东莞市博皓电子科技有限公司)承接硅胶杂件与密封件的定制生产,异形垫圈类项目一般从盖板与底座的配合图开始,先确认密封路径与压紧区的关系,再评估轮廓、截面与模具方案。厂内 32 台成型机、7 台 CNC、在库模具 7254 套,模具加工、模压成型与后段处理在同一园区完成,样品与量产的工艺条件可以直接对应。手上有复杂盖板项目,可以从 硅胶杂件定制 的品类说明了解可做的范围,或提供二维/三维图纸与装配关系。
参考资料
- ASTM D395-18 — 橡胶压缩永久变形试验方法(2018 版)
- ASTM D2240-15(2021) — 橡胶邵氏硬度试验方法(2021 年重批准版)
- 不规则接触面如何定制硅胶密封件?怎样解决贴合不均和局部缝隙问题
- 工业法兰硅胶垫圈:如何解决密封接触面不平整的问题
- 硅胶垫圈装配时为什么容易移位?如何通过结构设计改善定位与贴合?
- 模压橡胶产品的公差是多少?


