
制造小技巧:硅胶美妆工具设计时,如何避免壁厚不均?
壁厚不均最麻烦的地方,是它在图纸上看起来没问题。建模的时候厚度是均匀的,切片软件也不会报错,等到试模拿出来,某一块地方塌了、某一条边翘了、某一个角缩出一个坑。这时候再改结构,模具已经开了一半。
硅胶美妆工具为什么容易出现局部壁厚不均?
硅胶模压靠的是热量和压力同时作用:模具加热,胶料在型腔里流动、填充、硫化。厚的地方热得慢,薄的地方先定型。同一件产品上,如果一部分已经定型、另一部分还在流动,两边的收缩就不一样,脱模之后要么翘,要么在交界处积一层内应力,放的久了慢慢显形。
所以壁厚问题从来不只是"多用一点胶"。它是结构问题、模具问题、工艺问题叠在一起的结果。把它当成材料用量来算,最后一定算不准。
哪些硅胶美妆工具结构更容易出现壁厚不均?
带有深凹槽和凸起纹路的产品
硅胶化妆刷清洁垫是典型。表面那些凸点和条纹,本质上是模具上的凸台插进胶料里;凸台越高,底部基材就必须让出更多空间。纹路密集的区域,胶料要绕过一排排凸台流过去,流到最后可能已经降温,填充不满就会缺料;而纹路之间的沟槽底部又容易被压薄。
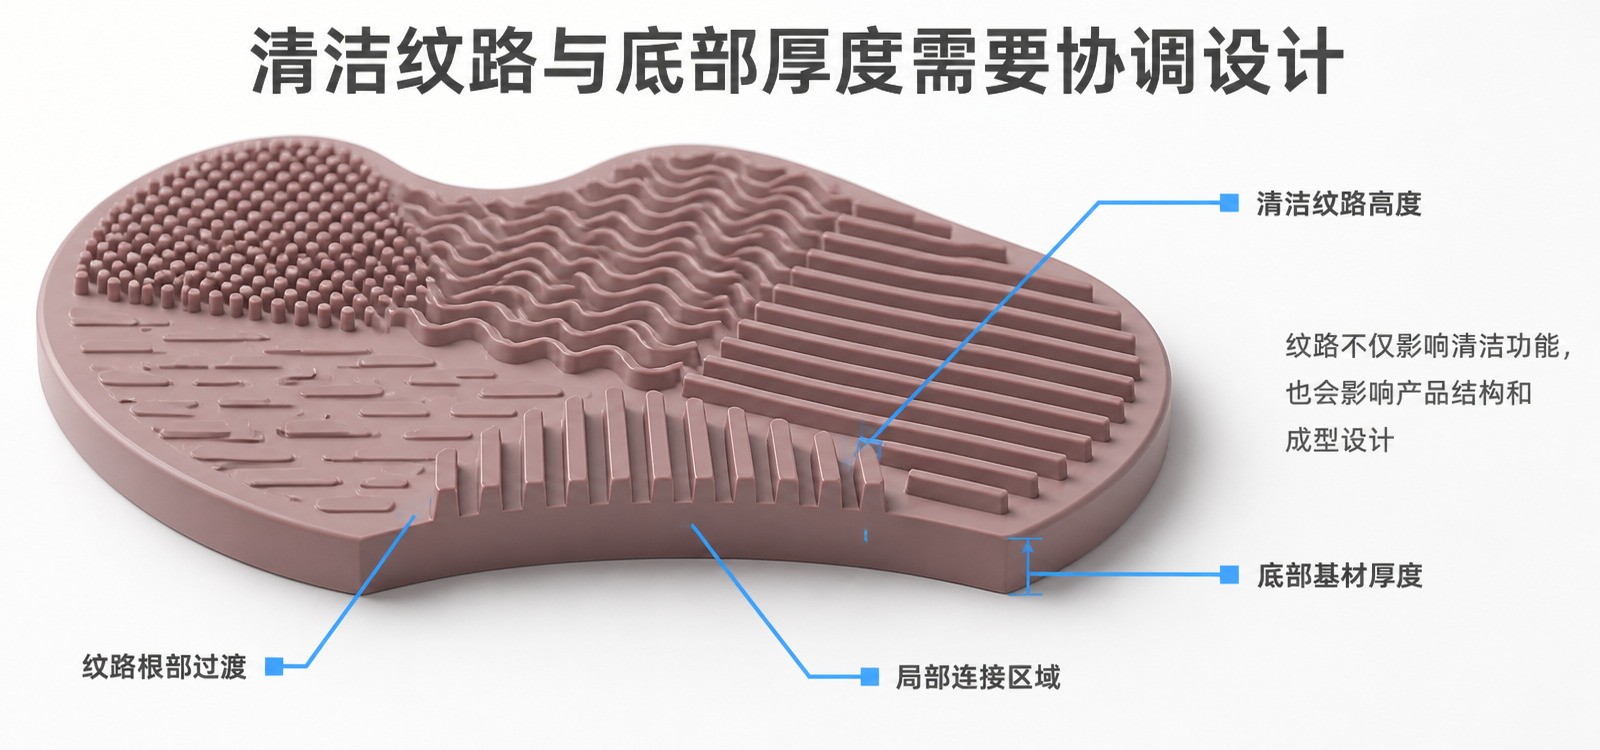
更常见的情况是"纹路很深、底板很薄"这个组合。做出来正面看很漂亮,翻过来对着光看,纹路根部会有一圈发白的痕迹——那是厚度变化太快留下的。
带有支撑底座和立体收纳结构的产品
硅胶美妆蛋收纳架的底座、支撑柱、承托环,是三个不同厚度的部分连在一起。底座要稳,通常做得厚;支撑柱要立住,做得细;承托环要软,做得薄。三者相接的地方,如果直接"贴"在一起,就会形成一个材料堆。
堆料之后的结果是多重的:那一块硫化慢,成型周期被拖长;冷却时收缩量大,底座边缘容易翘;重量分布偏上,产品立着的时候重心不稳。
带有不同尺寸孔位的产品
硅胶化妆刷收纳架的插孔,孔与孔之间要留材料。孔径大小不一、孔距不均匀的时候,孔壁厚度就会在某几处特别薄,另几处特别厚。薄的地方反复插拔容易撕开,厚的地方则有明显的硬块感,手感上一下就能摸出来。
盲孔比通孔更容易出事。盲孔底部如果没有做过渡,就是一个平面突然收住,胶料在这里堆积,脱模时被顶杆一顶,底面会出现一圈白印甚至微裂。
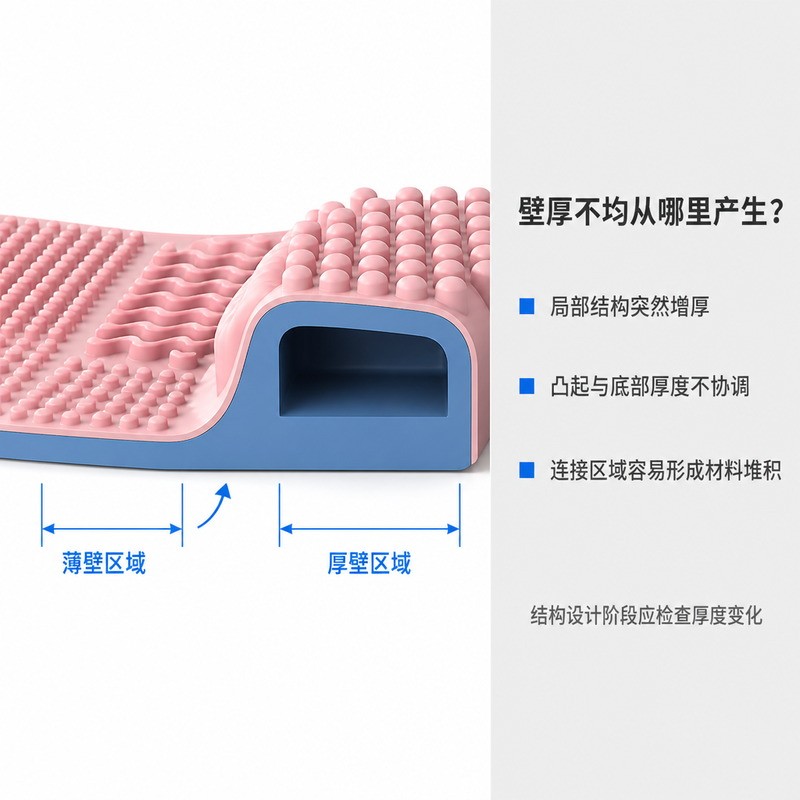
旁边这块剖面值得多看两眼。左边是常规的薄底板,右边突然变成实心厚块,中间只隔了一道很短的过渡。这个"短"就是关键——过渡越短,厚度变化越剧烈。
像这样的结构,试模时最容易出现的不是缺料,而是厚块旁边的薄区被拉薄、脱模后回弹不一致,最终表现为表面细纹或轻微变形。
设计硅胶美妆工具时,如何合理控制产品壁厚?
尽量保持主要区域的壁厚均匀
主承力区域、大面积平面、外观正面,这三处尽量用同一个厚度。不是为了美观,是为了让热量走得均匀、收缩一致。硅胶本身有弹性,均匀的薄壁往往比不均匀的厚壁更耐用。
但"均匀"不等于"全部一样薄"。承托面需要一点厚度来维持形状,纹路区需要足够基材来支撑凸起。判断标准是受力,不是数字。
厚度变化应尽量平缓,避免突然过渡
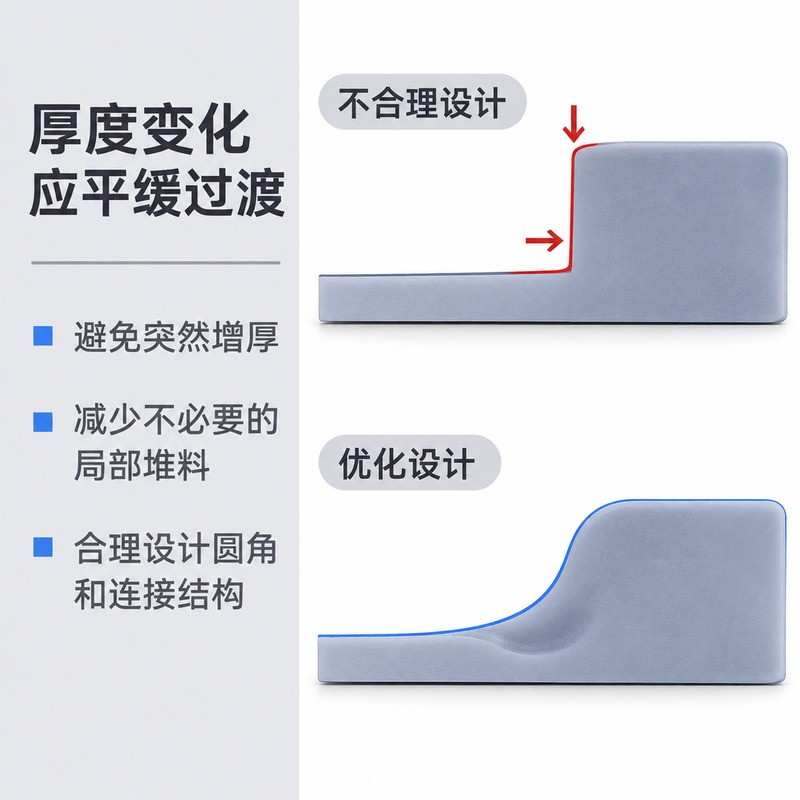
厚薄交界处,理想状态是"慢慢变过去",而不是"一下跳过去"。做法通常是加一段锥形过渡、把直角改成圆角、把台阶改成斜面。这些改动在三维图里只是几根线,在模具上却决定了胶料能不能顺畅流动、脱模时会不会被拉伤。
多长的过渡算够,没法给一个通用数字。它跟产品的整体尺寸、胶料硬度、成型温度都有关系,只能结合具体结构算。
减少不必要的局部堆料
很多"为了结实"而加的厚度,其实并没有起到加强作用。真正起作用的是截面形状:一道立起来的筋,比同样重量的实心块更抗弯;一个翻边,比加厚整块底板更抗变形。
硅胶还有一点特殊:它偏软,加厚不等于加硬。想让产品立得住,光靠堆料效果有限,得靠底座展开面积和支撑角度。
上面那组对比,是把同一个功能做成两种截面。上面那种是常见的"直角突变",下面那种把过渡拉长、加了圆角,同时把不必要的实心部分挖掉一部分。
后者看起来"用料少了",实际成型更稳:胶料流动路径顺,厚薄之间不打架,脱模时受力也均匀。省料只是副产品。
不同硅胶美妆工具的壁厚设计,需要关注哪些细节?
硅胶化妆刷清洁垫:纹路深度与底部厚度如何配合?
纹路的作用是让刷毛在凸起之间被揉开、把残留的粉底和皂液挤出来。纹路越高,清洁时的搓揉感越强,但底板的负担也越大——凸起越高,胶料往下流的阻力越大,根部就越容易被拉薄。
比较稳的思路是"纹路分区":需要强清洁的区域用高一点的柱状或波浪纹,边缘和手持区用浅纹甚至光面。这样同一块垫子上,不同区域的厚度差异是渐变的,而不是在一条线上突然分开。
硅胶美妆蛋收纳架:底座和支撑部位如何避免局部过厚?
收纳架的受力路径很清楚:美妆蛋的重量压在承托面上,通过支撑柱传到 底座。所以底座要宽、支撑柱要短、承托面要有一点弧度分散压力。三者相接处,用圆弧过渡、把支撑柱做成上细下粗,比在接缝处补一块厚料有效。
另一个容易忽略的点是底座背面。背面如果是全平面,放在台面上会"吸"住,取的时候要用指甲抠;做成几个小支撑点,既不积料,也不闷水。
硅胶化妆刷收纳架:插孔周围的壁厚应该如何处理?
插孔周围是典型的"薄区包围孔洞"结构。孔壁太薄,插拔几十次就会在孔口裂开;孔壁太厚,插入阻力明显变大,用户会觉得"太紧"。中间那个合适值,跟胶料硬度直接相关——硬胶可以薄一点,软胶要厚一点才夹得住。
如果孔位比较密,宁可减少孔数,也不要压缩孔间材料。孔间材料不足,插入时相邻两个孔会互相牵动,整排孔一起变形。
壁厚设计不合理,可能给后续生产带来哪些问题?
局部过厚可能增加材料用量和成型难度
厚的地方硫化慢,为了让最厚处熟透,只能延长整体硫化时间,薄的地方就"过硫"了,变硬、变脆。这个矛盾在硅胶里很难完全消除,只能把厚度差压到工艺能接受的范围。
局部过薄可能影响产品的支撑和耐用性
薄区在脱模时最先被拉伸,反复使用后从内侧起裂。外观上可能只是"有点软",实际已经接近失效。做化妆刷清洁垫时,这类问题常出现在纹路与底板交界的根部。
厚度差异过大可能增加批量生产控制难度
单件打样时,师傅可以手动调整、慢慢修;量产时一模十几件,靠的是模具和参数。厚度差异大的产品,模具温度场本来就不均匀,一旦某个位置开始出现不良,整批都会跟着波动。
硅胶美妆工具开模前,制造商应该检查哪些壁厚问题?
检查 3D 图纸中的局部厚度变化
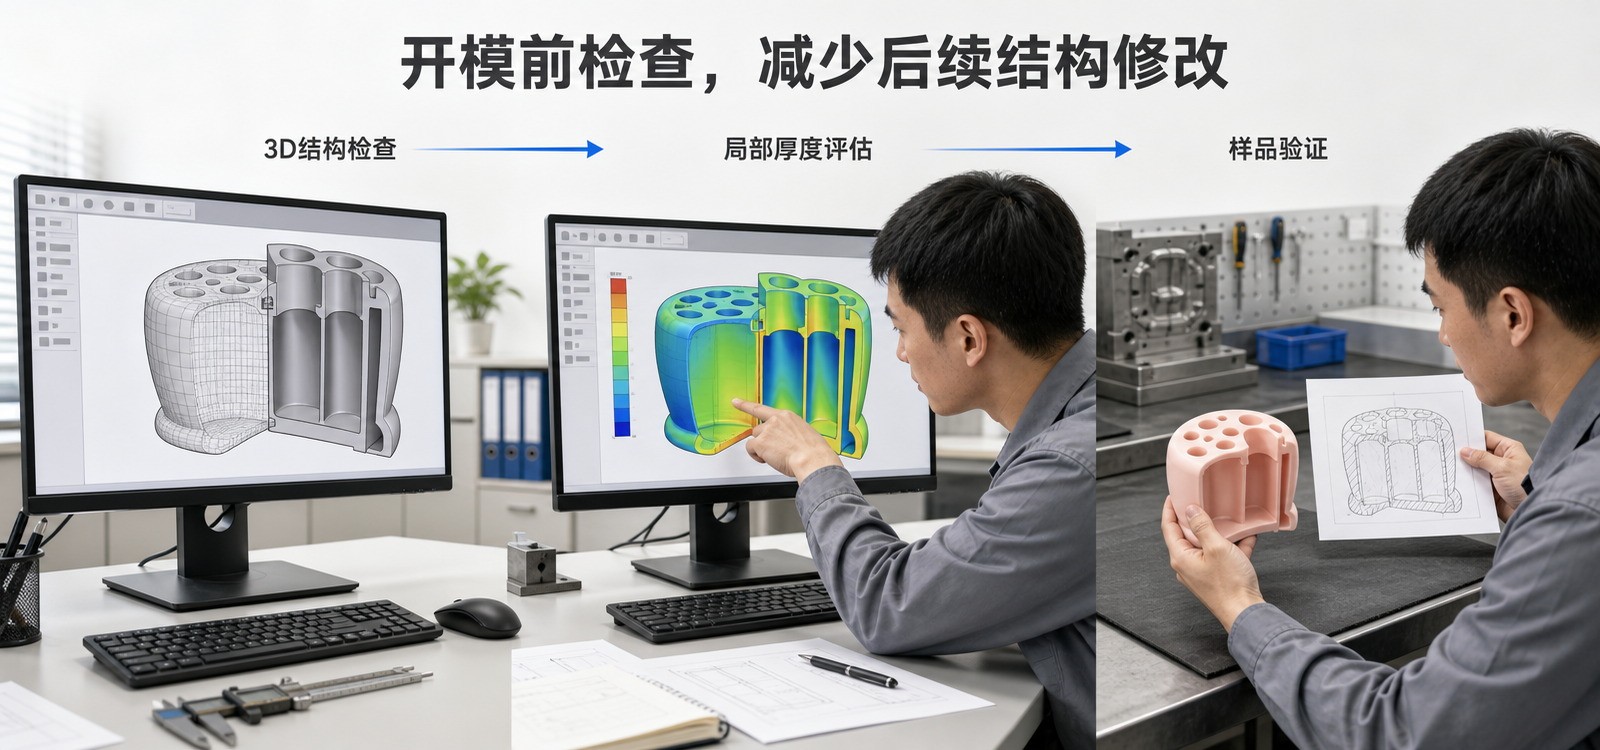
把模型剖开看,重点找三类地方:突然增厚的凸台、尖角内侧、宽度很窄的连接筋。这三处是厚度异常的高发区。做一次厚度扫描(把模型按厚度着色),比盯着线框看有效得多。
结合脱模方向评估结构合理性
硅胶软,但软不等于能随便脱。深槽、内扣、倒钩,在脱模方向上都会形成"卡住"的位置,需要靠拉伸变形硬拽出来。拽得动,但孔口会被拉大、槽边会被磨薄。开模前把这些位置标出来,能改结构的改结构,改不了的提前评估模具方案。
通过样品验证设计方案
试模件拿到手,别只看正面。沿纹路根部捏一捏,看有没有发白;把产品平放在台面上,看四角是否同时接触;用手电从侧面打光,看厚薄交界处有没有阴影突变。这三步基本能判断厚度设计有没有大问题。
壁厚设计应该在开模前完成评估
壁厚这件事,改图便宜,改模贵,改量产最贵。等到模具开好、批量跑起来再发现某处太薄,能做的只有降速、加时间、挑片——成本已经沉进去了。
比较现实的做法,是在结构定稿前做一次针对性的评估:把厚薄分布画出来、把脱模方向过一遍、把关键部位做一版样品。花的时间不多,但能挡掉大部分后期改动。
FromRubber 在东莞桥头做硅胶制品定制,模具、成型、修边、丝印等工序在自有厂区完成。硅胶美妆工具类产品可以按 3D 图纸或参考样品做结构与模具评估,工程师会先指出厚度和脱模上的风险点,再谈方案。需要评估可加微信 / WhatsApp:+86 18676210913。
常见问题
常见的是变形、翘曲、表面细纹、局部发白,以及厚薄交界处的内应力。严重时会在薄区起裂,或在厚区出现缩痕。
不必,也不可能。主承力区和外观面尽量统一,功能部位按受力单独设计,重点是让厚度变化有过渡,而不是突然跳变。
会。过厚区域硫化慢,会影响成型周期和温度场设计;如果厚度集中在局部,还可能需要调整分型或加排气结构。
用厚度分析或剖切检查:把模型按厚度着色,重点看凸台根部、尖角内侧、窄连接筋,以及深槽底部。
至少包括厚度分布、脱模方向、倒扣与深槽、分型面位置,以及关键尺寸能否稳定测量。软质件的评估标准与硬质塑料件不同。
相关阅读与来源
- 注① 硅胶收缩率区间(LSR 约 2.5%–4.0%,HCR 约 1.5%–3.0%)与硬度对脱模的影响:ProMed Molding,《Design for Manufacturing (DFM) Tips for Molding Components in Silicone》。https://promedmolding.com/white-papers-case-studies/design-for-manufacturing-dfm-tips-for-molding-components-in-silicone/
- 注② 预成型胶料控制、飞边与后处理(拆边、二次硫化)对成型质量的影响:Apple Rubber,《Understanding Compression Molding》。https://www.applerubber.com/hot-topics-for-engineers/understanding-compression-molding/
- 资料检索与核验时间:2026 年 11 月;上列地址均于该月逐条打开核对,可正常访问。


