
硅胶化妆刷收纳架的插孔应该如何设计,才能避免过紧或过松?
同一个孔,有人插进去很顺、拿起来不晃;换一个人用,说太紧,拔的时候整只架子跟着起来。这种"同款不同感"的情况,多数不是生产不稳定,而是插孔只按一个直径设计,没算硅胶会变形。
硅胶化妆刷收纳架的插孔,为什么容易出现过紧或过松?
孔的尺寸好画,刷柄的尺寸不好定。化妆刷刷柄不是标准件:同一品牌的不同系列,柄径就不一样;同一支刷子,柄身还常常是锥形——根部粗、往上细。你按哪一段的直径做孔,决定了这支刷子插进去的手感。
更关键的是材料。硅胶孔在插入时会扩张,孔壁被撑开之后会抱紧刷柄,这个"抱紧"的力来自材料弹性,和硬质材料的过盈配合不是一个算法。刚性件的配合余量可以算到很细,因为它变形小、回弹可靠;硅胶的变形量要大得多,把这个比例直接套过来,结果往往偏松。
设计插孔前,先确认化妆刷刷柄的实际尺寸
不同化妆刷的刷柄直径可能存在较大差异
散粉刷柄粗、眼影刷柄细、唇刷柄更细,差两三倍很常见。如果收纳架要兼容一整组刷子,就不能只按一支刷子定孔。
比较实用的做法是做分区:粗柄区孔大、孔距宽;细柄区孔小、孔距可以密一些。整排统一孔径,最后一定是粗柄插不进、细柄立不住。
刷柄并不一定是标准圆柱形
很多化妆刷的柄是椭圆或者扁平的,尤其是化妆师用的专业刷具。用圆孔去夹扁柄,接触只发生在两侧棱角,夹持不稳,还容易在柄上压出印子。
遇到这类刷具,孔型要跟着柄的截面走。异形孔在模具上要多一道加工,但比"圆孔硬夹"合理。
需要考虑刷柄尺寸的变化范围
如果产品面向多个品牌,最好问清"目标刷柄的最小和最大直径"。孔按中间值做,靠硅胶弹性吸收余量,是比较常见的折中。但上下浮动范围越大,弹性要吸收的变形越多,孔壁就得更厚一些。
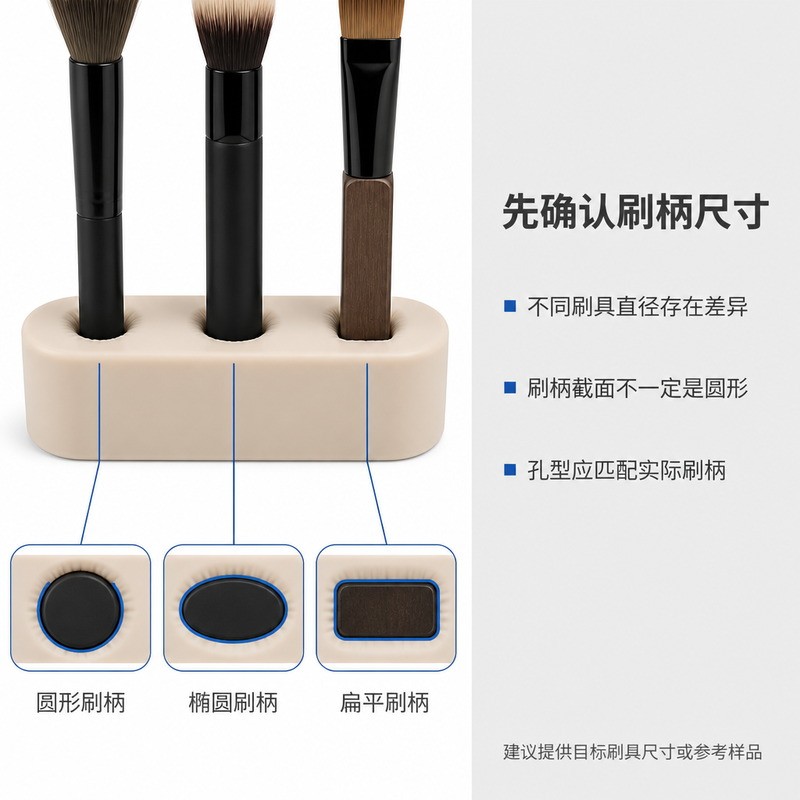
下面那排剖面是重点:圆柄配圆孔,接触是整圈的;椭圆柄配椭圆孔,接触落在长轴两端;扁柄配矩形孔,接触在两条长边。
三种配合的"抱紧"方式完全不同,所以不能只用一个孔径数字来定义全部。
硅胶材料的弹性会如何影响插孔的实际固定效果?
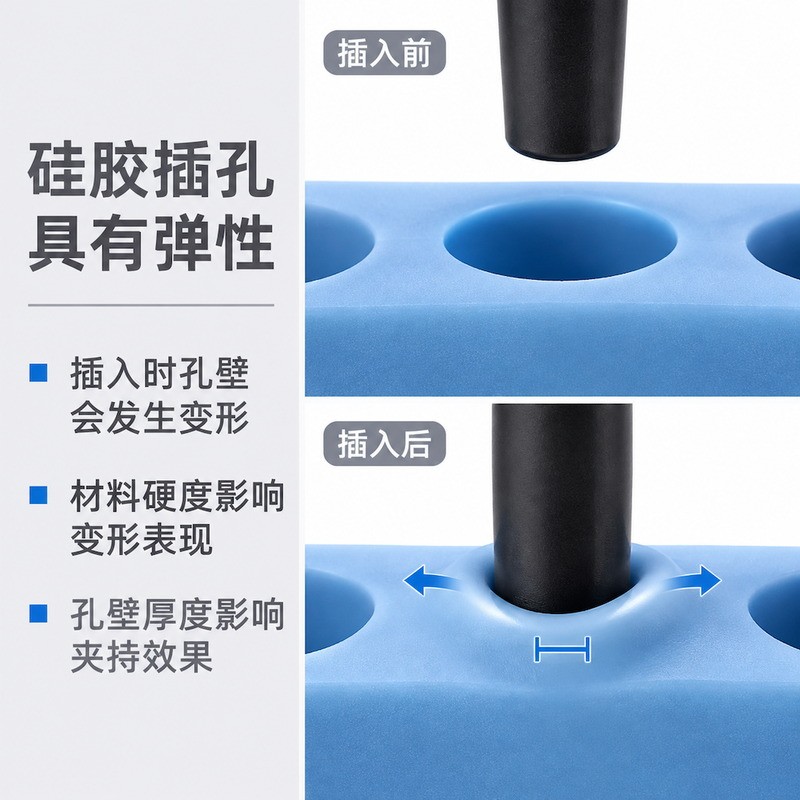
硅胶插孔具有一定的弹性变形能力
刷柄插进去的瞬间,孔壁被撑开、孔口外翻,材料内部的应力增大;手松开之后,孔壁回弹,靠残余的抱紧力固定刷柄。所以真正决定"紧不紧"的,是插入之后的回弹状态,不是静态的孔径。
这也解释了一个常见现象:新样品插拔几十次之后变松了。不是孔变大了,是孔口附近的材料被反复拉伸后产生了永久变形。
硅胶硬度不同,插孔的设计思路也需要调整
软胶(低邵氏 A)抱紧力小但贴合好,适合细柄和易损刷具,孔要做得略小一点才夹得住;硬胶(较高邵氏 A)抱紧力大,但插入阻力明显,孔要留一点余量,否则用户会觉得"卡"。
行业里做硅胶件常用的成型硬度大致在邵氏 A 30 到 70 之间,超出这个区间,脱模和手感都会变得难控制(注②)。插孔设计应该在这个区间内选材料,而不是先定材料再硬改孔。
孔壁厚度会影响插入和取出的手感
孔壁厚,抱紧力大、耐用,但插入阻力也大;孔壁薄,插入轻松,但反复插拔后容易外翻、失去回弹。孔壁厚度和孔径、硬度是一组联动的参数,改一个另外两个要跟着动。
一个简单的判断:用手指从侧面按压孔壁,如果一按就塌到底,说明太薄;如果几乎按不动,说明太厚,插入阻力会偏大。
左边这两张剖面,一张是插入前,一张是插入后。注意插入后孔口那一圈明显鼓起——这就是材料被挤到旁边去了。
如果孔壁太薄,被挤走的材料无处可去,孔口就会翻边甚至撕裂;孔壁够厚,材料有地方让,回弹也更完整。
硅胶化妆刷收纳架的插孔应该采用什么结构?
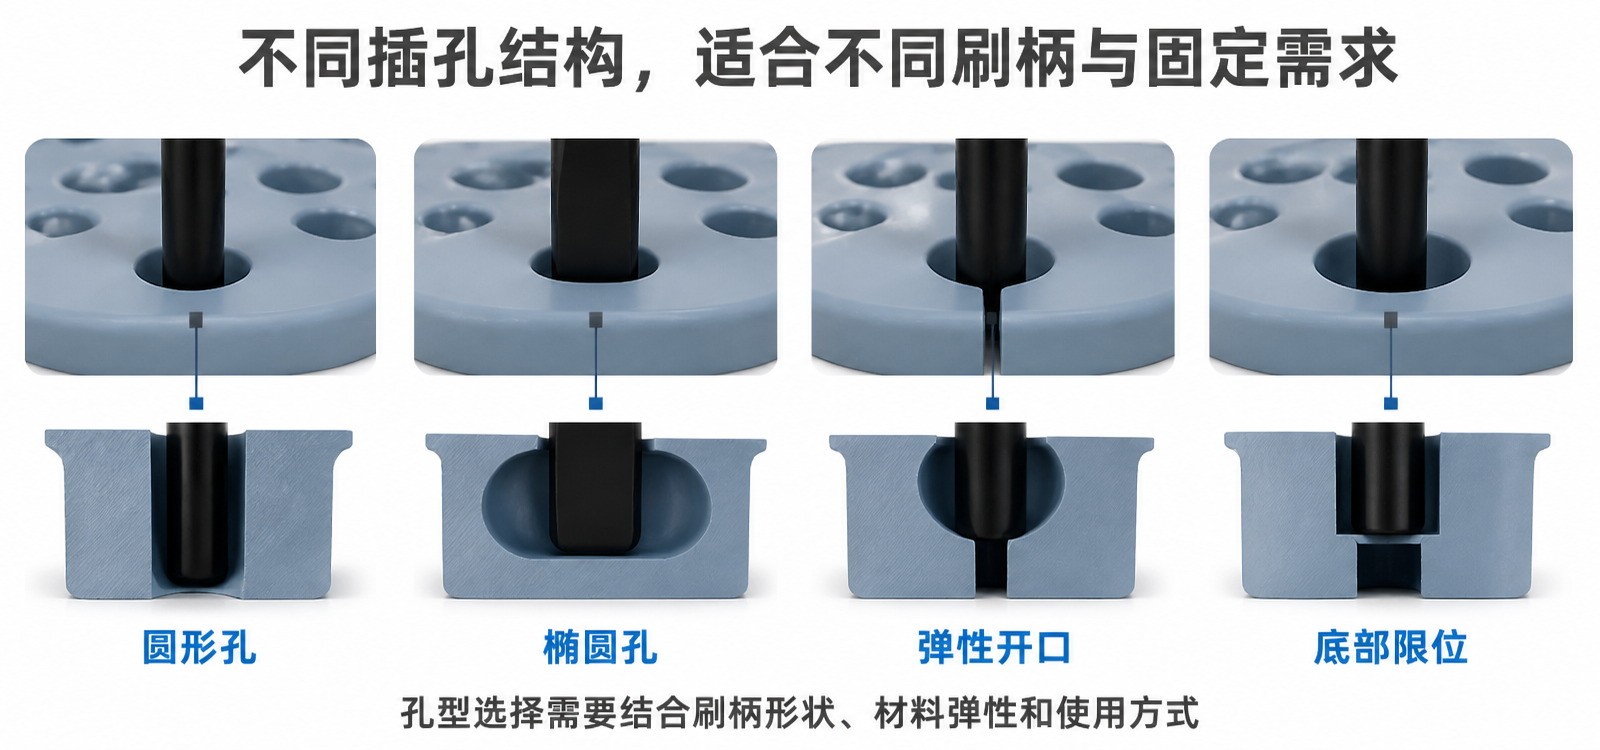
圆形孔与异形孔:先看刷柄截面
圆孔对应圆柱柄,结构最简单,模具加工也最省事。孔径略小于柄径,靠弹性抱紧。缺点是遇到椭圆或者扁柄时兼容性差。
异形孔按柄的轮廓做,接触面更贴合,夹持也更均匀。代价是模具上要多加工,脱模方向要单独评估——尤其是扁平孔,四周的壁厚容易不均匀。
弹性开口与底部限位:先看使用方式
开口式(一侧开一条窄缝)的结构,等于给孔壁"让"出一条变形通道。插入阻力明显降低,适合粗柄或者需要频繁取放的场景。缺点是开口处的边缘容易先老化,缝太窄还可能在成型时粘模。
限位则是另一件事:盲孔有底,刷柄插到一定深度就停住,位置统一、好看;通孔没有底,刷柄可以一直往下,取的时候更好拿;带限位台阶的孔介于两者之间,能控制深度,又能让水从旁边流走。
插孔之间的间距和周围壁厚,为什么同样重要?
插孔排列过密,可能影响产品整体结构
两个孔之间的材料,插入时会同时被两侧撑开。间距小,这段材料被双向拉扯,很快就疲劳;间距大,收纳架的体积又上去了。
按经验,孔间材料至少要能和孔壁厚度处在同一个量级,否则这段"梁"会成为最先失效的位置。具体数值要按产品尺寸和硬度算,不能一刀切。
插孔周围的材料厚度需要合理控制
孔周围太厚,插入阻力大;太薄,孔口容易翻。理想状态是孔壁厚度沿高度略有变化——孔口稍薄便于插入,往下逐渐加厚提供支撑。
收纳架的底座和支撑结构也会影响插孔表现
刷子插进去之后,重心会上移。底座不稳,整排刷子会一起晃,孔壁承受的是反复的侧向力,比单纯插拔更伤。所以插孔设计必须和底座一起看。
如何测试硅胶化妆刷收纳架的插孔是否合适?
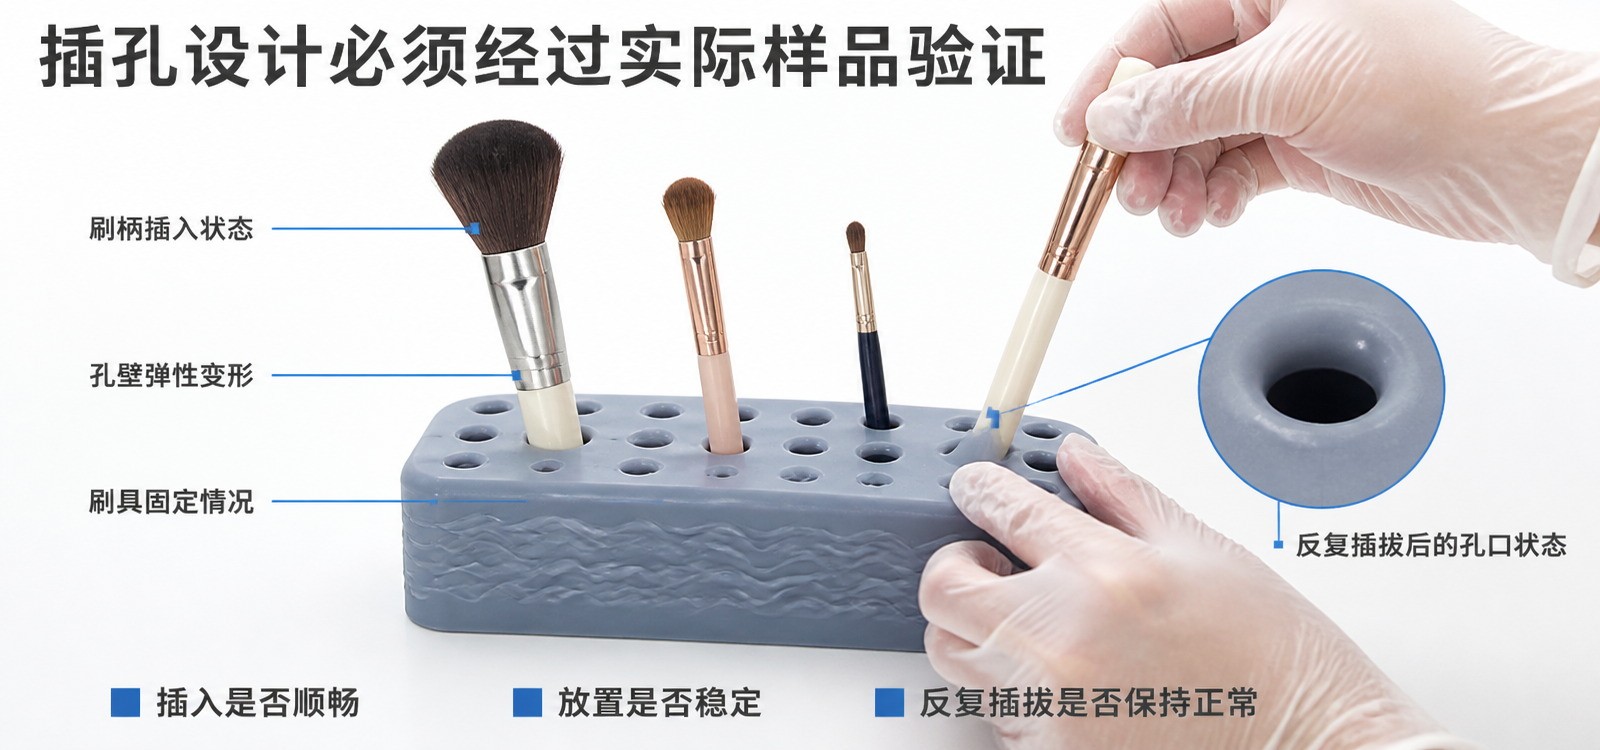
使用不同尺寸的刷柄进行插入测试
准备目标刷具里最细、最粗、以及异形截面的几支,逐一插入。重点感受三件事:进入时的阻力、插到底的顺滑度、拔出时会不会带起收纳架。
检查刷柄插入后的固定状态
轻轻晃刷柄,看是否倾斜、是否转动。正常的固定应该是"能晃一点点但不倒",完全不动反而说明太紧,长期使用会磨损孔口。
评估反复插拔后的孔壁状态
连续插拔几十次,再检查孔口:有没有发白、有没有细裂、孔口是否明显变大。这三项是判断孔壁厚度够不够的直接依据。
通过样品测试确认最终设计
样品确认要在真实使用条件下做:装满刷子、放在光滑台面上、模拟日常取放。纸面参数再漂亮,手感不对就要改。
从产品设计到批量生产,插孔结构还需要注意哪些制造细节?
检查孔洞结构是否适合模具加工和脱模
深孔、盲孔、异形孔,在模具上都要用镶针或镶件做出来。孔越深,镶针越细,越容易在成型压力下偏位。孔口如果不是顺着脱模方向,脱模时会被拉出毛边。
注意孔口边缘的圆角和表面处理
孔口做小圆角,插入时手感顺,也不容易在刷柄上留下压痕。完全锐边的孔口,用久了会翻边,翻边之后更难看也更难用。
提前确认量产产品的尺寸一致性要求
硅胶件有收缩,孔位尺寸在批量生产中会有波动(注②)。样品合适,不代表每一批都合适。关键孔位应该写进验收标准,按批次抽检,而不是只看外观。
好的插孔设计,需要同时考虑刷柄尺寸、硅胶弹性和产品结构
插孔松紧这件事,从来不是一个孔径数字能解决的。孔径定"进入的难易",硬度定"抱紧的力度",孔壁厚度定"能撑多久",孔间距和底座定"整排刷子稳不稳"。四个变量一起调,才有稳定的手感。
FromRubber 在东莞桥头做硅胶制品定制,模具、成型、修边、丝印等工序在自有厂区完成。硅胶美妆工具类产品可以按刷具实测尺寸、参考样品或 3D 图纸开发,工程师会先评估孔型、孔壁与脱模方案,再做样品确认。有需要可加微信 / WhatsApp:+86 18676210913。
常见问题
没有通用比例。硅胶会弹性扩张,缩小量要结合硬度、孔壁厚度和刷柄形状一起定,最终以样品插拔手感为准。
常见原因是孔壁偏薄或材料偏软,回弹不足;也可能是孔口在反复插拔后产生永久变形。孔径偏大同样会导致松动。
先看阻力出现在哪里:进入时卡,优先改孔口圆角或孔径;进去后转不动,多半是硬度偏高或孔壁过厚。
可以,但建议分区设计:粗柄区孔大、孔距宽,细柄区孔小。全排统一孔径很难同时兼顾。
可以。提供目标刷具实物或实测柄径、截面形状,工厂即可按此设计孔型,并做样品验证。
至少包括:刷柄最小/最大直径、截面形状、常用插入深度、收纳数量与排列方式,以及底座放置面的尺寸限制。
相关阅读与来源
- 注① 硅胶常用成型硬度区间(约邵氏 A 30–70)及硬度对脱模与成型的影响:ProMed Molding,《Design for Manufacturing (DFM) Tips for Molding Components in Silicone》。https://promedmolding.com/white-papers-case-studies/design-for-manufacturing-dfm-tips-for-molding-components-in-silicone/
- 注② 硅胶收缩率区间(LSR 约 2.5%–4.0%,HCR 约 1.5%–3.0%)与模压件公差特征:Apple Rubber,《Understanding Compression Molding》。https://www.applerubber.com/hot-topics-for-engineers/understanding-compression-molding/
- 资料检索与核验时间:2026 年 11 月;上列地址均于该月逐条打开核对,可正常访问。


