
为什么弹力面料上的硅胶标中间很牢,只有边缘一直翘?
中间粘得牢、只有边缘翘,说明问题在结构不在粘接
这种情况不要急着换更粘的底胶。中间牢固说明粘接体系本身是有效的;边缘翘起说明标签与面料之间存在应变差,而边缘是唯一可以自由释放这个应变的区域。
把转烫好的标签看成贴在弹性面料上的一块小岛:面料被拉伸时整片拉长,回弹时迅速缩回,标签的伸缩能力远低于面料,两者之间就产生了应变差。中间区域被四周的粘接层锁住,应力被摊薄;边缘可以自由卷曲抬起,所有累积的应变都在这里释放。
所以正确的处理顺序是:先改边缘轮廓与厚度分布,再评估底层粘接结构,最后才动配方。把顺序倒过来,通常会出现"换了三种胶还是翘"的结果。
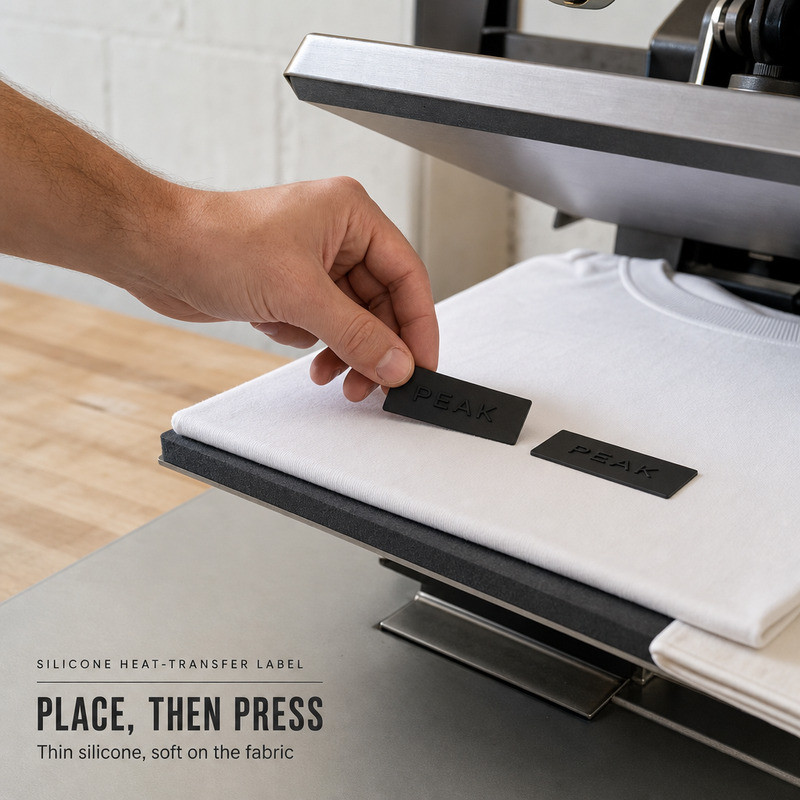
先分清是哪一种翘边,处理方向完全不同
| 翘边出现的时点 | 指向的原因 | 优先处理方向 |
|---|---|---|
| 压烫揭膜后立即翘 | 转烫参数未把边缘底胶充分活化,或揭膜过早 | 调转烫温度、时间与揭膜时机,不动标签设计 |
| 成品放置几小时至一天后翘 | 冷却定型不足,预应力被封在界面里 | 压烫后让面料自然松弛冷却再入下一道工序 |
| 客户穿着拉伸几次后翘 | 标签柔韧性与面料伸缩不匹配、边缘形状造成应力集中 | 改边缘轮廓、厚度分布与配方柔韧性 |
| 多次水洗后才翘 | 耐洗结合不足,或面料整理剂迁移到界面 | 重新评估底层粘接结构与面料匹配度 |
边缘为什么总是第一个出问题
两个因素叠加在一起,让边缘成为必然的薄弱点。
一是应力集中。边缘是自由端,可以自由卷曲,累积的应变差都在这里释放。尖角处尤其明显,同样的应变差在尖角处的峰值可能是圆角处的数倍。
二是工艺偏差。压头的中心区域受热受压最充分,越靠边,热量散失越快、压力越容易被面料起伏和胶层外溢分散。所以"中心结合好、边缘结合弱"是结构性的结果,不是偶发。
厚度会放大第一个因素。拉伸与压缩时,材料外侧的应力与到中性轴的距离成正比,标签越厚,边缘需要克服的弯矩越大。同行公开资料中,热转印硅胶类产品的厚度多在 0.5 mm 量级,硅胶烫画类产品公开的最厚值约 1 mm,成型涂层的常见区间为 5–30 丝(0.05–0.30 mm)——这说明这个行业的共识并不是"越厚越好",而是按用途选厚度。
打样阶段建议逐项确认的内容
- 面料本身:弹性是单向还是双向,横向大致能拉到原长的百分之多少
- 表面状态:是否有定形、柔软、防水或涂层整理
- 标签参数:尺寸、目标厚度、厚度是否平缓过渡
- 转烫条件:同行公开的常见窗口是温度 150–180℃、时间 6–15 秒、压力 4.5–5.5 kg,并普遍要求冷却后再撕离底纸;实际取值必须按面料实测确定
- 验证动作:单向拉伸、反复拉伸、水洗、洗后再拉伸,四项都要做,而不是只做一次拉伸
容易被漏掉的一项:压烫前,面料应当自然平铺、无褶皱、无张力。把弹力面料绷在台面上压烫,等于把标签预先拉长后再固定,回弹时边缘必然承受额外的牵拉。很多"固定在同一转角"的规律性翘边,根源就在这里,而不是标签。
相关资料与来源
- GB/T 3923.1-2013 纺织品 织物拉伸性能 第1部分:断裂强力和断裂伸长率的测定(条样法)(现行)
https://std.samr.gov.cn/gb/search/gbDetailed?id=71F772D8001ED3A7E05397BE0A0AB82A - GB/T 8629-2017 纺织品 试验用家庭洗涤和干燥程序(现行)
https://openstd.samr.gov.cn/bzgk/gb/newGbInfo?hcno=7008EB398370B3F4A90DF835D81AA292 - 百度百科 · 热转印硅胶(产品厚度可达 0.5mm)
https://baike.baidu.com/item/热转印硅胶/15618401 - 专利 CN107264161A 一种硅胶热转印图案的制造方法(硅胶涂层 5–30 丝)
https://patents.google.com/patent/CN107264161A/zh - 搜狐 · 关于硅胶烫画(最厚可达 1mm、压力 4.5–5.5kg、冷却后撕纸)
https://www.sohu.com/a/331582806_120070062
以上判定方法由东莞市博皓电子科技有限公司(FromRubber)技术团队整理。工厂自 2010 年起从事硅胶、塑胶定制制品生产,弹力面料类硅胶标项目会结合客户实际面料重新评估厚度、边缘轮廓与底层粘接方向。项目对接:nani@fromrubber.com / karl@fromrubber.com,微信与 WhatsApp:+86 18676210913。


您正在寻找橡胶和塑料产品定制解决方案制造商吗?
我们可以快速为客户提供市场分析、技术支持和定制服务。订阅新闻简报
