
助听器超薄硅胶按键撕裂强度不足:壁厚0.2mm下的抗撕裂配方与模具设计
助听器上的按键只有指甲盖大小,壁厚做到 0.2mm 之后,很多问题是装着用了几周才出现的:整机测试全部通过,用户戴了一个月,按键根部出现一条很细的裂纹,再按几次就彻底断开。这类失效在入库检验里几乎抓不到。
通常的处理方式是「把硬度提上去,做硬一点就耐撕裂」。方向可以理解,但对 0.2mm 这个厚度来说,它往往把事情变得更糟。超薄硅胶按键的失效,主因不是材料强度不够,而是薄壁在受力时先发生局部失稳——起皱、鼓起、然后应力集中在一条窄带上把材料撕开。本文讨论的是助听器超薄硅胶按键的制造与设计,重点是让薄壁「不容易失稳」,而不是一味提高硬度。
一、0.2mm 壁厚给助听器超薄硅胶按键制造带来的五个难点
1.1 填充困难
薄壁区域的流动阻力随厚度下降而急剧上升。同样压力下,材料更愿意走厚壁通道。结果就是厚壁先充满,薄壁靠后填充,甚至出现局部缺料。
1.2 局部厚度不均
薄壁区域的厚度对模具平行度、材料流动与压力分布极其敏感。0.2mm 的标称壁厚,如果实际在 0.16 到 0.24mm 之间波动,撕裂表现就已经完全不同——最薄的位置会成为裂纹的起点。
1.3 排气要求更高
型腔薄时,同样的气体量占的体积比例更大。排气不畅会在薄壁处形成困气,肉眼看到的是轻微的雾状痕迹,实际是致密度不足的薄弱点。
1.4 脱模时容易产生局部拉伸
整片按键从型腔里取出时,薄壁几乎不提供刚性。如果脱模方向不合理,或者顶出受力不均,材料会在局部被拉长,形成内应力。这种损伤在脱模后的外观检查里通常是看不出来的,但会显著缩短后续疲劳寿命。
1.5 小尺寸结构的公差更敏感
助听器按键的安装空间本身就窄,任何位置偏差都会转化为装配应力。未注公差的选择需要明确写进图纸,不能靠默认值。
1.6 一个容易忽略的推论
上述五点里,只有第一点属于「材料问题」,其余四点都是「结构与模具问题」。这也是为什么换一批抗撕裂更好的胶,常常只改善一部分现象:它提高了材料的撕裂能,却没有改变薄壁的失稳倾向,也没有消除脱模留下的内应力。
判断该往哪个方向走,一个实用方法是看裂纹的起始位置。如果起始点总是落在同一结构位置(例如同一侧的转角),那是结构与模具的问题;如果同一结构上随机分布,材料一致性的嫌疑才更大。
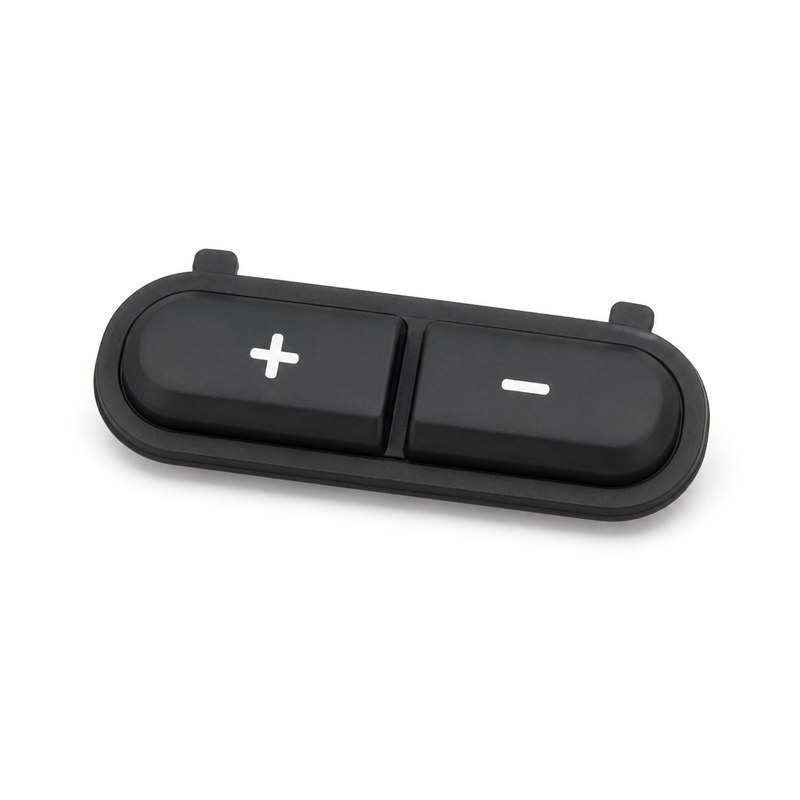 薄壁件靠连接膜与定位耳维持位置,这两处也是应力最集中的区域
二、裂纹通常从哪里开始
助听器超薄硅胶按键的撕裂位置往往重复出现在同一结构部位。把失效位置和力学原因对应起来,比笼统说「材料撕裂强度不够」有用得多。下表是现场常见的六种情形。
| 裂纹起始位置 | 力学上的原因 | 优先检查 |
|---|---|---|
| 按键根部与基板交界处 | 壁厚突变造成的应力集中 | 过渡圆角是否足够,壁厚是否有阶梯 |
| 薄壁转角内侧 | 转角半径偏小,变形时局部拉伸过大 | 转角半径与薄壁厚度的比例 |
| 孔位或定位耳附近 | 约束边界处应变无法释放 | 孔边距与加强筋的布置 |
| 薄壁与厚壁过渡带 | 两区刚度差导致的变形不协调 | 过渡段长度与渐变方式 |
| 脱模方向上的倒扣面 | 脱模时被强制拉伸 | 顶出机构与脱模斜度 |
| 整个薄壁面随机出现细纹 | 材料一致性与硫化程度 | 胶料批次、模压温度与时间记录 |
三、抗撕裂配方应该看什么
3.1 用撕裂能筛选,而不是用拉伸强度
拉伸强度描述的是材料被拉断时的应力水平。薄壁按键的失效过程更像「从缺口开始扩展」,与撕裂性能的关系更直接。筛选胶料时,以撕裂强度为主指标更贴近实际。
需要注意试样形状的影响。撕裂强度按试样形状分为不同方法:裤形、直角形、新月形,同一批材料用不同试样得到的结果不可直接比较。新月形试样带缺口,更接近薄壁按键根部「从既有缺陷处起裂并扩展」的实际情形,因此在薄壁件的选材阶段参考价值更高。
3.2 硬度与抗撕裂之间的平衡
低硬度不等于更耐撕裂。硬度偏低时材料更软,单位形变下局部伸长大,缺口尖端更容易钝化也可能更容易被拉薄;硬度过高则柔顺性下降,按压力上升,助听器用户对按压力的容忍度很低。所以硬度需要与撕裂强度一起定,而不是先定硬度再挑胶。
3.3 补强体系的分散均匀性
补强填料能提高撕裂性能,前提是分散均匀。局部团聚会在材料内部形成硬点和界面薄弱区,反而是裂纹的来源。评价分散状态,除了看混炼记录,也可以对比同一模版不同位置按键的撕裂数据——若离散度偏大,先解决分散而不是加量。
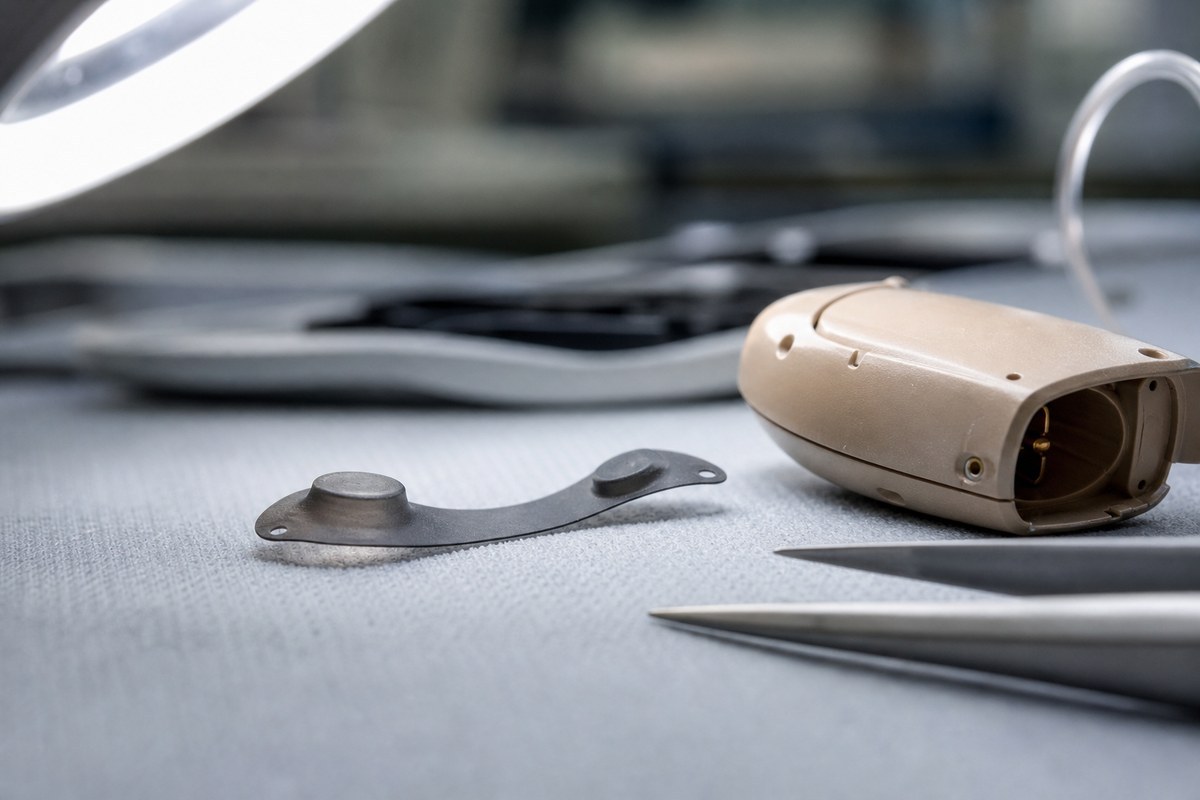 微距下才能看清的超薄连接膜:厚度均匀性决定它会不会先裂
四、模具设计上必须处理的五件事
对 0.2mm 的薄壁件,模具的贡献往往大于材料。以下五项按优先级排列:
- 流动路径:让材料以最短、最均匀的路径进入薄壁区,避免薄壁成为最后填充的位置。可在流道与型腔之间做渐变过渡。
- 进胶方式:进胶点不应正对薄壁的几何中心,否则汇合线会落在最薄的位置。
- 排气设计:薄壁末端必须设置排气,排气槽深度与位置按材料流动性确定,并定期清理。
- 圆角过渡:薄壁与厚壁之间避免直接台阶,用足够长的渐变段把刚度差摊开(例如 0.2 mm 薄壁处的内圆角半径不宜小于 0.1 mm,示意值,需按结构受力复核)。
- 脱模方向:顶出受力点尽量落在刚性较好的区域,脱模斜度与顶出同步设计,避免薄壁单独承受拉力。
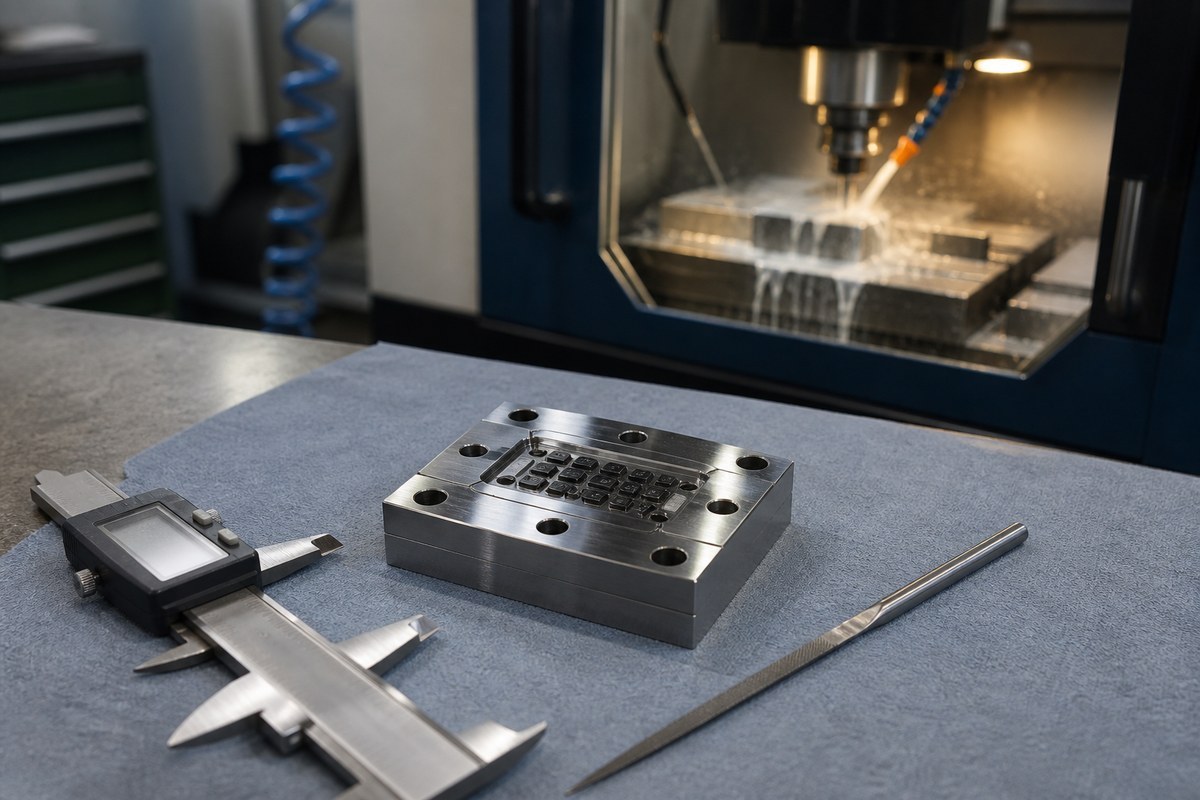 薄壁模具的型腔精度与脱模结构,决定了内应力会不会被带进成品
五、为什么「提高硬度」不是解决撕裂的简单办法
把硬度提高 2 度(Shore A),短期内确实可能让撕裂数据好看一些,但会同时带来三个副作用:按压力上升、回弹特性改变、以及薄壁的柔顺性下降。助听器用户每天要按很多次,按压力的变化比实验室里的撕裂数值更容易被察觉。
更合理的顺序是:先用结构与模具消除失稳和内应力,再在剩下的空间里用材料弥补。如果结构上没有改善空间,才考虑在硬度与撕裂之间做取舍,并且必须用实际按键结构做验证,而不是只看材料试片。
六、验证时应该测什么
| 层级 | 测试项目 | 关注的重点 |
|---|---|---|
| 材料级 | 硬度(邵氏 A 或薄件适用的标尺) | 数值与波动范围,薄件注意标尺选择 |
| 材料级 | 撕裂强度(新月形或直角形试样) | 写明试样形状与厚度,便于横向比较 |
| 材料级 | 拉伸强度与拉断伸长率 | 伸长率对薄壁变形能力的参考意义更大 |
| 材料级 | 回弹性能 | 与按压手感相关,需统一测量方式 |
| 成品级 | 重复按压寿命 | 记录失效时的循环次数与裂纹起始位置 |
| 成品级 | 边缘与根部撕裂检查 | 结合放大观察,记录起始点是否固定 |
| 成品级 | 脱模后外观与内应力检查 | 是否有局部拉伸痕迹、变形或雾状困气 |
| 成品级 | 尺寸稳定性与关键尺寸 | 未注公差按图纸约定,薄件建议逐项标注 |
七、定制助听器超薄硅胶按键前要确认的设计参数
- 目标壁厚及其允许波动范围
- 按键外形尺寸、键帽高度与排列方式
- 目标按压力与行程
- 外壳结构与安装方式,是否有倒扣或卡扣
- 定位方式:定位孔、定位耳还是胶粘固定
- 预期使用频率与目标寿命(按压次数)
- 是否需要导电结构、字符或透光
- 整机装配时的预压状态
- 清洁方式与使用环境
其中「装配预压状态」在助听器项目里尤其关键。按键装进外壳后若长期处于受压状态,裂纹会在远早于寿命目标的时间点出现,而这类问题在单独的按键测试中完全看不出来。
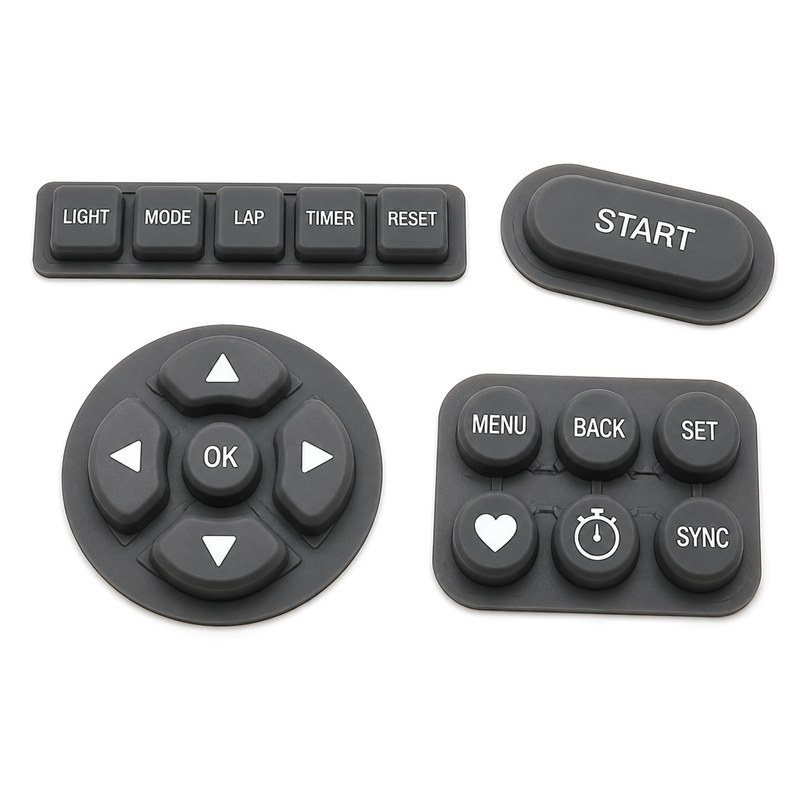 键组式布局:连接膜是超薄件的主要承力路径,也是撕裂最常发生的地方
八、结论:0.2mm 是结构、模具与材料共同的问题
助听器超薄硅胶按键的撕裂,很少能靠单一动作解决。薄壁先失稳、再起裂、然后扩展,这是它真实的失效顺序。对应的动作也就分三层:结构上消除应力集中,模具上控制填充、排气与脱模,材料上提供足够的撕裂能并保证分散均匀。
判断改进是否有效,看的是「裂纹起始位置是否改变」和「失效循环次数是否提升」,而不是单看一批材料的撕裂数据。这两项变了,说明动作打在了正确的位置。
常见问题
0.2mm 壁厚的硅胶按键可以量产吗?
可以,但需要模具精度、排气与脱模结构同时到位,并且图纸要把壁厚公差单独标注。能否量产的关键通常不在能不能做出来,而在厚度波动能不能控制住,以及脱模过程是否会带进内应力。
为什么提高硬度反而更容易撕裂?
硬度上升会降低材料的柔顺性,薄壁在变形时的局部伸长更难被摊开,缺口尖端的应力集中更明显。同时按压力上升,用户的实际使用状态也发生变化。
撕裂强度应该用哪种试样测?
裤形、直角形与新月形三种试样的结果不可直接比较。薄壁件建议优先参考带缺口的新月形试样,因为它的受力状态更接近「从既有缺陷起裂并扩展」的实际情况。
为什么入库检验全过,用户使用一段时间才裂?
因为入库检验通常只做外观与尺寸,而初始微裂纹与脱模内应力不会表现在外观上。加入重复按压后的检查与抽样撕裂测试,可以把这类风险提前暴露。
连接膜越厚是不是越不容易裂?
不一定。连接膜变厚会提高整体刚性,按压力上升,同时薄厚过渡处的刚度差更明显,反而可能把裂纹位置推向过渡带。厚度应与按键结构和按压力目标一起确定。
超薄件的尺寸公差应该怎么定?
不能只写「按未注公差」。建议对壁厚、键帽高度、定位孔位置等关键尺寸单独标注数值与测量方式,并在首样阶段实测确认工艺能力,再签回公差。
参考与来源
本文涉及的撕裂、拉伸与公差方法,参考以下公开资料:
- GB/T 529-2008《硫化橡胶或热塑性橡胶 撕裂强度的测定(裤形、直角形和新月形试样)》(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=3180631A8B073E9C4FB87EFB930C1A93
- GB/T 528-2009《硫化橡胶或热塑性橡胶 拉伸应力应变性能的测定》(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=3E957C71D24F27B66483D908E3C51BB0
- ISO 34-1:2022 Rubber, vulcanized or thermoplastic — Determination of tear strength — Part 1: Trouser, angle and crescent test pieces:https://www.iso.org/standard/82445.html
- GB/T 1804-2000《一般公差 未注公差的线性和角度尺寸的公差》(现行):https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=1BF8CFBC644315488F68433EEC2F9D58


