硅胶墨镜套如何设计,才能兼顾保护性与轻薄便携?
开发硅胶墨镜套的品牌方,很少在第一次评审时就吵起来。争执通常出现在第二轮:市场部说太厚,塞不进小包;品质部说太薄,捏一下就塌。两边都没错,错的是大家都在用“厚度”这一个数字讨论两件不同的事——套子要多软,和套子要撑住什么。这两件事在结构上是可以分开处理的,只是很少有人把它们拆开讲。
硅胶墨镜套的“保护”,先拆成三种需求
防刮擦、防尘、抗轻微挤压,不是一件事
放在包里和钥匙、口红一起晃,需要的是隔开硬物,靠一层连续的面料或胶层就够了;放在敞口口袋里,需要挡住毛絮和灰,重点在开口的闭合方式;被其他行李压住,才需要套体本身有支撑。三种需求对应的结构完全不同,混在一起谈,只能得到一个“又厚又重”的折中方案。
柔软的硅胶套,替代不了硬质眼镜盒
这一点必须在项目开始时就对齐。硅胶套的长处是贴合、缓冲、耐摔和轻,遇到集中受力或者尖锐物,它没有办法像硬壳那样把力分散到整个壳体上。把它当硬盒用,后面一定会收到投诉。
先定保护等级,再谈厚度
常用做法是先写下使用场景:通勤包里随身、车内悬挂、行李箱内托运、还是只在家里抽屉里收纳。场景一旦确定,厚度、硬度、开口方式的范围就窄了很多。
薄型套体靠什么撑住形状
不是厚度,是受力路径
一只薄壁套体被握住时,力从手指传到侧壁,再传到前端弧面。如果侧壁是一条平直的薄片,力没有别的路径可走,套体就会内凹;如果侧壁带一道纵向的筋,或者前端是一个连续的双曲面,力会沿着曲率分散出去,手感就“硬”了很多。同样两毫米壁厚,有筋和没筋是两种体验。
三个支撑点:前端弧面、侧面筋位、开口唇边
前端弧面负责抵抗前后方向的挤压,侧面筋位抵抗左右方向的握持力,开口唇边则决定套口会不会在使用中塌陷。这三处不必都加厚,通常只需要其中一到两处做出结构,其余保持薄壁,重量就下来了。
开口唇边是最值得花厚度的地方
唇边指套口边缘那圈略微加厚的边。唇边一旦软塌,墨镜推进去时会对不准,用户会用更大的力,反而更容易刮到镜片。把唇边做成一圈略微外翻的厚边,或者在唇边内侧加一道极浅的定位台阶,手感差别很明显,重量增加却很有限。
浮雕不只是装饰,它也在出力
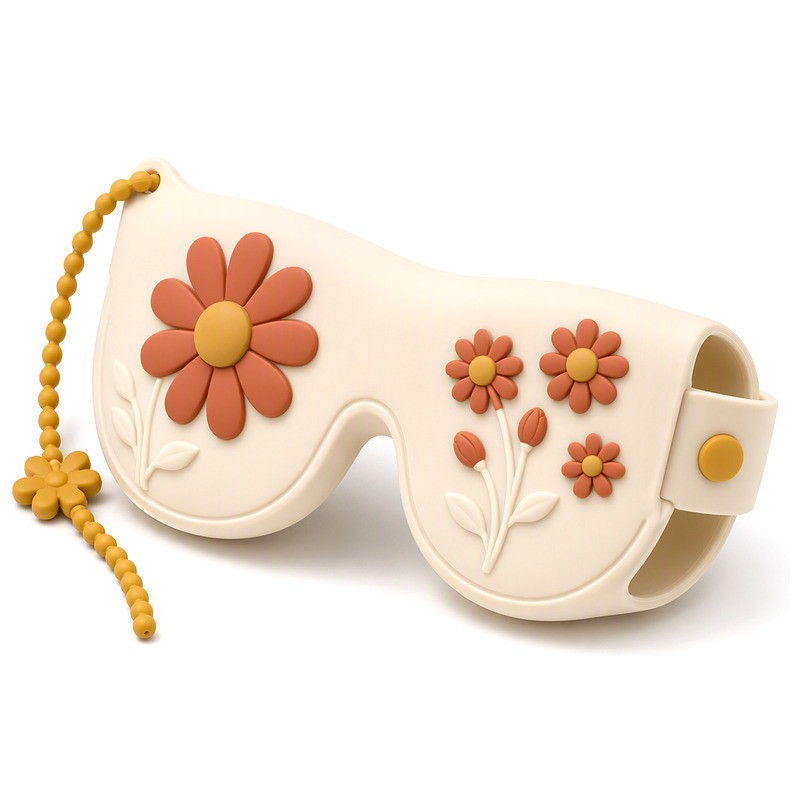
大面积浮雕等于局部加厚
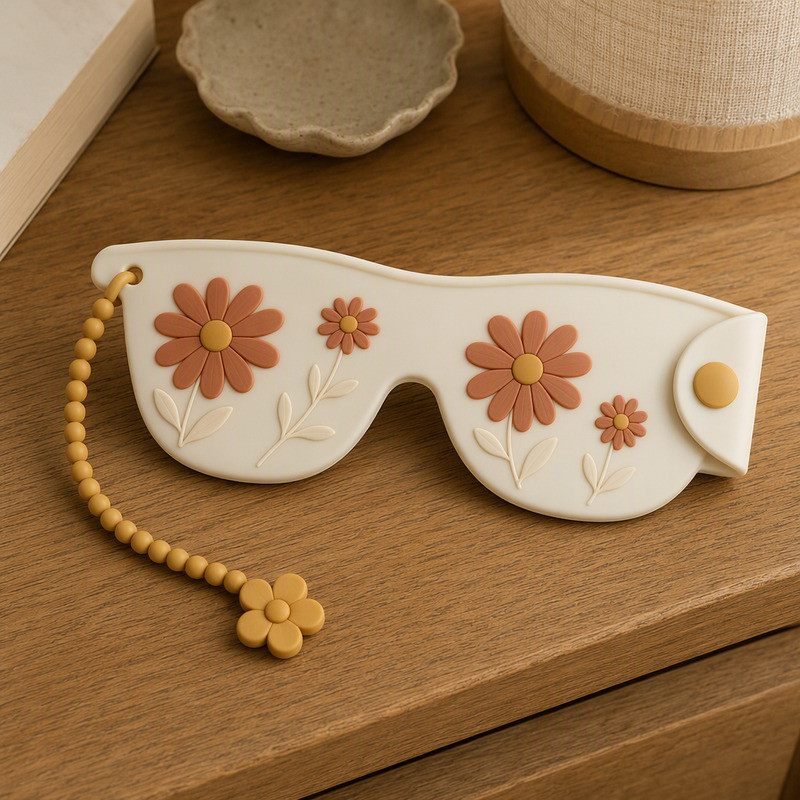
花瓣、云朵这类整片凸起的图案,本质上是把一片区域加厚了几毫米,而且加在受力最频繁的正面。它能明显提高抗塌性,代价是材料和时间。设计时如果已经有大面积浮雕,套身的基准厚度就可以适当降下来,不必再整体加厚。
相反,细线条的装饰几乎没有结构作用
一条一毫米宽的浅线,视觉上很精致,但对刚度几乎没有贡献,却要在模具上单独雕刻,还要担心脱模时被拉断。想要“看起来饱满”,靠整片凸起比靠密线有效。
薄到什么程度会有风险
薄壁最容易从哪里撕开?
开口转角、挂绳孔和模缝线。薄壁硅胶件的破损很少发生在平整的大面上,多数从这三处开始。转角处应力集中,挂绳孔本身就是一个缺口,模缝线附近的材料流动状态与别处不同。设计时把这三处的圆角放大、把挂绳孔周围的肉厚补起来,比整体加厚有效。
硬度和壁厚,能不能分开定?
不能。硬度高的材料在薄壁下更容易出现“脆”的手感,弯折时回弹快但抗撕裂余量小;硬度低的材料在同样厚度下更耐折,却更容易塌。到底选哪一组,要看套体是“靠形状撑着”还是“靠材料撑着”。
做薄之前,先约定怎么测
“捏不塌”不是验收标准。可行的做法是把要求写成可执行的测试:在某个位置施加多大的力、允许变形多少、恢复后允许多少残余变形;撕裂性能按 GB/T 529 的试样方法测,报告留档。写清楚,打样阶段才有得比。
取放体验,其实是一道力学题
推进去的阻力和拔出来的阻力不一样
墨镜推进套体时,阻力来自套口与镜框的过盈量;拔出来时,阻力来自镜腿与内腔的摩擦。这两股力可以用不同的结构去调:套口做小一点,推入更稳但更难拔;内腔留一点余量,拔出轻松但会晃。多数产品的做法是套口略紧、内腔略松,靠唇边的弹性提供手感。
镜腿出口的位置决定会不会卡
镜腿在套内是斜向收拢的,出口如果开在正中间,镜腿会被迫向外掰;出口偏下或做成两侧独立孔,走线更顺。这一点在样品上很容易验证:反复插拔二十次,看镜腿根部有没有被磨出痕迹。
单手操作的要求,要提前说
如果目标用户是开车的人,需要在车内单手完成收纳,那么套口的开口角度、套体的握持面就要重新考虑。这类要求写进设计任务书,比事后加一条绑带更省成本。
外形与厚度的取舍,落在几个具体位置
圆角、折边、局部凸起
圆角不仅好看,它决定应力怎么走;折边能让边缘挺起来,但折边处的厚度是套身的两倍以上,模具在那里要留出过渡;局部凸起如果是装饰,尽量做浅,如果是功能(比如防滑指位),就把它放在手握的位置上。
复杂纹理要算上清洁
深纹理好看,但灰尘会积在沟槽里,用户会用指甲去抠。硅胶墨镜套又是贴着脸和镜片用的,清洁体验差会影响复购。纹理深度控制在一毫米以内,或者在沟槽底部做圆角过渡,能省掉不少售后。
不对称结构要先画出来
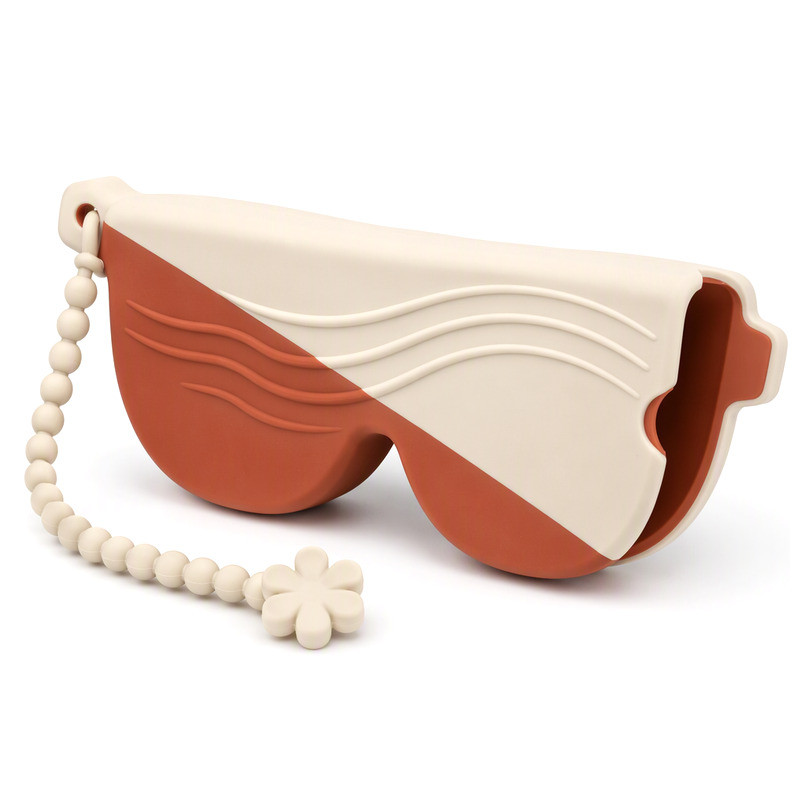
很多设计为了好看,让左右两半不对称:一边是浮雕,一边是光面。这种设计在模具上意味着两侧的排气与脱模条件不同,打样时容易出现一侧发亮、一侧发暗。提前在图纸上标出不对称的位置,工厂才能判断要不要加排气镶件。
挂绳和扣位,是取放的第二个动作
一只手能不能完成挂上去
挂在包带或车内时,用户往往是一只手拿着墨镜、另一只手去挂钩。挂绳太长会绕,太短套不进去;孔太小,钩子进不去;孔太大,晃动时会滑脱。这些细节在图纸上都是一条线,在实际使用中决定了用户会不会继续用。
扣位的松紧,和套口是两套逻辑
套口紧一点能固定镜框,扣位却需要略微松,才能单手扣上。有些设计把两者做成同一套松紧,结果是一头太紧、一头扣不上。把这两处的配合公差分开写,打样时才能一次调对。
开模前值得做的一轮验证
| 设计因素 | 可能影响 | 打样阶段的检查重点 |
|---|---|---|
| 套身壁厚 | 重量、握持手感、成型稳定性 | 按压后是否快速回弹,有无局部发白 |
| 开口唇边厚度 | 套口是否塌陷、推入是否顺畅 | 连续插拔二十次后唇边是否变形 |
| 侧面筋位 | 抗左右挤压能力 | 单手握持时侧壁内凹量 |
| 镜腿出口位置 | 镜腿是否被别住、根部是否磨损 | 反复取放后镜腿根部有无磨痕 |
| 纹理深度 | 清洁难度、脱模、外观一致性 | 沟槽内是否有积料,擦拭后是否残留 |
| 挂绳孔 | 撕裂风险 | 挂绳孔周围肉厚与圆角,拉扯测试 |
| 分色边界 | 定位精度、外观一致性 | 边界是否落在筋位或轮廓上,有无溢色 |
我们在东莞桥头的两个厂区做硅胶成型,32 台成型机,样品模通常 3 到 5 天能出。薄壁套体这类结构,我们习惯先做一个“手感样”:同样的外形,配两三种壁厚或硬度,让品牌方拿在手里比。数字看不出差别的时候,手能看出来。
写在最后
硅胶墨镜套的轻薄设计不是一味减少材料,而是让每一处结构都有明确的用途:哪里抗压、哪里留薄、哪里必须加一圈边。保护性和便携性并不天然对立,它们对立的是“没有依据的厚度”。把使用场景、保护等级和验证方法先写下来,厚度这个数字自然会落到一个合理的位置。
如果手上已有外形草图或目标墨镜的尺寸,可以发到 nani@fromrubber.com 或 karl@fromrubber.com,微信与 WhatsApp 同号 +86 18676210913。我们可以按你的使用场景出一版壁厚与筋位建议,再做手感样。
文中的企业数据来自哪里
厂区、成型设备、模具库存与体系认证等数据,来自东莞市博皓电子科技有限公司(FromRubber)的公司资料:2010 年 6 月成立,在东莞桥头设两个厂区,硅胶成型、模具、丝印与组装均在厂内完成,已通过 IATF 16949:2016、ISO 9001:2015、ISO 14001:2015 体系认证,累计开发 6500 多个定制项目,在库模具 7254 套。文中未给出具体数值的工艺判断属工程经验判断,需以实际打样结果为准。