品牌想开发多色硅胶墨镜收纳套,应该从哪些方面入手?
多色硅胶墨镜套的开发,最容易在第三轮打样时卡住。第一轮颜色不对,改了色号;第二轮颜色对了,可两种颜色的交界处出现了毛边和轻微溢色;第三轮把边界挪了两毫米,视觉上又不像原设计。设计师觉得工厂没做到位,工厂觉得图纸上那条线本来就画不清楚。问题其实出在更早的地方:那条边界线在模具里到底靠什么定位,从来没有人画出来过。
先分清“多色”指哪一种
多个颜色版本,还是一件产品上的多种颜色
同一款外形做五个颜色分别上市,本质是配色管理,模具只有一套,难点在换色清机、分批排产和库存分配。一件产品上同时有两种或三种颜色,本质是成型与定位,可能要多一套模具、多一道工序,也可能需要把零件分开做再组合。两种开发路径的成本结构和交期完全不同,不能放在一张表里比价。
颜色先是产品语言,然后才是工艺问题
多色设计常见的目的有三种:让产品在货架上被认出来、区分同一系列里的不同型号、或者单纯为了让外观更讨喜。目的不同,颜色该放在哪儿也不一样。用于识别品牌,颜色通常压在大面积的主体上;用于区分型号,颜色放在小面积的扣件或挂绳上更省事。
结构先定,颜色后定
内腔尺寸、套口形式、镜腿出口,这些定下来之后,可用的分色区域才清楚。反过来做,先选配色再改结构,往往要把已经确认的模具方案推翻。
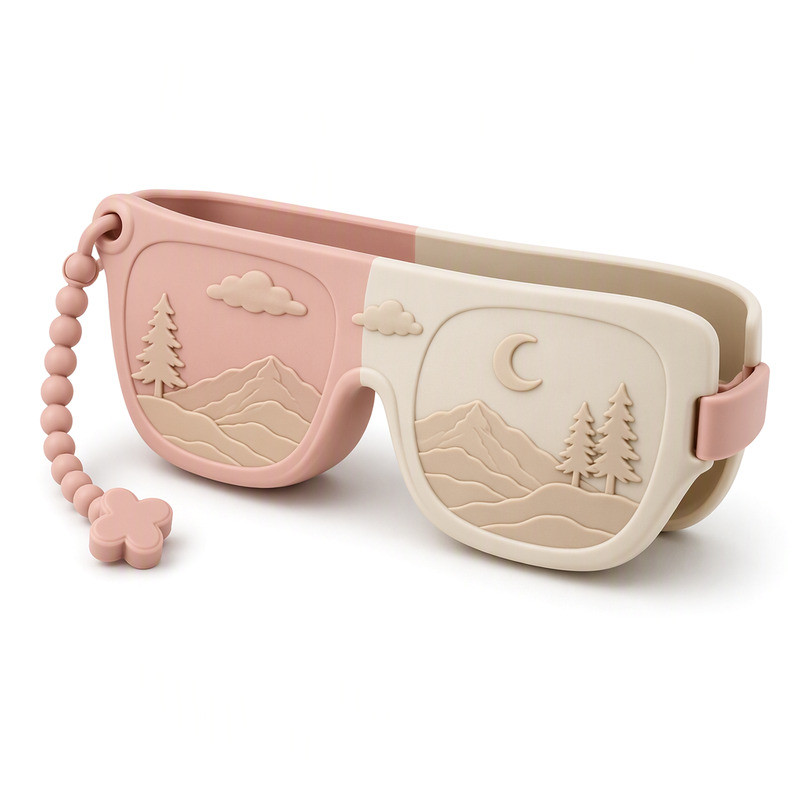
颜色的第一关,是在场景里站不站得住
被挂起来、被拿在手里、被拍进图里
同一组配色,挂在一面白墙上、夹在深色包带上、放在木桌面上,观感完全不同。品牌方定色时最好把产品放进目标场景里看一遍:环境光偏暖,冷色会发灰;背景是米色,奶白的主体就会“融”进去。
展示方式也会影响配色决策
如果产品主要靠悬挂展示,那么挂绳的颜色和主体颜色的关系,比主体本身的深浅更重要。挂在货架上的产品,第一眼看到的是侧面和挂绳,不是正面图案。
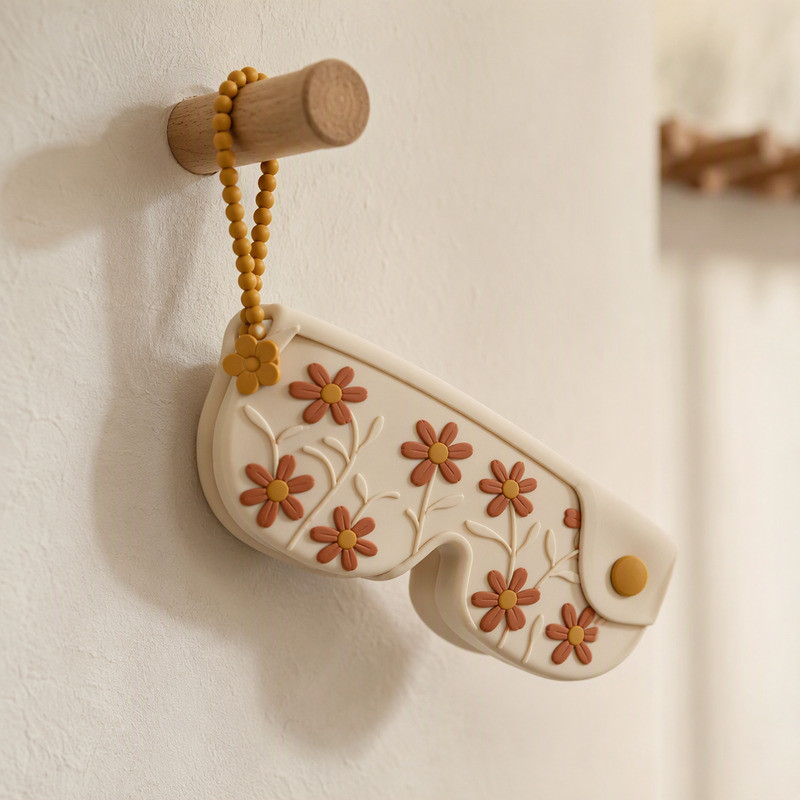
多色硅胶眼镜套的颜色边界,难度不在一个层级
平面分界为什么最容易控制?
因为定位由模具本身完成。边界落在一个平缓的面上,比如沿套体中缝竖直分开,或者沿底边横向分开。这类边界在模具上是一条清晰的分型线,两次成型的定位靠模具本身就能保证,打样通过率高,量产的批间差也小。
浮雕分界:靠结构自己“藏”边界
边界走在浮雕的边缘、筋条的根部、或者字形轮廓上,误差会被结构的阴影吃掉。做得好时,两种颜色的接缝几乎看不出来;做得不好,接缝会在浮雕转角处露出锯齿。这类方案需要模具在边界位置留出极小的台阶,让后一次成型的胶料有地方可走。
曲面分界为什么容易在量产时漂移?
边界跨过双曲面,比如从镜框弧面绕到侧壁,再拐进开口。曲面上没有天然的定位参照,两次成型的收缩方向不同,边界就会在批与批之间移动零点几毫米。这类设计不是不能做,但要接受两件事:打样轮次会增加;量产验收要约定边界位置的允许偏移量。
颜色怎么确认,才不会各说各话
屏幕上的颜色不是标准
同一张设计稿,在设计师的显示器、采购的手机、工厂的电脑上能呈现三种色调。可行的做法是指定一个实物参照:色卡编号、一段目标颜色的硅胶样块,或者上一批已确认的成品。硅胶本身有一定半透性,同样的色号在不同厚度上看起来深浅不同,所以参照物的厚度也要接近成品。
签样要签“这一件”,不是签一张照片
确认样应该保留实物,双方各留一份,标注日期、色号、硬度、批号。后续出现争议时,比对的是这件实物,不是聊天记录里的图。对于需要长期补货的品牌,这一步能省掉大量重复沟通。
允差要提前写,不要事后争
颜色偏差允许多少、在什么光源下比对、由谁判定,这三条写进验收标准,比反复强调“要和样品一样”有用。多数争议不是因为差得多,而是因为没约定“差多少算合格”。
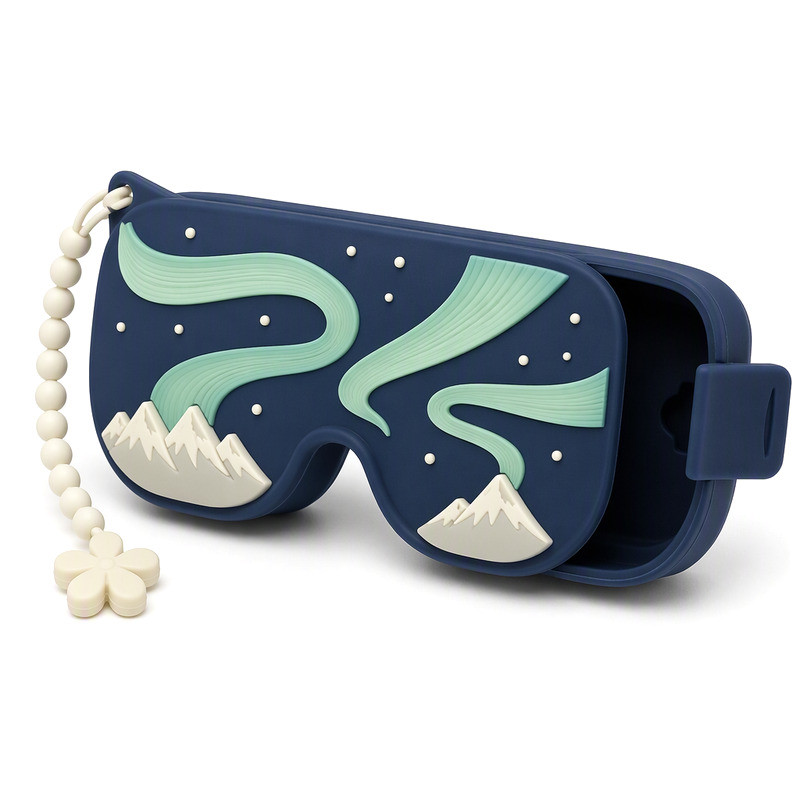
配色定了,定制硅胶墨镜收纳套的模具还要改什么
颜色分区不能只看正面
设计稿通常只画正面。可套体的侧面、背面、开口内壁也是用户会看到的地方。分色如果只在正面成立,翻过来就会露出另一套逻辑:内壁是主体色,还是跟外层一致?开口边缘那一圈归谁?这些问题在打样前必须画清楚,否则样品出来一定有人不满意。
分界越复杂,模具与工装的评估工作越多
细小的色块、锯齿状的边界、跨面的窄条,都会增加定位难度和外观检查的工作量。是否需要额外镶件、是否需要两次装模,取决于具体形状,不能一概而论,但可以确定的是:这些都需要在报价前评估,而不是开模后再说。
款式越多,排产越要提前排
三个颜色各要多少、是否同时生产、是否分开包装、后续补货频率如何,这些数字直接决定工厂怎么排机台。颜色越多、单批越小,单位分摊越高,这一点在立项时就要让市场部知道。
内壁异色,是最容易被忘记的一面
开口边缘归谁,要先说清
外壳一色、内壁另一色,打开时会有层次感,这类做法在收纳类产品里很常见。麻烦在于开口那一圈:它算外壳还是内壁?两种颜色的交界落在开口边缘,是磨圆还是留一道细边?这一句话没定,样品一定有两版做法。
内壁颜色还会影响外观检查
内壁是不可见面,通常容忍度高一些,但异色内壁意味着多一道工序,也多一处需要检查的边界。验收标准里要单独列出来,别和外表面的判定混在一起。
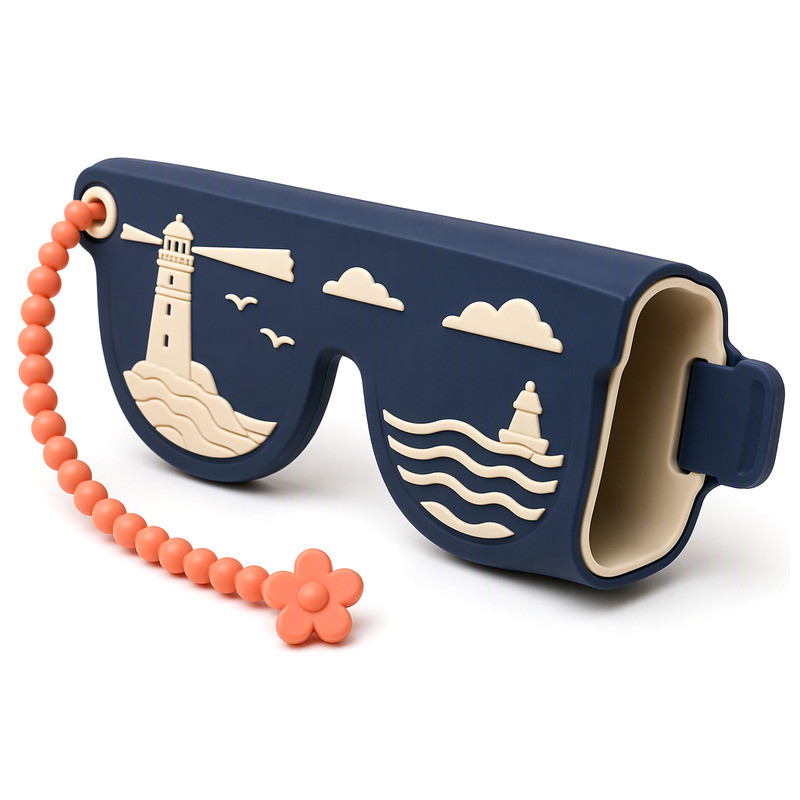
打样阶段该盯的四件事
先看边界,再看颜色
把样品放在设计稿旁边,先比对每一处分界的位置和走向,再看色相。边界对了颜色可以调,边界错了要改模。
尺寸、开口、套体结构也要一起看。多色项目最常见的失误是所有人都盯着颜色,结果忘了套口比设计紧了半毫米。
确认后留下可执行的记录
签样实物、关键尺寸、颜色参照、边界位置的照片,连同日期一起归档。这些记录在半年后补货时,比任何口头说明都可靠。
要改,就一次改清楚
改颜色、改分区、改结构,涉及的工作量不一样:改颜色可能只需换料,改分区要动模具,改结构可能连分型都要重来。变更前先问一句“这次改的是哪一层”,再让工厂评估影响。
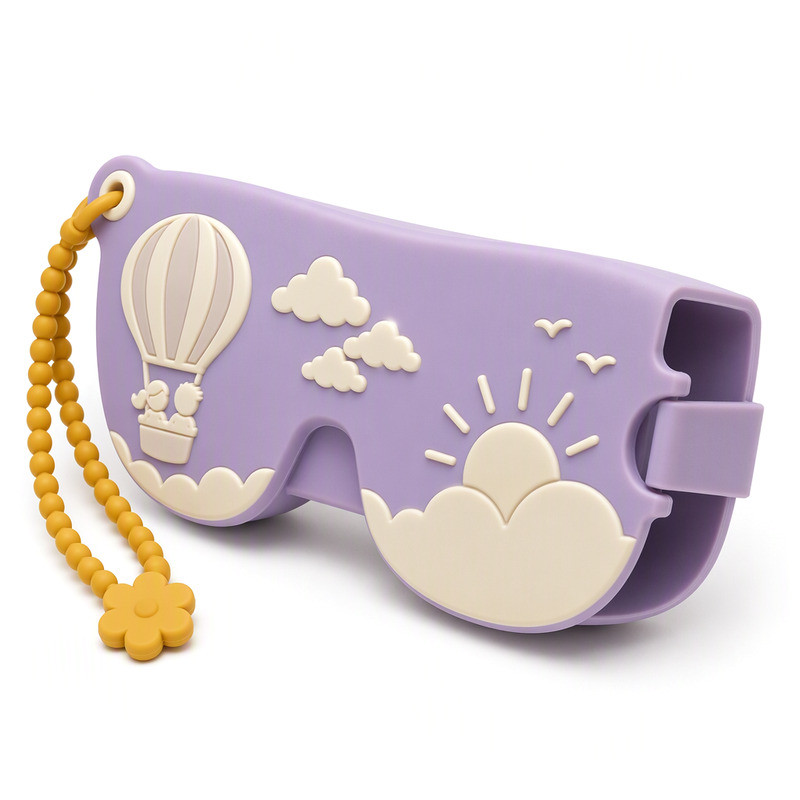
从样品走向量产,还要确认的三件事
每个颜色的数量与补货计划
不同颜色的销量往往不均衡。立项时按颜色给出预估量,并说明哪些颜色是主推、哪些是形象款,工厂才能把机台和原料备对。
外观验收标准
颜色、分界、Logo、表面缺陷、尺寸,逐项写明判定方式。多色产品多了一道“边界检查”,这项最好单独列出来。
包装与 SKU 管理
颜色名称、产品编码、包装标签要一一对应。多色项目最容易出的低级错误,是把两个颜色的货装反了。
一张表,对应多色方案和要确认的问题
| 多色方案 | 适用场景 | 需要提前确认的问题 |
|---|---|---|
| 同一外形,多色独立 SKU | 系列化产品、按季节或渠道区分 | 各色数量、换色清机安排、库存与补货节奏 |
| 双色沿中缝或底边平面分界 | 品牌识别色压在大面积主体上 | 分型线位置、两次成型的定位方式、接缝外观允差 |
| 双色沿浮雕或筋位分界 | 需要弱化接缝、强调立体感 | 边界处是否留台阶、浮雕深度与脱模斜度 |
| 跨曲面不规则色块 | 图案化设计、联名款 | 边界允许偏移量、打样轮次、量产抽检方式 |
| 本体单色加异色扣件或挂绳 | 想用低成本做出多色观感 | 扣件与本体是分件装配还是一体成型、装配公差 |
| 内壁异色(双面配色) | 开盖可见内部、强调层次 | 内壁颜色边界位置、开口边缘归属、成型顺序 |
博皓做多色硅胶件用的是多色一体成型,靠二次硫化把两种胶接在一起,颜色边界由模具定位而不是靠后期拼接。这套工艺我们在按键、护套、日用品件上都跑过,能接的项目和不能接的项目,通常在第一轮看图时就能说清楚。说不清楚的,我们会先做一个分色小样给对方看,而不是直接开整套模。
写在最后
多色硅胶墨镜套的开发难点,不在“选哪几个颜色”,而在“颜色之间的那条线由谁保证”。把边界类型先分类,把参照物定成实物,把允差写进验收标准,剩下的才是打样和量产。设计效果与量产要求之间,本来就该有一条能对得上的路径。
有多色方案、参考图或已确认的色卡,可以发到 nani@fromrubber.com 或 karl@fromrubber.com,微信与 WhatsApp 同号 +86 18676210913。我们可以先判断分界属于哪一类,再谈模具和打样。
文中的企业数据来自哪里
厂区、成型设备、模具库存与体系认证等数据,来自东莞市博皓电子科技有限公司(FromRubber)的公司资料:2010 年 6 月成立,在东莞桥头设两个厂区,硅胶成型、模具、丝印与组装均在厂内完成,已通过 IATF 16949:2016、ISO 9001:2015、ISO 14001:2015 体系认证,累计开发 6500 多个定制项目,在库模具 7254 套。文中未给出具体数值的工艺判断属工程经验判断,需以实际打样结果为准。