从样品到量产:套穿式硅胶宠物脚套常见的设计风险有哪些?
样品出来那天,客户是满意的。麻烦在三个月后。
那一次的问题是开口变紧了。样品是单腔模做的,脱模时师傅用手一点点把开口翻出来,边缘修得干干净净;量产换成多腔模,一模出二十几件,同样的开口,脱模方向不一样,边缘的飞边留在内侧,开口周长比样品小了将近两毫米。狗还是那只狗,脚套却穿不进去了。
套穿式硅胶宠物脚套的开发,风险很少藏在“外观像不像”这件事上。它藏在开口、壁厚、脱模方向和尺码缩放这几个互相牵着的地方。下面按我们实际评审图纸的顺序,把这几个位置一个个过一遍。
一、套穿式脚套难在哪:三个位置,三套脾气
一只脚套上,至少有三个位置承担着完全不同的任务,用同一套厚度和同一个硬度去覆盖它们,通常会在某一处出问题。
- 开口。要能扩开、要能抱回来,还要给手指一个着力点。它是最薄、受力最复杂的部位。
- 筒身。要贴着爪背形变,不能有硬折痕,也不能在走动时被反复推挤。
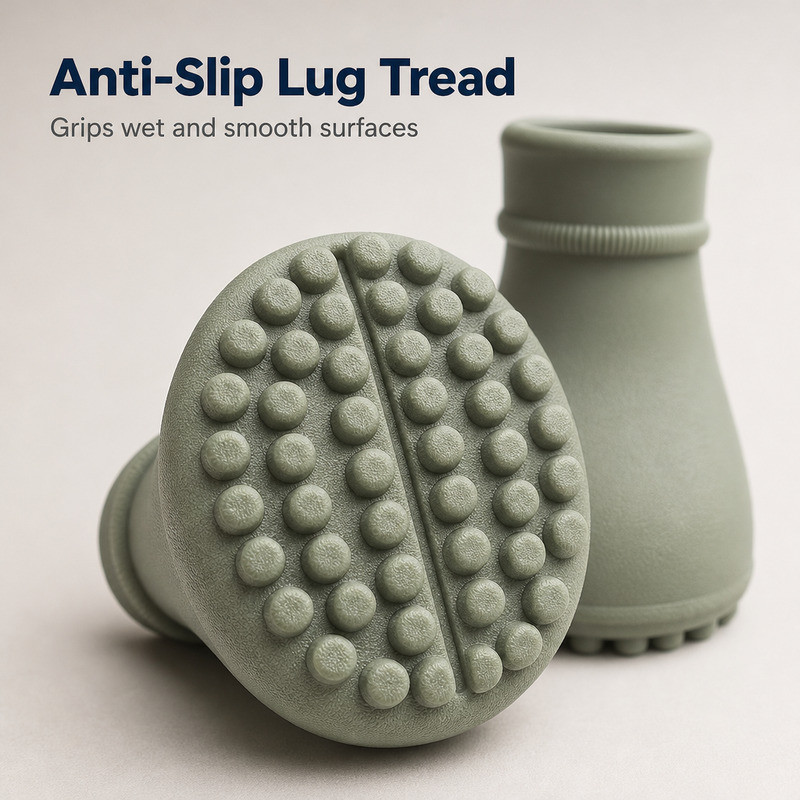
- 底部。要承受几千次踩踏和地面摩擦,是整只脚套最需要材料体积的位置。
把这三处做成等壁厚,是最省事也最容易翻车的做法:底部偏薄,开口偏厚。图纸上看不出来,样品摸起来也还行,真正常穿之后问题才一个个浮出来。
二、风险一:开口尺寸按静态爪围定,穿入路径没算
画图时量的往往是静态爪围,也就是爪子放在地上、不发力时的周长。穿戴时爪子要通过的,是一个趾关节张开、爪垫被挤压、角度还在变的“动态截面”。这两个量差多少,取决于犬种和配合度,没法用一个系数概括。
更麻烦的是开口在扩张时的行为:它不会均匀拉开,而是沿着断面最薄的一侧先走。如果开口断面上有一处为了省料做薄了,那个位置就是每次穿戴都要被拉一遍的地方。这也是为什么有些脚套用两周就在同一侧起毛、发白、最后裂开——不是材料不行,是那一圈被设计成了受力集中点。
打样阶段的验证办法很直接:按目标爪围的上下限各做一次穿入和脱下,记录是否需要人帮忙固定爪部、开口边缘是否翻卷、脱下时会不会卡在趾关节。三件事都过关,再谈外观。
三、风险二:厚度“薄了”可怕,还是“忽厚忽薄”更可怕?
很多人以为风险在“薄了”或“厚了”。实际评审时,我们更在意的是相邻两处的厚度差有多大、过渡有多长。
热量走不透的地方,问题会在两个月后才出现
硅胶是热硫化成型,热量从模具壁传进胶料。同样的模压时间里,薄处先到温、先定型,厚处还在慢慢升温。一处 1 毫米、隔壁 6 毫米,这两处在同一模腔里其实是在两个不同的工艺条件下成型的:薄的地方容易过度硫化,手感偏硬、脆性上升;厚的地方可能欠硫,表面发粘、回弹跟不上。
这不是“把时间加长”就能解决的——加长了,薄处更过硫。可行的做法是把厚度差压在一个可控范围里,或者用过渡斜面把变化摊到足够长的距离上,让热量有时间横向传导。
卷边与筒身的连接处,是应变最集中的一圈
还有一个容易被忽略的位置:开口边缘的卷边和筒身的连接处。卷边本身加厚,连接处突然减薄,这是整只脚套应变最集中的一圈。我们做按键面板时处理分型面位置的经验在这里同样适用——分型线如果正好落在这一圈上,脱模时的拉伤会直接从分型线开始。
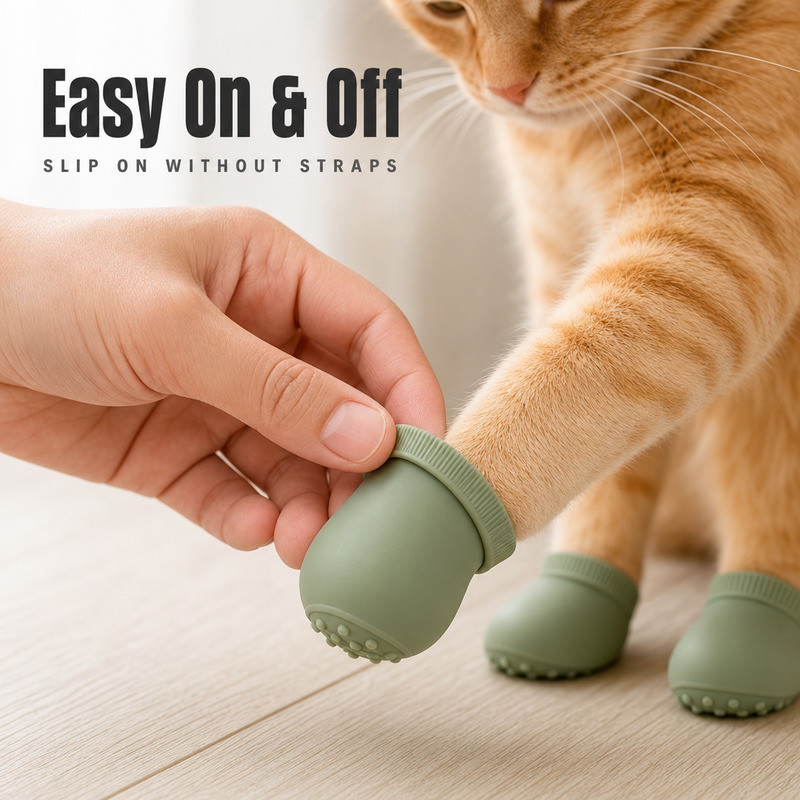
还有个变量常和厚薄叠在一起:颜色。品牌喜欢把第二色放在卷边或者底部,分界线一旦压在这条受力带上,问题会翻倍——二次成型的接缝和应变集中圈重合了,脱模时的拉伤也从这里起。我们做多色硅胶套时,分界线通常会在图纸阶段就往回挪一点,宁可色块小一圈,也不让它落在卷边根部。
四、风险三:内腔深了、开口收了,脱模方向还能改吗?
脚套是个“有内腔的套”,这在模具上意味着型芯。内腔越深、开口越向内收,型芯就越难直接抽出来,最后只能走强制脱模——靠硅胶自身的变形把产品从芯子上“剥”下来。
强制脱模不是不能做,是有前提
强制脱模不是不能做,但它把产品设计绑上了条件:脱模瞬间开口被撑开的比例,必须落在材料还能恢复的范围内;边缘和薄壁位置的抗撕裂能力要够。这不是凭经验拍脑袋的事,撕裂强度本身就有标准方法可循,比如 ISO 34-1:2022 规定的裤形、角形和新月形试样法。它测的是试样,不是成品,但能告诉你这批材料的抗撕裂余量有多少。
如果开口必须内收,通常有三条路:改开口轮廓让它有一个顺势的脱模斜面;把内腔做浅,靠筒身变形来容纳爪子;或者接受更复杂的模具结构,用分瓣、抽芯去换结构自由度。三条路的成本和交期完全不同,必须在开模前选定,不能等试模时再说。
模具层面的更多细节,我们单独写过一篇分型、排气与脱模的拆解,思路可以直接搬过来看。
五、风险四:多尺码不是把图纸等比放大
这是打样阶段最常被跳过的一步。样品只做一个中间码,确认没问题,销售端要 S/M/L 三个码,于是把 3D 文件整体缩放 0.9 和 1.1。
等比缩放会连壁厚一起缩
问题在于,等比缩放会把壁厚一起缩放。假设中间码开口边缘是 2.5 毫米,缩到小码就只剩 2.25 毫米,放到大码变成 2.75 毫米。薄壁成型有下限,低于它,充模不满、边缘缺料、脱模拉白的概率都会上升;而大码变厚,穿戴阻力又跟着上去。同一张图纸,三个码的穿脱手感可能完全不同。
合理的做法是把“外形尺寸”和“关键壁厚”分开处理:外形按尺码缩放,开口边缘厚度、底部厚度这些功能尺寸单独定值,不跟着缩放比例走。代价是每个尺码都要单独评估一次成型可行性,工作量比想象中大,但比量产后再改模便宜得多。
尺寸本身也不是可以随口承诺的。橡胶模压制品的尺寸公差有明确的等级体系,ISO 3302-1:2014 就是按模压、挤出、压延分列公差等级和数值的。它的公差是随尺寸段变化的,不是一句“±0.1 毫米”能概括。我们在另一篇讲公差的文章里算过这笔账,逻辑和脚套一样。
六、风险五:样品被手工救过,不能代表量产
样品阶段最常见的“隐形加工”有三种:手工修边、局部补胶、单独延长硫化时间。这三样在样品上都合法,因为样品的目的就是看结构和手感;但它们一旦进入量产,就变成了不稳定变量——修边的深浅靠人,补胶的位置靠眼,延长的硫化时间会拖慢整条线的节拍。
确认样品时,值得把“这件样品被手工处理过哪些地方”写进记录。不是为了追责,是为了知道哪些性能是靠人手换来的,量产时能不能用工艺替代。
同样要写进记录的还有验收口径。开口内周长、关键壁厚、卷边宽度、外观缺陷的接受范围,都要有可测量的表述。“手感合适”不是标准,同一个师傅今天和下周的判断都可能不一样。
七、同一张图纸,样品期和量产期会差在哪
| 位置 | 只做样品时容易漏掉 | 量产时会变成什么 | 开模前怎么验(可执行) |
|---|---|---|---|
| 开口边缘 | 手工修边把飞边磨掉了,看起来干净 | 多腔模飞边留在内侧,开口周长变小 | 按爪围上下限各穿脱三次,量开口内周长,与确认样品比对 |
| 厚度过渡 | 单件试模可以单独调时间 | 一模多件共用一套工艺,过硫与欠硫同时出现 | 在断面图上标出相邻两处厚度比;试模后看薄处是否发亮、厚处是否发粘 |
| 内腔与脱模 | 师傅手工翻边脱模,多大的倒扣都能出来 | 必须靠强制脱模或分瓣结构,效率与损伤率一起变 | 让模具端出脱模方向图,逐处确认是否需要抽芯或分瓣 |
| 尺码 | 只验证一个中间码 | 缩放后壁厚跟着变,两端尺码手感不同 | 三个码各量关键壁厚,看是否随缩放比例同步变化 |
| 验收 | 凭手感和对照样品判断 | 批次之间没有共同语言,争议无从核对 | 把开口内周长、关键壁厚写成数值项,并留限度样品 |
八、从打样到量产,四个不能跳的节点
- 先定爪围区间和穿戴方式,再画外形。外形是结果,不是起点。
- 开模前把薄壁、倒扣、分型线位置过一遍。重点看厚度过渡的长度和方向,不是只看最薄处有多少。
- 样品按尺码两端各验一次。中间码合格,说明不了另外两个码。
- 把验收口径写成一页纸。开口内周长、关键壁厚、卷边宽度、外观限度,逐项可量。
九、这类项目我们会先看什么
博皓电子(FromRubber)在东莞桥头做硅胶模压定制,套类件和杂件是我们日常的一部分,硅胶杂件里就有大量薄壁、深腔、需要强制脱模的结构。
拿到宠物脚套的图纸,我们一般先看三件事:开口断面有没有局部过薄、内腔深度和脱模方向能不能对上、尺码之间的壁厚怎么分配。这三件在开模前改,成本是改图纸;试模之后再改,成本是改模。
如果你手上只有参考样品、几张手绘图,或者上一版失败的模具照片,也可以先发过来聊。很多问题看断面就能判断,不必等做到样品。技术支援页里有材料与公差的通用说明。如果你现在卡在“狗塞不进去”这一步,可以先看开口弹性与穿脱的判断方法这篇。邮箱:nani@fromrubber.com 或 karl@fromrubber.com;微信与 WhatsApp 同号:+86 18676210913。
把风险留在开模前,比留到量产线上便宜。套穿式脚套的每一个“穿不进去”“走两步就掉”“用两周就裂”,往前追,几乎都能追到图纸上某一处没有算清楚的地方。