硅胶宠物靴的厚度该如何选择?薄款还是厚款?
“薄的还是厚的?”这个问题,通常是在两版样品都摆在桌上之后才被问出来的。
一版摸起来像厚手套,弯一下就服帖;另一版立在桌上不倒,看着就“结实”。设计师倾向薄的,说轻、说狗愿意走;业务倾向厚的,说客户觉得值。两边都有道理,但都没说到点子上。
因为脚套上的厚度从来不是一个数。同一只脚套,开口那一圈、筒身、底部、还有每个转角,需要的东西都不一样。整体加厚 0.5 毫米,可能让底部更耐踩,同时让开口变得难穿;整体减薄 0.5 毫米,可能让筒身更贴,同时让转角开始裂。
这篇不讲“薄的好还是厚的好”,讲的是怎么把厚度拆成几笔账,分别算清楚。
一、厚度不是均匀量:四个位置,四笔账
评审图纸时,我们习惯把产品先分区,再逐区问一句“这里厚一点,换来了什么,付出了什么”。
- 开口。厚度在这里是“手柄 + 骨架”。太薄,手指一捏就翻卷;太厚,扩张阻力上来,狗穿的时候要人使劲掰。
- 筒身。厚度在这里是“形状记忆”。它要跟着爪背形变,然后回到原状。偏厚会形成硬折痕,折痕处反复弯折就是疲劳起点。
- 底部。厚度在这里是“材料体积”。缓冲、耐磨、抗穿刺都靠它,是整只脚套最该厚的位置。
- 转角与过渡。厚度在这里是“应力集中系数”。两段不同厚度相接的地方,永远比两边都更容易出问题。
把这四笔账分开算,很多争论就消失了:薄款和厚款的分歧,往往只是底部该不该厚,而不是整只脚套该不该厚。
二、薄款的账:省下的材料,会在成型和脱模上还回来
薄的好处很直观:弯曲阻力小、贴合好、重量轻,脚套不会一直往下坠。但薄壁在硅胶模压里是有代价的,而且代价通常不在设计图上,在车间里。
充模、排气、脱模,三笔账都在车间里
第一笔是充模。胶料要在硫化之前流到模腔最远处,流程越长、断面越薄,阻力越大。排气没做好,薄壁末端就容易出现缺料或者困气形成的凹坑——外观上是一个不起眼的小坑,功能上是一个应力集中点。
第二笔是脱模。产品从型芯上被剥下来的一瞬间,最薄的断面承受的应变量最大。硅胶在拉伸时会出现应变发白,发白本身不是缺陷,但如果那个位置反复被这样拉,微观损伤会累积,最后从那里起裂。
第三笔常被忽略:薄壁区域的厚度公差本身更难控制。同一模腔的不同位置,薄处的实际厚度波动占比更大,成品的手感一致性就下来了。
所以薄款不是不能做,而是要把“够薄”和“薄到成型不稳”这条线找出来。这条线在哪,取决于材料流动性、模腔布局和排气设计,不能只按图纸标一个数字。
三、厚款真的更耐用吗?它换来的往往只是“局部更硬”
“厚一点更结实”是最容易说服人、也最容易出错的一句话。厚度增加确实会提高抗变形能力,但代价也跟着来,而且是三份。
一,穿戴阻力上升。开口区域一旦加厚,扩张同样尺寸需要的力会明显变大。对一只不愿意配合的狗,这意味着每次出门都要多花两分钟。
二,厚处的收缩更大。硅胶硫化过程伴随收缩,断面越厚,收缩的绝对量越大,尺寸稳定性越差。这也是为什么橡胶模压制品的尺寸公差必须分尺寸段、分等级来定,ISO 3302-1:2014 给出的就是一整套按等级划分的公差表,而不是一个统一的正负值。厚壁件的尺寸谈判,必须建立在等级共识上。
三,硫化程度不均匀。热量从模壁传进去,厚处到温慢。同一模压周期里,薄处已经过硫、厚处可能还欠硫——前者发脆,后者发粘、回弹差。这个矛盾在“整体加厚”的方案里几乎无解。
至于“更耐用”,账其实在别处
至于“更耐用”,它更多取决于底部材料体积、底面纹理设计和受力方式,而不是整只脚套的厚度。
四、硬度和厚度是乘法关系,不是加法
设计讨论里常见两个独立的问题:“硬度用多少度?”“厚度做多少?”——好像这两个参数各管各的。实际它们的作用是相乘的。
弯曲刚度对厚度极其敏感——按薄板弯曲的近似关系,抗弯能力大致随厚度的三次方变化,所以厚度翻倍的效应会远大于硬度升一档。这意味着:想让底部更“挺”,加厚的效率比提硬度高;想让开口更好穿,降厚度的效率比降硬度高。选错变量,就会做出“又硬又难穿”或者“又软又塌”的产品。
还有一层更少人注意的:硬度读数本身也和厚度有关。按 ISO 48-4:2018,邵氏硬度是用压痕法测的,标准里专门为薄试样设了 AM 标尺——因为试样薄到一定程度,压针的支承效应会让读数偏高。所以拿一只薄壁脚套去测硬度,测出来的数字可能比材料实际硬度高。用这个数去反推配方,方向就错了。硬度怎么选,可以对照我们另一篇讲 Shore A 的文章。
五、同一只脚套上,加厚换来了什么,又付出了什么?
| 位置 | 加厚换来的 | 加厚付出的 | 最该先确认的那个量 |
|---|---|---|---|
| 开口卷边 | 手指有着力点,不易翻卷 | 扩张阻力上升,穿脱变慢 | 卷边宽度与筒身壁厚之比,以及扩到上限爪围所需拉力 |
| 筒身 | 不易塌陷,外形更挺 | 硬折痕、贴合变差、易被推挤下坠 | 筒身壁厚与内腔周长之比(决定会不会起硬折痕) |
| 底部 | 缓冲、耐磨、抗穿刺 | 重量上升,收缩量变大,尺寸更难稳 | 凸点根部的剩余胶厚(真正决定耐磨寿命的位置) |
| 厚薄过渡 | 结构连续,减少应力跳变 | 过渡区易欠硫,模具加工难度上升 | 过渡段长度与两侧厚度差之比 |
这张表没法替你决定数值,但它能帮你判断:眼下这个抱怨,到底是“这一处该厚”,还是“整体该换材料”。
六、真要定厚度,从三件事往回推
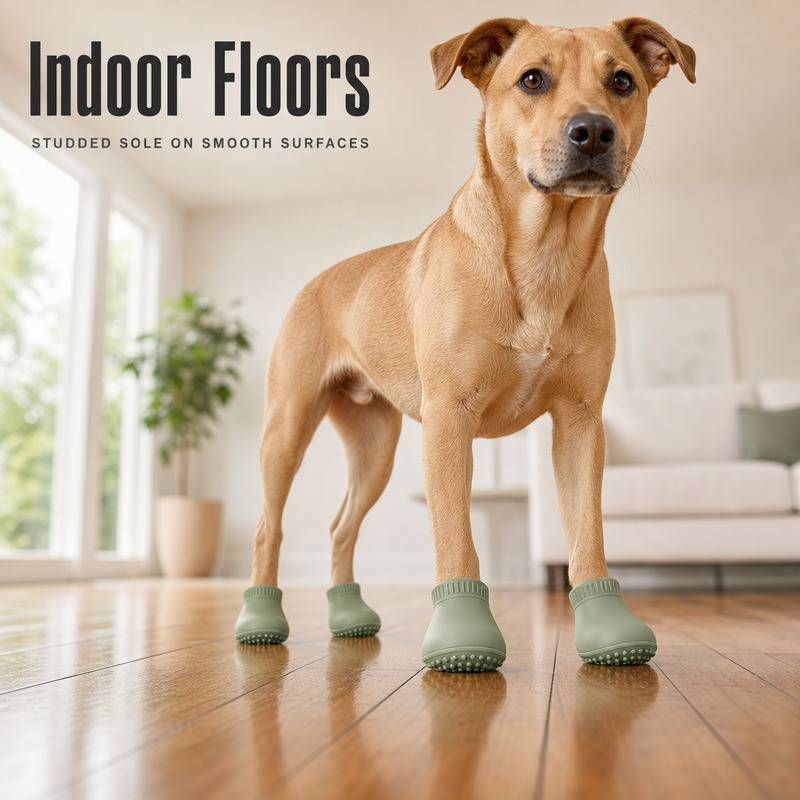
先定使用场景的优先级。室内为主的产品,穿脱频率远高于磨损,厚度的重心应该放在开口和筒身;雨天、粗糙地面为主的产品,底部才是主战场。这一点和我们在舔食垫厚度分区里的做法是同一套逻辑:先分区,再定值。
先看场景,再看纹理,最后看回弹
再看底部纹理能不能成立。纹理越深,底部就需要越多的材料体积去“托住”它,否则凸点根部就是薄壁。纹路深度和清洁难度之间的取舍,在脚套底部同样存在——沟槽越深越好抓地,也越容易卡砂。
最后用样品验证“回不去”的那一面。厚度是否合适,不看新的时候多挺,看压过几百次之后还能不能回来。这个指标在材料层面就是压缩永久变形,方法见 ISO 815-1:2019。厚断面尤其要测——它的热量走不透,回弹损失往往比薄断面更明显。
具体到毫米数,这篇不给。因为它由产品尺寸、爪围、材料硬度和模具条件共同决定,任何跨产品通用的数字都不可靠。
七、开模前必须落定的三件事
- 分区厚度表,而不是一个总厚度。开口、筒身、底部、过渡区各自给区间,并标明哪一处是关键尺寸。
- 厚薄过渡放在哪里。过渡区不能在开口与筒身的连接处,也不能放在底部转角的受力线上。
- 验收时量哪里、用什么量。把关键厚度和开口周长写进检验项,避免“同款不同批,手感不一样”。
顺带一句:如果做了调整,哪怕只改了 0.2 毫米,也建议重新跑一次样品。薄壁和厚壁对厚度变化的敏感度不同,改一处,别处的手感会跟着变。
八、我们在这类项目上能配合的部分
博皓电子(FromRubber)在东莞做硅胶模压定制,从材料、结构、模具到量产都在自己的厂区里完成。宠物脚套这类产品,我们通常先陪客户把分区厚度和开口结构定下来,再谈模具和报价;配色和表面处理可以放在结构确定之后,比如多色硅胶套这类做法,就是先把结构定下来,再处理颜色分界。
如果你手上有一版样品但不满意,或者只有几张参考图和目标爪围,都可以直接发过来。我们更愿意在图纸阶段就把“薄到成型不稳”的位置标出来,而不是等试模之后再改。技术支援页有材料与公差的通用说明。还没定结构的话,建议先看开口弹性与穿脱的判断方法和样品到量产的五类风险这两篇。
邮箱:nani@fromrubber.com 或 karl@fromrubber.com;微信与 WhatsApp 同号:+86 18676210913。
薄款和厚款都能做。真正要回答的问题不是“选哪个”,而是“哪一处需要薄、哪一处必须厚、两者之间怎么过渡”。这三件事定了,厚度才是一个可以说清楚的参数。