
硅胶垫圈为什么容易从内孔位置撕裂?哪些设计因素会影响耐用性?
拆下来的垫圈,撕裂口几乎总在同一个位置——内孔某一侧,沿半径方向裂开一道,边缘还带着被拉白的痕迹。很多人第一反应是材料不够强,换个更硬的胶。但换了三批料,裂口还是那个位置。这更像是几何问题:内孔的边缘把整条链路上的应变都集中到了几平方毫米的范围内。翻看硅胶垫圈内孔开裂的现场记录会发现,裂口位置大多集中在分型面那一侧,这条规律比材料牌号更有参考价值。
为什么硅胶垫圈的内孔位置容易成为撕裂起点?
硅胶的撕裂强度不是常数,它跟「被拉伸的区域有多大」直接相关。同样一段材料,均匀拉长和在一个尖角处局部拉长,破坏阈值差得很远。内孔刚好是全件最典型的应变集中区。
内孔边缘容易受到集中拉伸和挤压
装配时垫圈要套过螺栓、轴或定位柱,内孔一圈被撑大,直径方向的拉伸量全部由内孔附近的材料承担。等装到位,这圈材料又立刻转为受压状态。一拉一压,同一小块区域承受两次相反的变形。
内孔与配合零件尺寸不匹配,容易产生过度拉伸
内径偏小、配合件有毛刺、螺纹牙尖划过、孔口倒角过小,任何一项都会在内孔边缘留下初始缺陷。裂纹不一定当场出现,但在后续反复压缩中,缺口会慢慢长成裂口。
内孔周围材料太薄,降低了结构承受变形的能力
内孔到外缘之间的径向宽度,是承担拉伸的「料」。这个宽度越小,单位面积上的应变量越大。窄环垫圈做小内孔,等于把担子压在一条很细的材料上。
内孔边缘存在尖角或不合理的过渡结构
直角过渡在模压件上很难避免毛边堆积,而毛边根部正是应力最集中的地方。圆角不只是为了好看,它把应变从一个点摊开成一段弧。
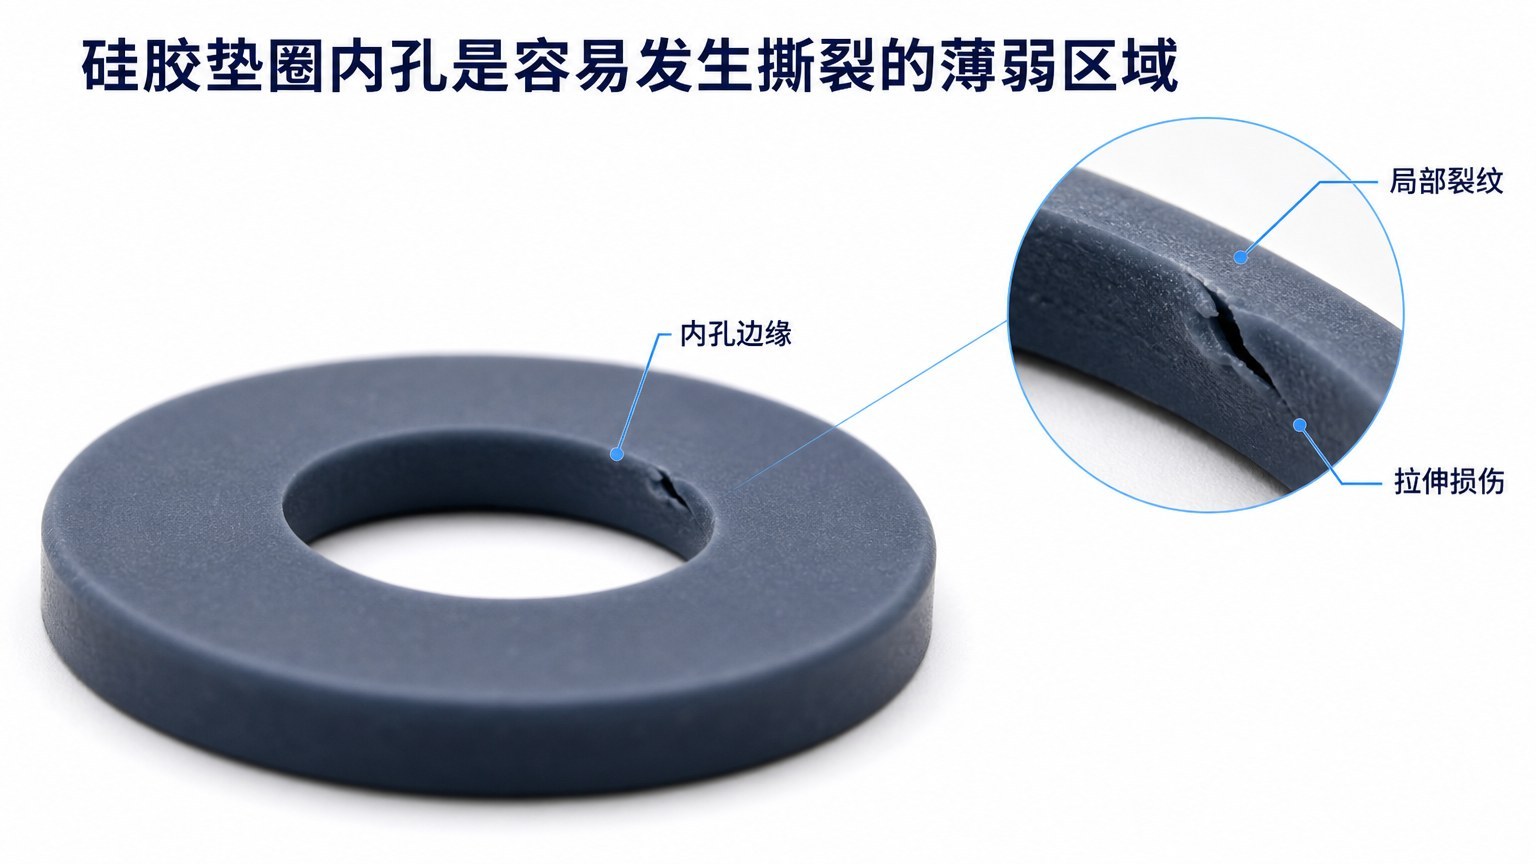
内孔边缘的裂口通常很短,但位置固定;放大后能看到裂纹源和被拉白的材料。
一个来自车间的观察:内孔撕裂的位置,经常和模具的脱模方向对得上。脱模时产品被顶出或拉开,内孔这一侧的薄边要越过型芯,稍微有点粘模就会被拉出细微的「白口」,外观检查看不出来,装到设备上压几次才裂。所以评估撕裂问题,只看材料数据往往找不到答案,得把成型和脱模一起算进去。
哪些设计因素会影响硅胶垫圈内孔位置的抗撕裂能力?
内孔直径需要结合实际装配尺寸确定
内径按轴体公称尺寸定,是最常见的错。硅胶要能套进去,就必须有装配拉伸;这个拉伸量决定了内孔边缘的初始应力。正确做法是先定「装进去以后内孔还剩下多少余量」,再往上倒推自由状态的内径。
内孔与外缘之间需要保留足够的材料宽度
经验上,内孔到外缘的径向宽度不应小于产品厚度的一个量级,否则压缩时这圈材料没有稳定的支撑。宽度不足的垫圈,压缩后容易「翻边」,翻边处的内孔角就是撕裂起点。
适当增加内孔边缘的圆角过渡
圆角把应力峰值削平,这是最便宜的改法。但圆角有边界:半径过大会削弱密封面的有效宽度,而且圆角本身在模具上要能加工、能脱模。圆角不能替代尺寸验证,只能降低风险。
垫圈厚度需要与内孔结构共同考虑
厚度决定压缩量,压缩量决定内孔区域的挤压程度。厚垫圈配小内孔,压缩时材料无处可去,只能往内孔方向挤,等于自己把自己撑裂。
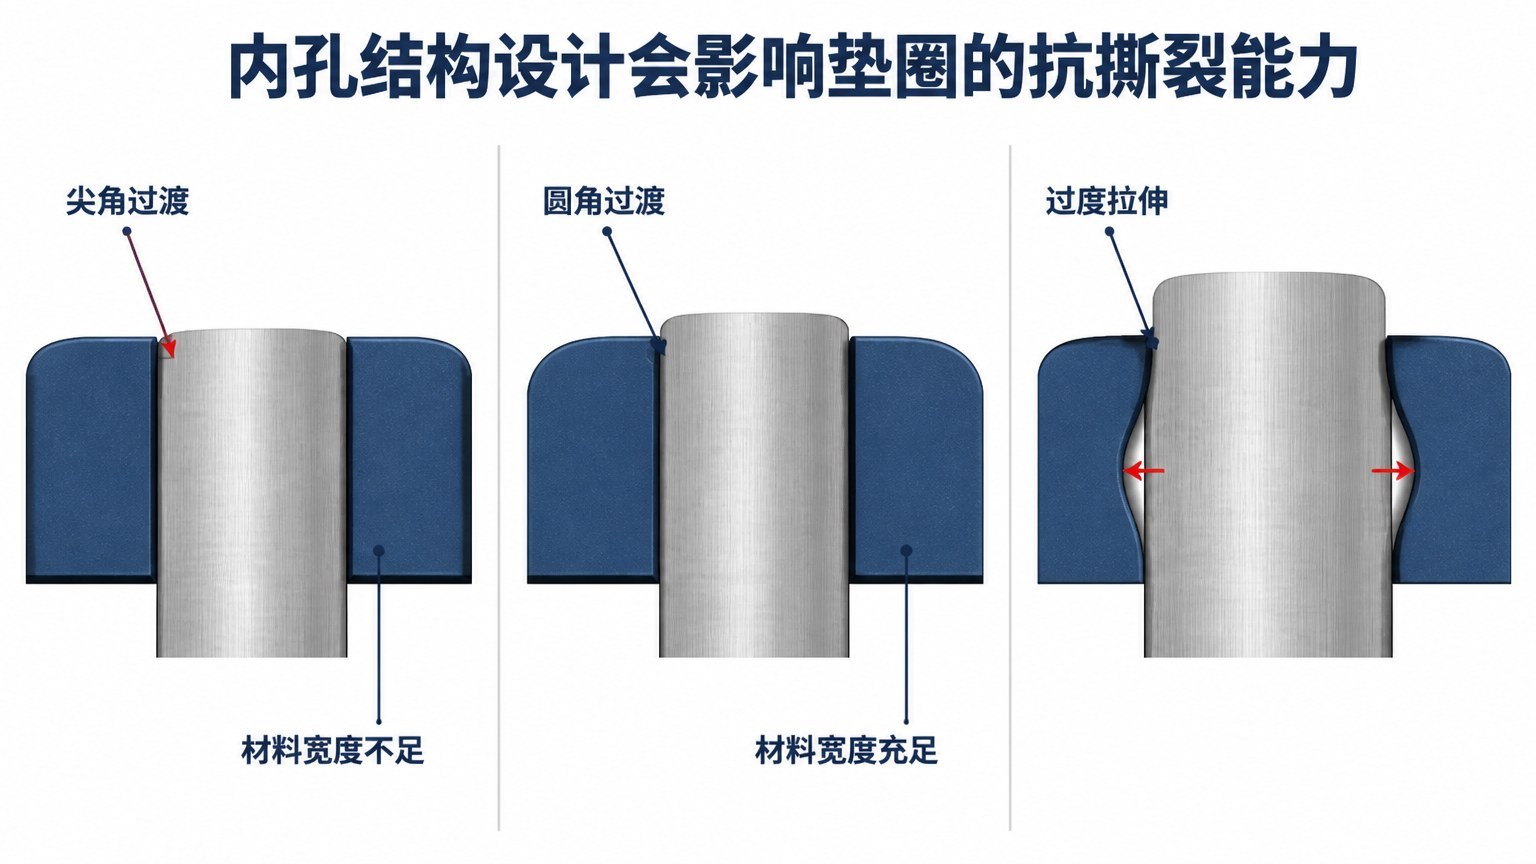
三种截面并排看:尖角与窄料把应变挤在一个点上,圆角和足够料宽把应变摊开。
材料硬度和抗撕裂性能,会如何影响硅胶垫圈的使用寿命?
硬度较低的硅胶更容易发生形变,但不代表一定更耐撕裂
硬度是抵抗变形的能力,撕裂强度是抵抗裂纹扩展的能力,两者不是一回事。低硬度材料软、跟随性好,但抗撕裂值不一定高;高硬度材料刚,抗撕裂也不一定就强。两者混着谈,硅胶垫圈耐用性就变成了一个没有意义的形容词。
不能只看硬度数值,还需要关注材料的抗撕裂性能
同硬度不同配方的胶料,撕裂表现可以差出一截。采购时如果只写「50 度硅胶」,供应商按常规料做,结果是合规的,但不一定适合你的结构。硬度与硬度的差别,可以看站内这篇40 度还是 60 度的硬度选择;撕裂这一项,得单独提要求。
反复拉伸和压缩会影响内孔区域的长期表现
内孔是全件变形幅度最大的地方,拆装一次就是一次疲劳循环。需要频繁拆装的位置,靠提高硬度解决不了,得让内孔的初始拉伸尽量小。
工作温度和接触环境也需要纳入材料评估
高温会让硅胶变软、撕裂强度下降;长期接触油脂、清洗剂,部分配方会溶胀。这些变化不会立刻显现,但会改变内孔边缘的受力状态,最终仍从那里开裂。
模具和生产工艺不合理,也可能增加硅胶垫圈撕裂风险
内孔边缘存在飞边或毛刺,会影响装配质量
模压件的分型面通常落在内孔附近,飞边就长在那里。手工拆边如果用力方向不对,会把内孔边缘削出一道缺口——这道缺口就是裂纹源。撕裂投诉里,有相当一部分不是设计问题,是拆边手法问题。
模具结构和排气设计会影响产品成型质量
排气不畅会在内孔附近留下困气、缺胶或流痕,这些位置的材料致密度低于其他地方。看起来很浅的痕迹,抗撕裂能力已经打了折。薄壁和窄边位置尤其明显。
脱模过程中受到过度拉扯,可能损伤薄弱区域
内孔包住型芯,脱模时摩擦力最大。型芯表面粗糙、缺少脱模斜度、或者胶料粘模,都会把内孔边缘拉薄。这类损伤成品检验不一定发现,装到设备上一压就显现。
批量生产需要控制内孔尺寸和边缘一致性
内孔偏心、椭圆度、边缘毛刺高度,是三项最该抽检的项目。它们的波动会直接改变装配拉伸量,让同一批垫圈里总有几只特别容易裂。
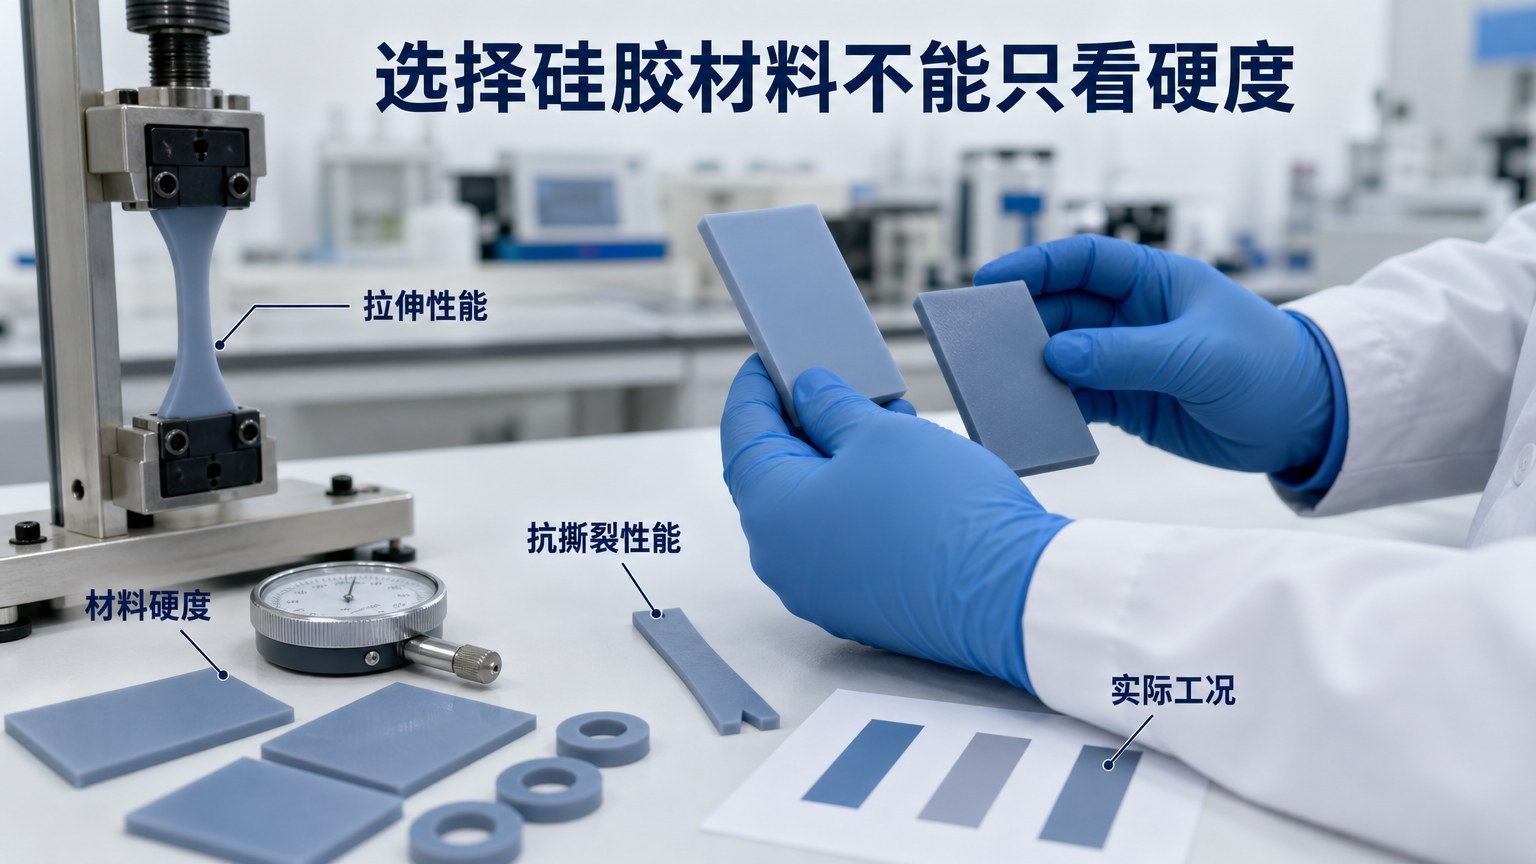
硬度、拉伸、抗撕裂是三项独立指标;同样的硬度,撕裂表现可能完全不同。
如何通过样品测试判断硅胶垫圈是否容易从内孔撕裂?
检查内孔边缘是否存在缺口、飞边和局部薄弱点
用放大镜沿内孔走一圈,重点看分型面那一侧。有缺口、有凸起的飞边根、有明显白痕,都记下来。这一步不需要设备,但能筛掉大部分隐患。
模拟实际安装过程,观察内孔是否发生过度拉伸
拿真实配合件(最好是带螺纹的那一版)装一次,看套入时的阻力和内孔变形量。装的时候费劲,说明初始拉伸偏大,长期表现就要打问号。
进行重复装配测试,检查是否出现裂纹扩展
连续拆装若干次,每次都看一眼内孔。裂口一旦开始扩展,通常在前几次循环就能看出来。测试次数按产品的实际维护频率定,不要照搬别人的数字。
结合实际使用条件评估压缩、拉伸和耐久表现
温度、介质、压缩率不同,结论可能相反。同一种垫圈在常温静态密封下没问题,换到高温且有周期性压力的位置就可能失效。测试条件必须贴近真实工况,这一点比测试项目多少更重要。
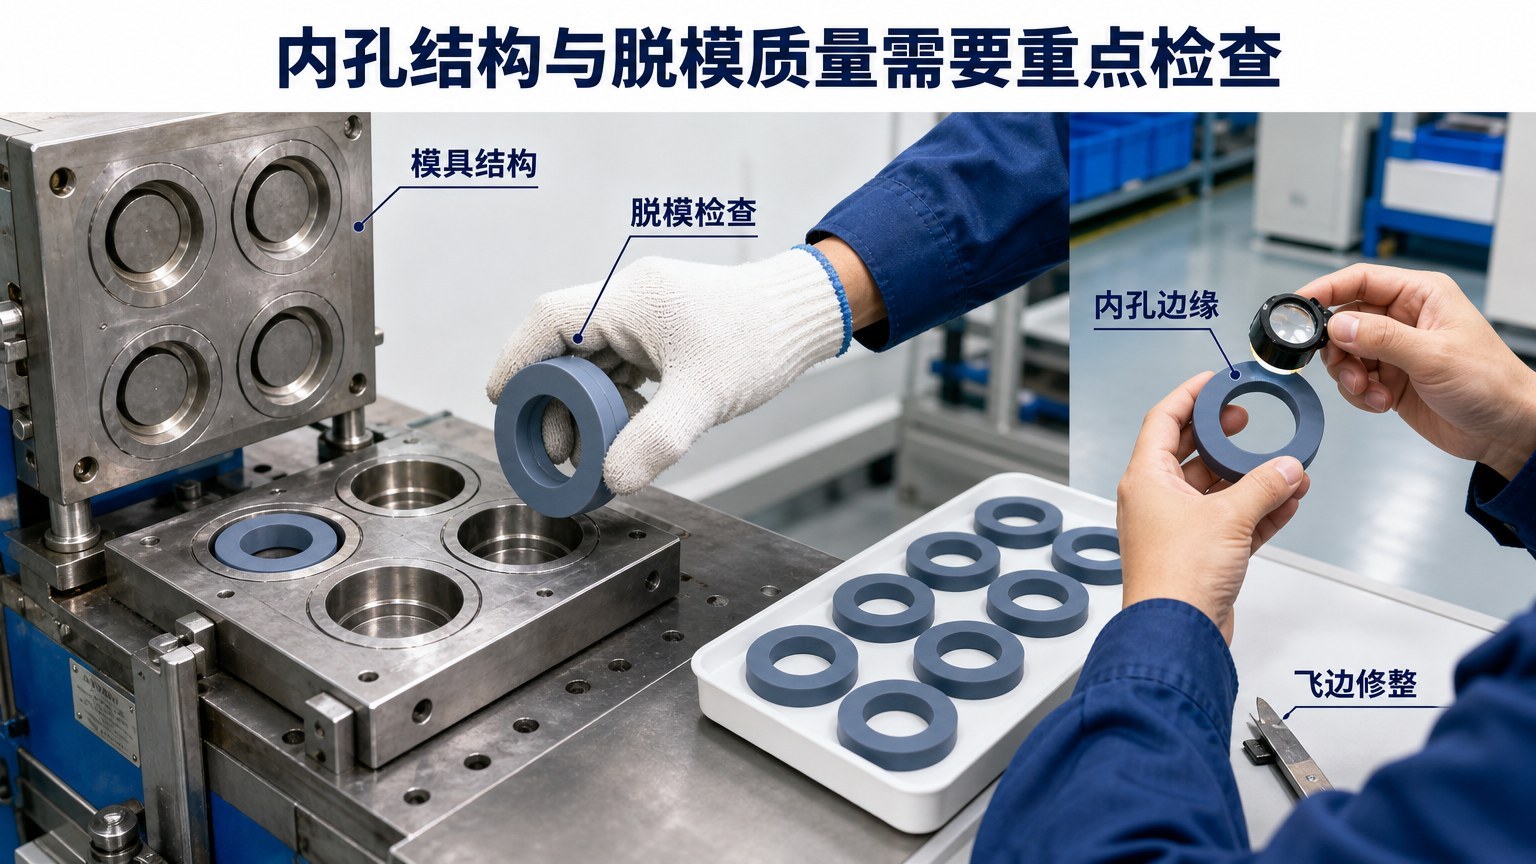
内孔边缘的毛刺和脱模划伤,往往在装配后才暴露成撕裂问题。
定制耐用型硅胶垫圈时,应该向制造商提供哪些信息?
做硅胶垫圈定制时,想让供应商把撕裂风险降下来,只给一张外形图不够。下面这些信息决定了他会怎么设计内孔:
- 内孔直径和外径,以及两者的公差要求。
- 垫圈整体厚度与允许的压缩区间。
- 配合轴体或螺栓的实际尺寸,含螺纹段与倒角。
- 实际装配方式:手动套入、机械压装还是自动上料。
- 是否需要反复拆装,预计拆装次数。
- 工作温度范围与接触介质。
- 目标硬度,以及对拉伸强度、撕裂强度的具体要求。
- 预计使用频率与采购数量,用于判断模具方案与抽检方式。
硬度该怎么提、牌号该怎么对,站内硅胶产品硬度如何选择有更细的说明;结构与撕裂的关系,可以对照超薄硅胶件撕裂强度不足那篇看,思路是通用的。
FromRubber 如何支持耐用型硅胶垫圈的定制生产?
我们(东莞市博皓电子科技有限公司,FromRubber)做垫圈类杂件时,内孔的处理会放在比较前面:先确认装配拉伸量,再定内径与圆角,最后评估模具上的分型面位置和脱模斜度。这三步在开模前就能做完,不需要等样品出来再改。
生产端有两件事直接影响撕裂:拆边和二次硫化。薄边垫圈由熟练工手工拆边,力向和刀口角度都有要求;需要稳定回弹与低挥发的产品,会在成型后做二次硫化,减少后期性能漂移。相关工艺的作用,站内二次硫化的说明讲得比较清楚。厂区两个、员工 220 人、成型设备 32 台,拆边与全检这两道工序不外包,内孔边缘的缺陷能在线上被拦下来。
内孔与边缘的实际处理方式,可以对照站内防水耐磨精密硅橡胶密封件页面的结构图看。
如果你正在为某个位置反复出现的撕裂问题找方案,可以把失效件的照片、配合件尺寸和装配动作发到 nani@fromrubber.com 或 karl@fromrubber.com,也可以加微信/WhatsApp +86 18676210913。先判断裂口是设计、装配还是脱模造成的,再决定要不要改模。
参考资料
- 助听器超薄硅胶按键撕裂强度不足:壁厚 0.2mm 下的抗撕裂配方与模具设计
- 为什么硅胶护线圈安装在小型面板孔中时容易撕裂?
- 40 度还是 60 度?一文看懂硅胶按键硬度(Shore A)怎么选
- 二次硫化是什么?为什么它决定了硅胶按键的寿命和气味
文中关于内孔应变集中、脱模划伤与拆边缺口的判断,来自本厂垫圈类与薄壁硅胶件的生产与失效分析记录;具体内径、料宽、圆角与硬度需按配合尺寸、装配方式与实测结果确定,本文不提供通用设计值;需要时可随询盘提供对应承认书与实测记录。


