
硅胶垫圈厚度如何影响压缩量、密封效果和使用寿命?
「间隙 2mm,那就做个 3mm 的垫圈」——这句话在图纸评审里出现的频率很高,也是后面反复改模的起点。厚度不是一个可以直接拍的数字,它是从间隙、压缩目标和公差链里算出来的结果。算的时候漏掉哪一项,装配现场就会用漏点或者压裂来提醒你。
为什么硅胶垫圈厚度不能只按照安装空间确定?
垫圈厚度决定了安装后的初始压缩空间
硅胶垫圈的工作状态只有一种:被压着。自由厚度减去装配后的实际厚度,就是它被压缩掉的量;这个量决定了材料内部产生多大的回弹力。厚度定得随意,压缩量就跟着随意。
厚度过小,可能无法形成足够的接触压力
间隙比垫圈厚,装配后垫圈根本没被压到,只是「待在里面」。看起来装上了,实际接触压力接近于零,一点内压或振动就能顶开。
厚度过大,也可能导致装配压力过高
反过来,垫圈比间隙厚太多,装配时材料被强行挤压。塑料件会鼓、钣金件会翘、螺钉可能滑牙;硅胶本身也会因为长期过度压缩而加速永久变形,几个月后回弹不足,密封反而变差。
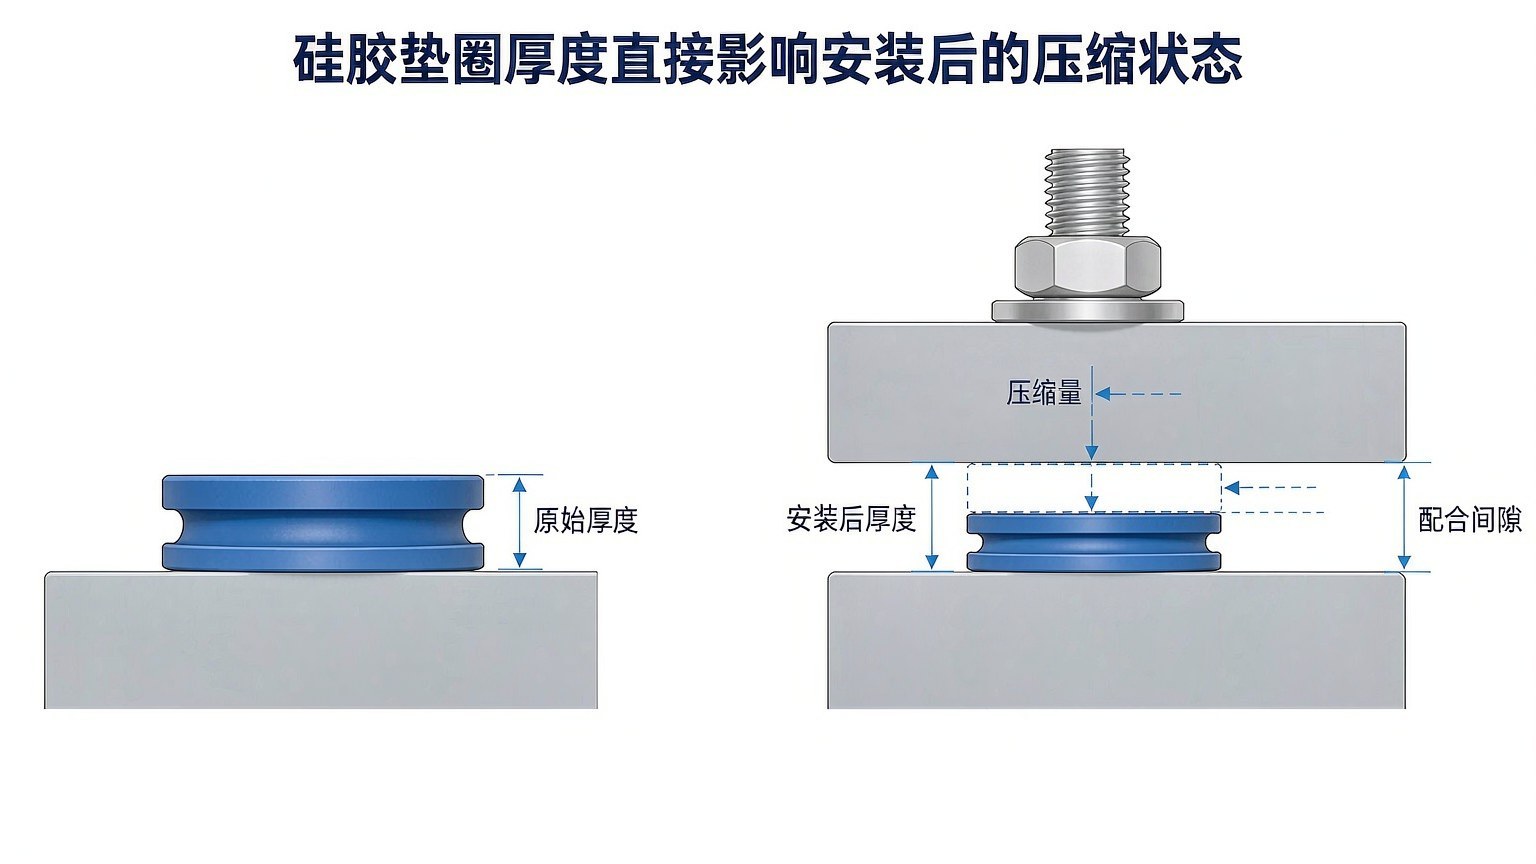
自由状态测到的是原始厚度;装配后的实际厚度由配合面间隙决定,两者之差就是压缩量。
硅胶垫圈厚度与压缩量之间是什么关系?
先理解自由厚度和安装后厚度的区别
图纸上标的是自由厚度,也就是产品放在桌上量的那个值。装配后的厚度取决于两片配合面之间的距离,跟图纸标注无关。这两个概念混用,是尺寸争议最常见的来源——供应商按图纸交货没错,客户按装配结果验收也没错,错在图纸上少了一个条件。
通过压缩量计算判断垫圈的压缩状态
硅胶垫片厚度和硅胶密封圈压缩量的关系,计算本身很简单,难的是把「实测的安装后厚度」量准:
压缩量 = 原始厚度 - 安装后厚度
压缩率 =(原始厚度 - 安装后厚度)÷ 原始厚度 × 100%
例:原始厚度 5mm,安装后厚度 4mm,则压缩量 1mm,压缩率 20%。
这个例子只说明算法,不代表任何产品都该用 20%。同一个压缩率,薄垫圈和厚垫圈的绝对压缩量差好几倍,材料承受的应变也完全不同。
不同截面和硬度的硅胶垫圈,压缩表现可能不同
同样厚度的两个垫圈,一个有密封筋、一个是平板,压下去的压力曲线完全不一样。硬度也是同理:硬度高的材料在小压缩量下就能建立较高压力,但也更快到达「压不动」的状态。所以厚度、截面、硬度三者必须一起算,单独看厚度没有意义。
真正吃掉压缩量的是公差链,而不是名义尺寸。配合面间隙本身有公差,外壳平面度有偏差,垫圈厚度也有公差。三个公差叠加起来,才是「最坏情况下的间隙」。设计时如果只用名义间隙算压缩率,批量生产时总有一部分产品落在窗口之外——不是设计错了,是算的时候漏了公差。判断方法很朴素:把间隙的最大值和最小值分别代进去,看压缩率是否都还落在材料能长期承受的范围内。
硅胶垫圈太薄或太厚,分别可能出现哪些问题?
厚度不足,可能导致局部接触不充分
最典型的表现是「压上了但不均匀」:一部分区域贴着,另一部分还悬着。此时继续拧紧螺栓,只会让贴着的区域压得更狠,悬着的区域依然不接触。
厚度过大,可能增加装配难度和压缩负荷
装配工位最先有感觉:螺钉拧不动、卡扣合不上、外壳有缝。这些现象常被当成结构问题,其实是垫圈把装配空间占满了。
厚度不均,容易造成不同区域压缩程度不同
模压件的厚度波动如果偏大,密封轨迹上就会出现「一段紧一段松」。密封是整圈生效的,最松的那一段决定了整体表现。
长期压缩后,还需要关注材料的压缩永久变形
硅胶被压久了会「记住」压缩状态,拆下来回不到原厚度。回弹损失越大,预紧力衰减越快。这个指标跟配方和二次硫化有关,也跟压缩率有关——压缩得越狠,衰减越明显。站内关于压缩永久变形的说明可以作为参考。
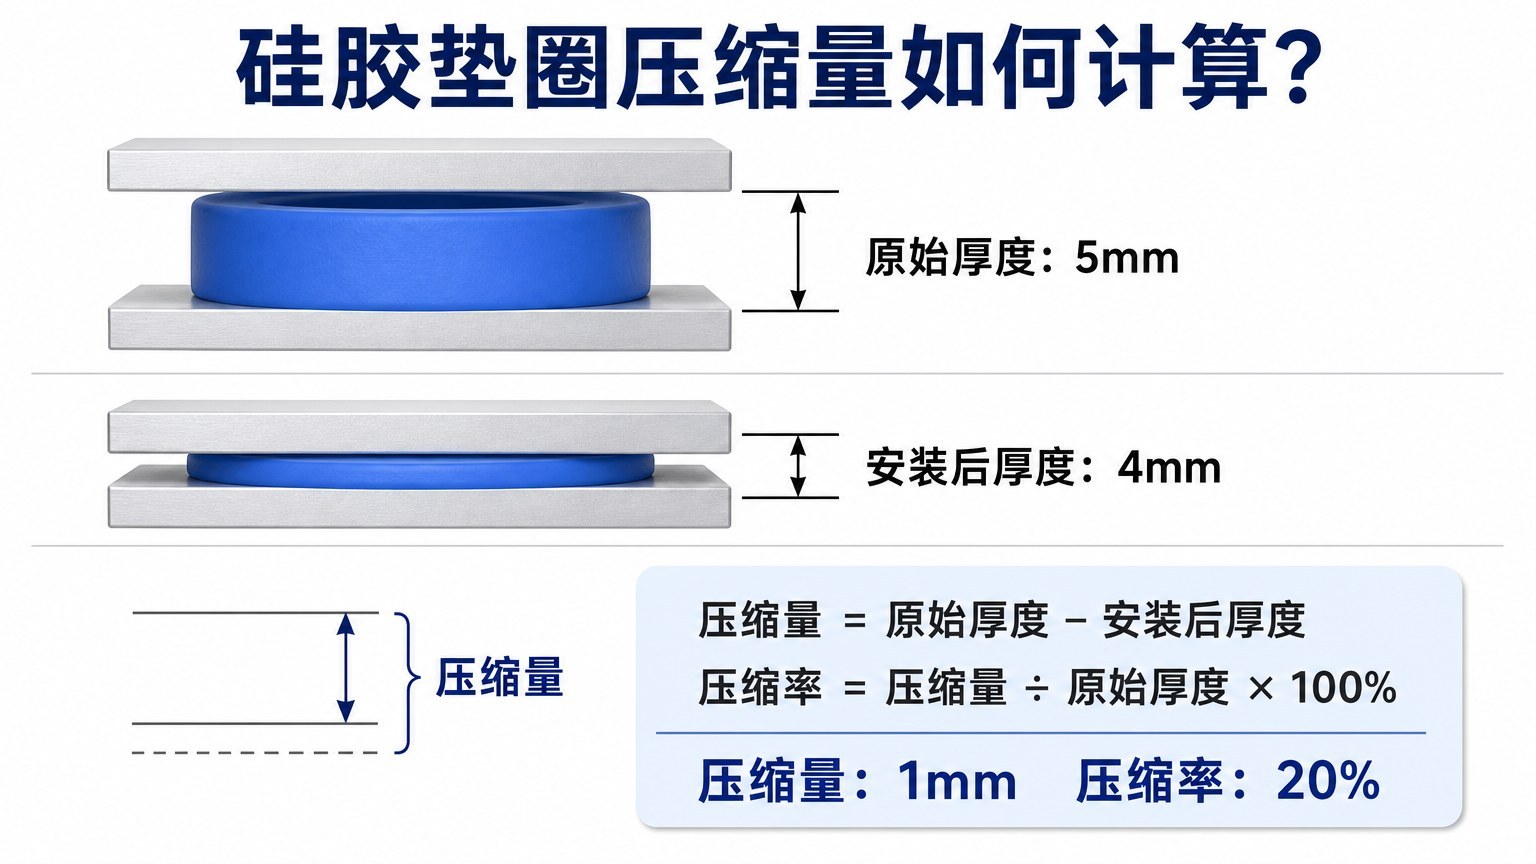
公式简单,前提是把「安装后厚度」量准;示例只用于说明算法,不是推荐值。
不同使用场景下,硅胶垫圈厚度应该如何考虑?
平面法兰密封,需要结合配合面间隙确定厚度
法兰的关键是「间隙均匀」。四角螺栓依次拧紧,间隙会从一边跑到另一边,所以厚度要按拧紧顺序下的最终间隙来定,而不是自由状态下的间隙。
螺栓固定垫圈,需要考虑紧固后的实际压缩状态
螺栓的预紧力一部分被垫圈吃掉,一部分作用在金属面上。垫圈越厚越硬,吃掉的越多,剩下的密封压力越不稳定。这也是为什么薄垫圈配高硬度、厚垫圈配低硬度是常见组合。
凹槽安装的硅胶垫圈,需要结合槽深和槽宽设计
槽深决定压缩量,槽宽决定材料往哪走。槽太浅压不进,槽太窄挤不下。硅胶近似不可压缩,槽内的填充率要留出余量,否则压力会顶住槽壁。
不规则接触面,需要考虑不同区域的厚度差异
同一件产品上做两到三个厚度段,让每段对应各自的间隙。这类设计在模压上可行,但过渡区要平缓,否则成型时容易缺胶。
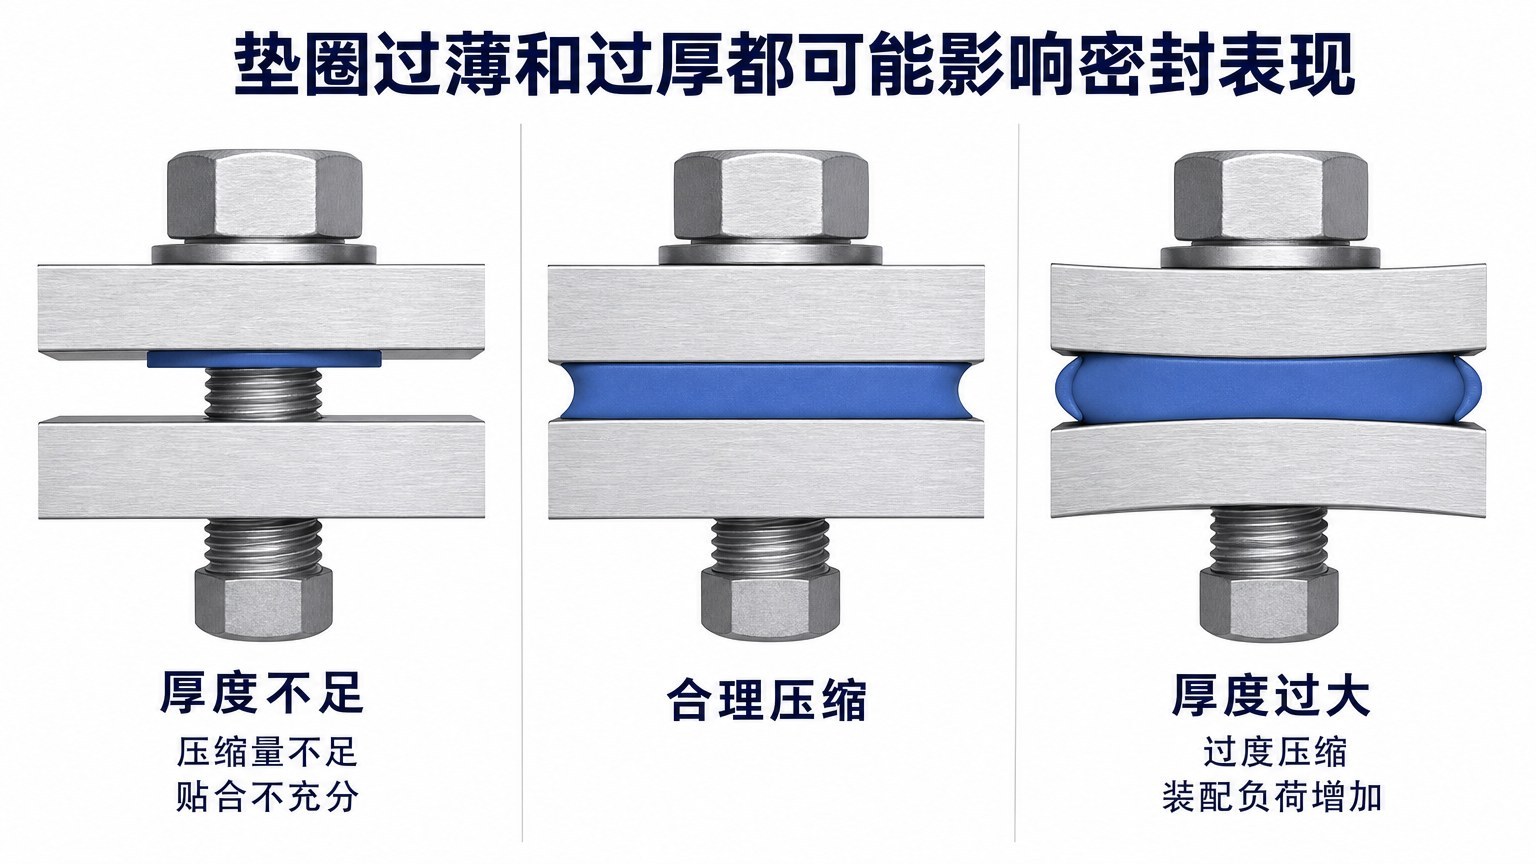
过薄压不到、过厚压过头,中间那种「均匀接触、边缘轻微鼓起」才是可控状态。
除了厚度,还有哪些因素会影响硅胶垫圈的密封效果?
材料硬度会影响垫圈的压缩力
硬度决定「压多少出多大力」。同厚度不同硬度,接触压力可以差一截。选硬度前先确认装配能给出多少力,顺序反了就会一直在两者之间来回改。
接触面积会影响实际受压状态
同样的力,铺在更宽的接触带上,单位压力就更低。所以加宽垫圈不一定是好事,密封需要的是「足够的线压力」,不是「更宽的面」。
配合面的表面状态和清洁度
油污、脱模剂残留、加工屑、毛刺,都会在接触面上形成通路。硅胶贴合性好,但对异物的容忍度有限,尤其是薄垫圈——一点碎屑就足以顶出一条缝。
如何确定厚度并验证定制样品?
做硅胶垫圈定制时,顺序建议是这样:先量间隙(含公差),再定压缩窗口,然后反推厚度,最后做样品验证。四步里最容易跳过的是第一步——很多人拿的是装配图上的理论间隙,而不是实物测出来的间隙。
- 量实际间隙:至少测三个位置,记录最大值和最小值。
- 定压缩窗口:按材料硬度与截面形状,确认可长期承受的压缩范围。
- 反推厚度:厚度 = 间隙 + 目标压缩量,再往公差里收。
- 确认槽体与空间:槽深、槽宽、周边干涉都要核一遍。
- 做样品并实测:装配后用卡尺或复写纸确认实际压缩状态。
- 小批试产:观察厚度分布与装配手感是否稳定。
尺寸公差怎么给、给多少合适,站内模压橡胶产品的公差有具体说明;高温工况下的长期压缩表现,可以对照高温压缩永久变形那篇的思路。
FromRubber 如何协助客户确定硅胶垫圈厚度?
我们(东莞市博皓电子科技有限公司,FromRubber)在垫圈类项目上,通常会把「间隙—压缩—厚度」这条链条在开模前走一遍:请客户提供实测间隙与配合件公差,我们按材料硬度给出压缩窗口,再反推厚度和槽体尺寸。这样出来的图纸,供应商和装配现场用的是同一套数。
厚度控制依赖模具与成型稳定性。模腔深度、排气、胶料流动性都会影响厚度分布;对厚度公差要求紧的产品,我们会在样品阶段做多点测量,确认分布之后才定批量检验的抽检方式。前后工序(炼胶、成型、拆边、二次硫化)都在自家厂区,出问题时能直接回到工序上找原因,而不是互相推。模具房 7 台 CNC、在库模具 7254 套,垫圈类的小改动多数能在现有模架基础上处理。
厚度与公差的标注格式,站内的防水耐磨精密硅橡胶密封件页面有现成示例。
如果你手上的垫圈反复出现「压不到」或「压过头」,可以把间隙实测值、配合件图纸和装配方式发到 nani@fromrubber.com 或 karl@fromrubber.com,也可以加微信/WhatsApp +86 18676210913。我们先帮你把公差链算清楚,再谈厚度和模具。
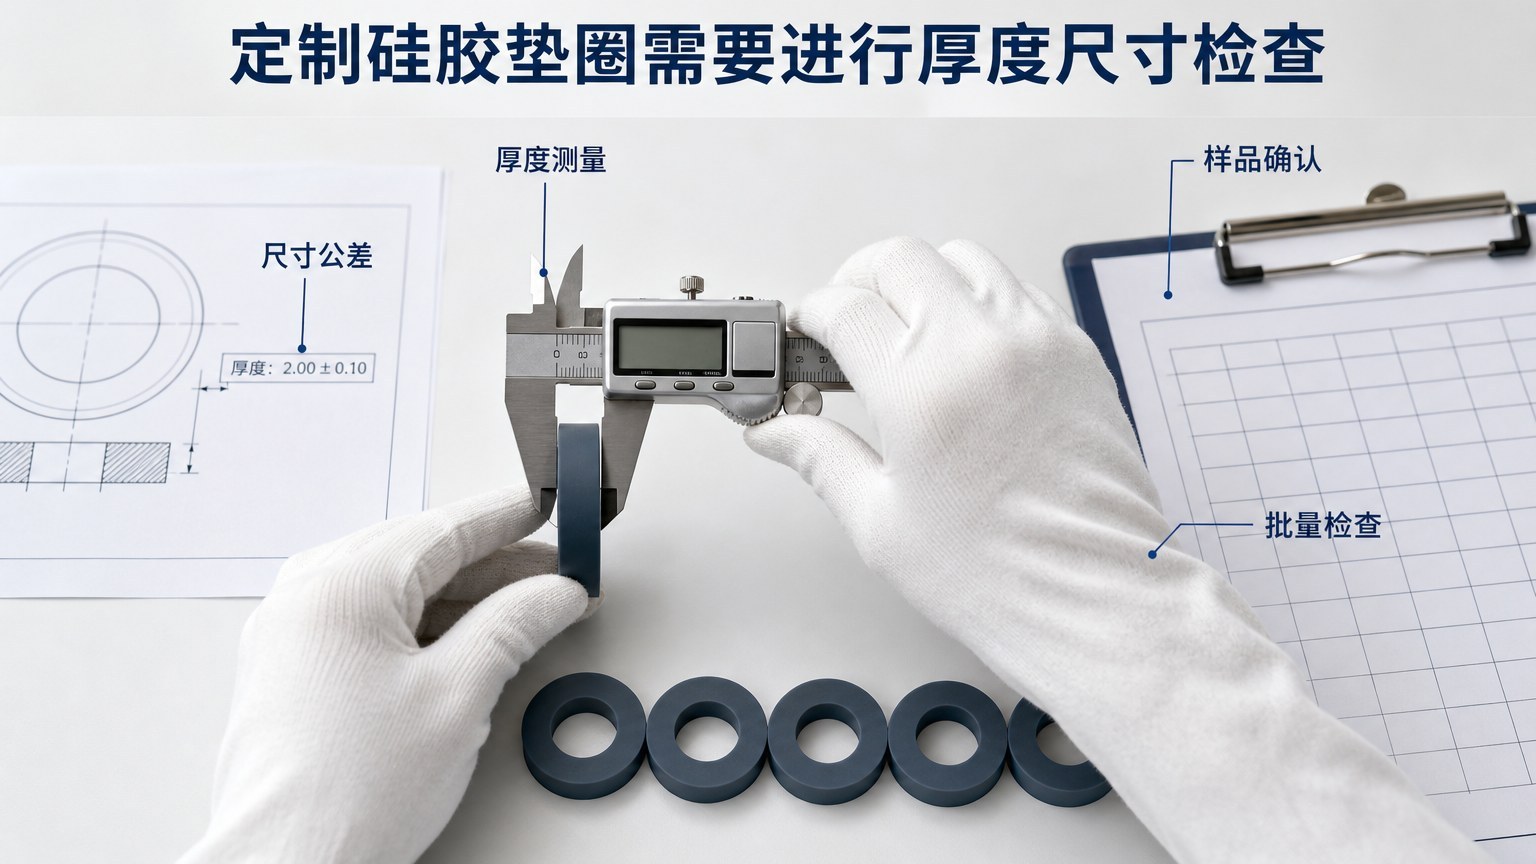
厚度公差要在样品阶段用多点测量确认分布,再转成批量抽检标准。
参考资料
- 硅胶按键用久了不回弹?警惕「压缩永久变形」这个隐形杀手
- 汽车方向盘硅胶按键高温压缩永久变形:100°C 下 72 小时后的回弹损失率控制
- 模压橡胶产品的公差是多少?
- 硅胶按键/密封圈/插头等产品的硬度如何选择
文中压缩量算法为通用计算式,示例数值仅用于说明;实际厚度、压缩率与公差需按配合件实测间隙、材料硬度与工况确认。本文不提供通用设计值;需要时可随询盘提供对应承认书与实测记录。


