
咖啡机定制硅胶垫圈:材料、厚度与耐热性能如何选择?
新机出厂测试全部通过,客户用了三四个月开始反馈冲煮头渗水。拆开看,垫圈没有裂、没有硬化到发脆,但它已经不再"顶"住密封面了——被压扁之后没有弹回来。
咖啡机硅胶垫圈的设计讨论,常常卡在两个数字上:耐温多少度、硬度多少度(Shore A)。这两个数字当然重要,但它们描述的是材料出厂时的状态。真正决定垫圈能用多久的,是它在反复加热、冷却、再加压的过程中,还剩多少回弹。
这篇文章换个角度看这件事:把垫圈当成一个会疲劳的弹簧,而不是一块耐热的橡胶。
咖啡机不同位置的硅胶垫圈,为什么不能使用同一种设计?
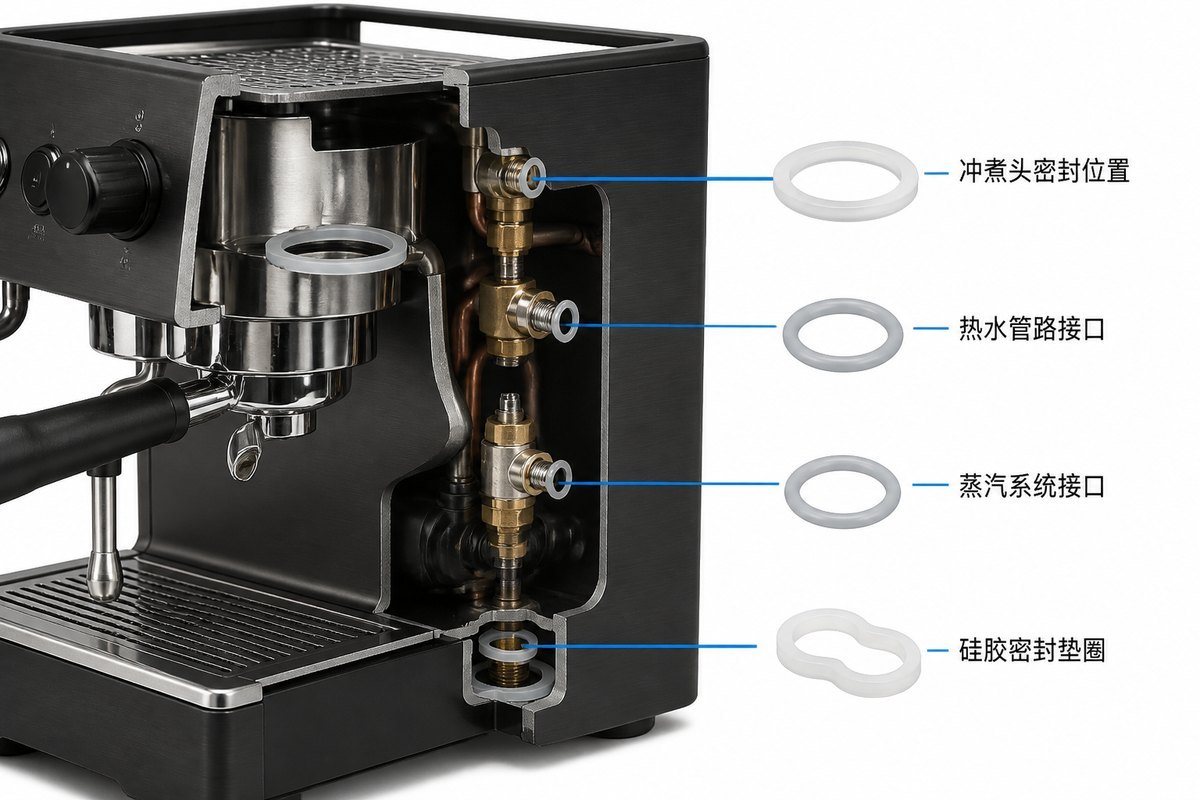
一台意式咖啡机里,至少有四类密封位置,工况差别很大。冲煮头密封面对的是间歇性高温加压力冲击,每次萃取都是一次热循环;热水管路接口长期处于稳定高温,压力波动小但持续时间长;蒸汽系统接口的温度最高,且干湿交替;下部连接件往往温度不高,却要承受装配应力和振动。
这四处的差异,不只是"耐温等级"不同。冲煮头需要的是压缩后快速回弹,因为它每做一杯就释放一次压力;蒸汽接口需要的是抗高温老化,因为它长时间贴着热源;下部连接需要的是抗蠕变,因为它被压住之后几乎不再动。
用同一款垫圈通吃,结果通常是某一处先出问题,然后整机被判定为"密封设计不行"。实际上只需要按位置分开设计,问题范围就缩小了。
咖啡机硅胶垫圈材料应该如何选择?
接触热水和蒸汽时,需要关注材料的实际耐温范围
材料数据表上的耐温范围,通常指短时间可承受的极限,而不是长期工作温度。硅胶在接近上限温度下持续工作,交联结构会缓慢变化,表现出来就是变硬、回弹变差。这个过程的快慢,取决于温度、时间、是否接触蒸汽,以及是否同时受压。
所以判断一款材料是否适合某个位置,需要三个信息:实际工作温度、每次高温持续多久、全生命周期内累计多少次。只报一个"耐温 200℃"没有意义——间歇接触和长期浸泡在同一个温度下,寿命差得很远。这也是评估耐高温咖啡机硅胶密封圈时最容易漏掉的一层。
与饮用水接触的垫圈,需要考虑材料合规性
咖啡机水路里的密封件与饮品直接接触,属于食品接触材料的范畴。不同市场的法规体系不一样:美国市场对重复使用的橡胶食品接触件有专门条款,见 21 CFR 177.2600 关于重复使用橡胶制品的规定;欧盟则通过框架法规加具体措施管理。
需要提醒采购方的是:合规性针对的是"这个配方做出来的这个产品",不是"硅胶这个材料类别"。同一家供应商的不同配方,符合性文件可能完全不同。定制前先明确销售地区,再确认需要哪一类文件,比事后补检测省事得多。
长期受压后容易失去弹性,材料压缩性能同样重要
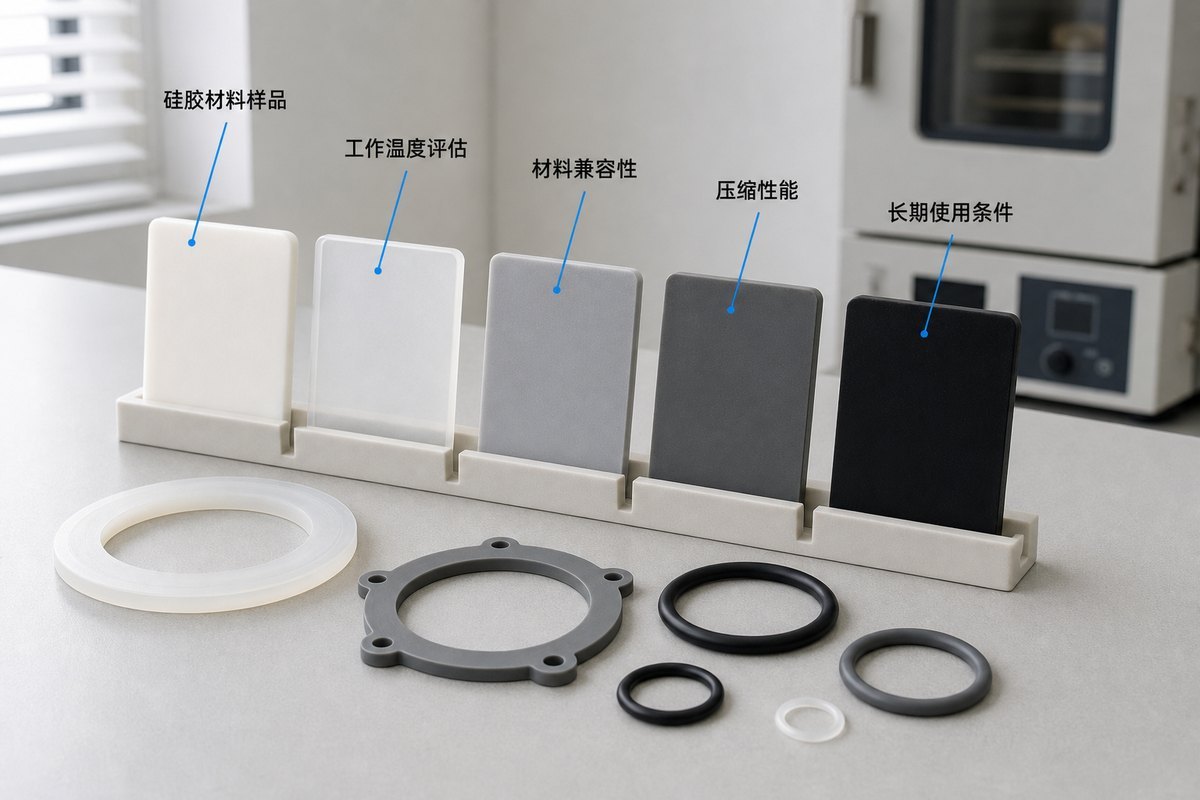
垫圈被压住之后,接触压力会随时间衰减。衰减有两个来源:材料本身的应力松弛,和压缩永久变形。两者都会让原本"压得很紧"的密封面慢慢松开,直到低于介质压力,开始渗漏。
衡量这件事的标准方法是压缩永久变形试验,例如 ASTM D395 橡胶压缩永久变形测试方法。它把试样在特定温度下压缩固定时间,释放后测量残余变形量。数值越小,回弹保持越好。
选材时有个实用建议:不要只比较不同材料的初始硬度,要比较同一硬度下、经过实际温度老化后的压缩永久变形。初始硬度相同的两款胶,长期表现可能差一倍。
咖啡机硅胶垫圈厚度应该如何确定?
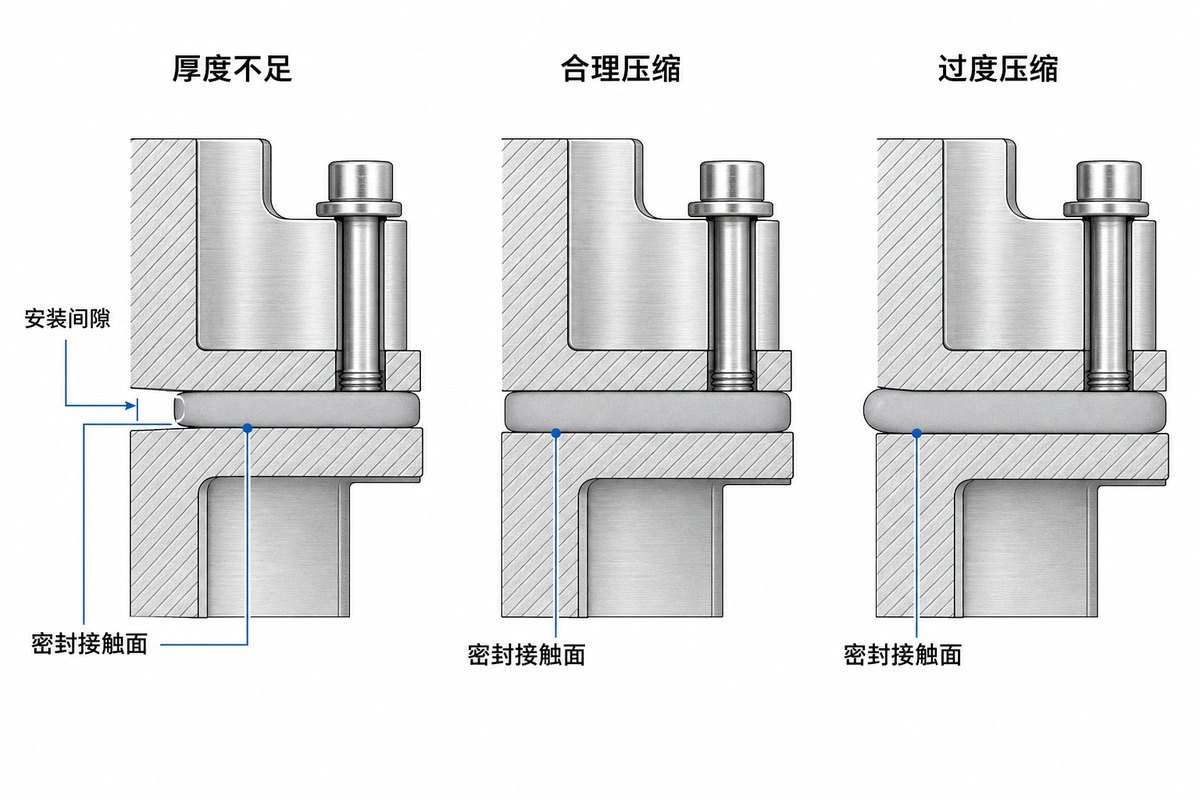
垫圈太薄,可能无法填补连接部位的装配间隙
金属件加工总有公差,装配后密封面之间一定存在间隙。垫圈厚度必须大于这个间隙,并且在压紧后仍保留足够的弹性储备。做咖啡机硅胶垫圈厚度选择时,最常见的误判是把厚度当成一个独立的数字。厚度不足时,垫圈被压到接近"压实"状态,几乎没有回弹余地,温度一变就失去接触压力。
垫圈太厚,也可能造成安装和密封问题
厚垫圈的问题更隐蔽。它会让连接件在锁紧时提前"顶死",螺纹没有拧到位,操作者感觉"已经紧了",实际压缩量并不均匀;也可能因为压缩量过大而在边缘产生横向鼓出,长期处于高剪切状态。厚度与压缩量之间的换算关系,可参照硅胶垫圈厚度与压缩量。
更麻烦的是热态。金属件和硅胶的线膨胀系数差一个数量级,升温后金属的膨胀量远大于硅胶。如果冷态时垫圈已经被压到极限,热态下它只会更扁,回弹储备进一步减少。这就是为什么有些机器"冷机不漏、热机漏",或者反过来。
不同截面形状,会影响垫圈的压缩和受力方式
平垫圈结构简单、成本低,适合密封面平整、压紧均匀的场合;圆形截面(O 形圈)在沟槽内受力更均匀,适合需要径向密封的接口;异形截面(带定位边、带唇口、带凸筋)则用于补偿结构缺陷,比如密封面较窄或需要限制压缩量。
截面形状的选择,本质是选择"力怎么传"。带凸筋的垫圈把压紧力集中在一条线上,接触压力高但容错低;平面垫圈把力分散开,容错好但需要更大的压紧力。咖啡机的冲煮头通常选前者,下部连接件通常选后者。
咖啡机硅胶密封圈长期使用后漏水,可能与哪些因素有关?
按出现频率排,大致是这几类。
压缩永久变形。最常见。垫圈被长期压住,回弹能力下降,接触压力低于介质压力。
热老化。高温让材料变硬,硬度上升后贴合性变差,尤其在表面有轻微不平的位置。
安装损伤。装配时拉伸过度、扭转、被锐边划伤,这些缺陷在初期不影响密封,但会成为后期渗漏的起点。
反复拆装磨损。清洗维护时反复拆装,垫圈表面被磨出痕迹,接触面不再平整。
结构问题。沟槽尺寸、密封面平面度、紧固方式不合理。这一类靠换材料解决不了。
区分材料失效和结构问题,有个简单办法:看失效位置。整圈均匀变硬、压痕深而平整,多半是材料或温度问题;某个局部塌陷、边缘鼓出或有剪切痕迹,多半是结构或装配问题。
定制咖啡机硅胶垫圈,如何从图纸阶段减少后期问题?
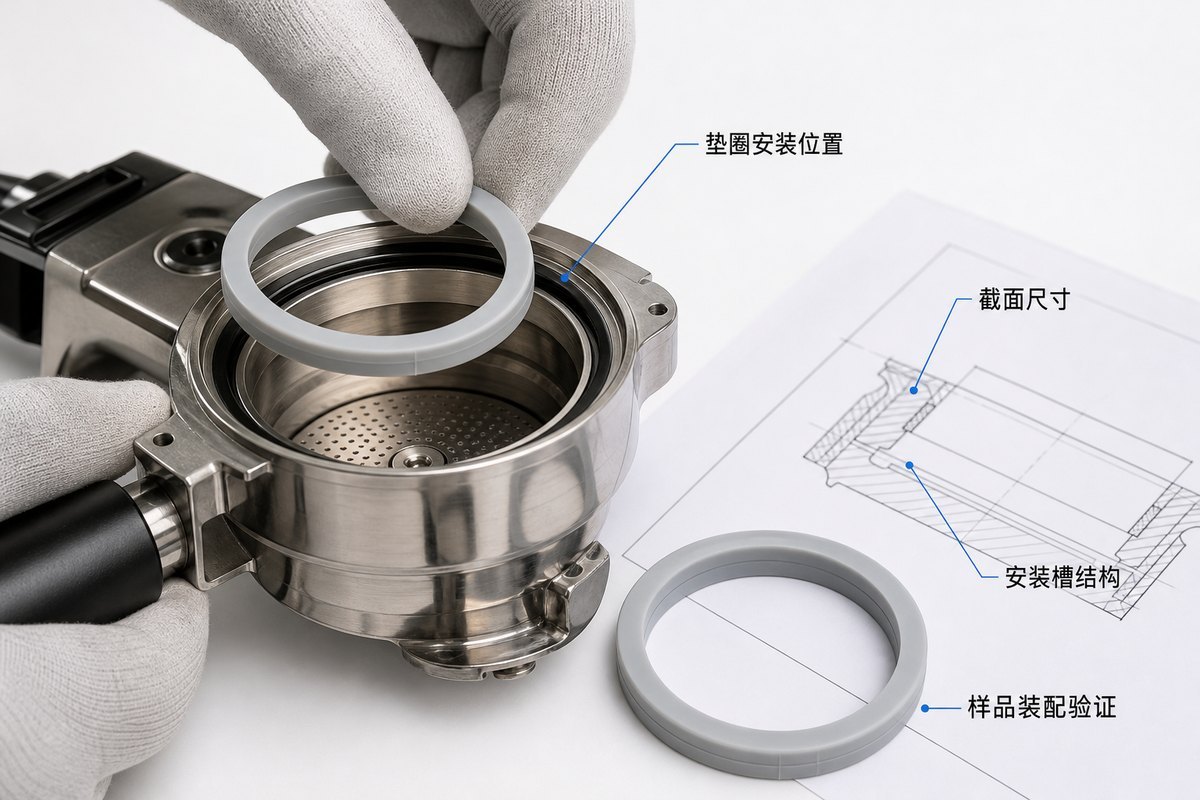
图纸阶段能定下来的事情,比很多人以为的多:
- 按安装位置确定垫圈形状,而不是先选一个通用规格再改结构
- 明确内径、外径、厚度与关键公差,尤其是厚度公差
- 写清工作温度、接触介质、工作压力,而不是只写"耐高温"
- 明确硬度范围、颜色与合规文件要求
- 规定样品验证方式:装配检查什么、测试按什么条件做
还有一项常被漏掉:量产一致性。样品做得好,批量时厚度公差放宽,压缩量就变了。图纸上把关键尺寸的检验方式和允收范围写清楚,比事后争论"这批为什么漏"更有用。
咖啡机OEM采购硅胶垫圈,应该如何评估定制制造商?
价格当然要看,但只看单件报价容易判断错。更值得确认的是这几件事:能不能做异形截面的定制,而不只是标准 O 形圈;能不能根据图纸判断材料与结构是否匹配;有没有模具开发和尺寸控制能力;样品阶段能不能配合改结构和复测;批量订单的排产能覆盖到什么量级。
还有一个软性指标:对方是否会主动问工况。如果一家供应商只问尺寸和数量,从不问温度、介质和装配方式,那它大概率只能按图加工,出问题时也给不出结构层面的建议。
一条边界
普通硅胶的通用耐温参数,不能直接用来判断某款垫圈在具体咖啡机上的长期表现。耐温是材料属性,寿命是系统属性——它同时取决于温度曲线、压缩量、介质和结构。要预测寿命,只能按实际工况做验证。
常见问题
咖啡机垫圈适合用什么硬度的硅胶?
没有统一答案。冲煮头等需要高接触压力的位置通常偏硬,需要贴合不平整表面的位置偏软。硬度要结合沟槽尺寸、压缩量和锁紧方式确定,并以样品实测为准。
耐高温硅胶垫圈可以长期接触蒸汽吗?
需要看具体配方和蒸汽条件。长期接触蒸汽对材料的要求高于干热环境,建议按实际温度和持续时间做老化验证,不能只依据材料标称耐温值。
关于咖啡机密封件的定制配合
东莞市博皓电子科技有限公司(FromRubber)在广东东莞桥头做硅胶与塑胶制品定制,硅胶密封件覆盖平垫、O 形圈与异形截面,模具与成型在同一厂区内完成,持有 IATF 16949:2016、ISO 9001:2015 与 ISO 14001:2015 体系认证。作为咖啡机硅胶密封件制造商,我们一般先确认四个位置的工况差异,再分别给材料和结构建议。
手上有图纸或样件的话,可以连同工作温度、接触介质一起发过来评估。电话 400-839-2838,微信与 WhatsApp 同为 +86 18676210913。


