
设备装配用定制硅胶密封件:如何处理倒扣与薄壁结构?
图纸发过去,回复是「这个倒扣做不了」。换成另一家,回复是「能做,但要改结构」。两句话背后的差别,往往不是设备,而是有没有把「脱模」当成一个可以计算的步骤,而不是一种经验判断。
一、为什么复杂硅胶密封件容易出现脱模和成型问题?
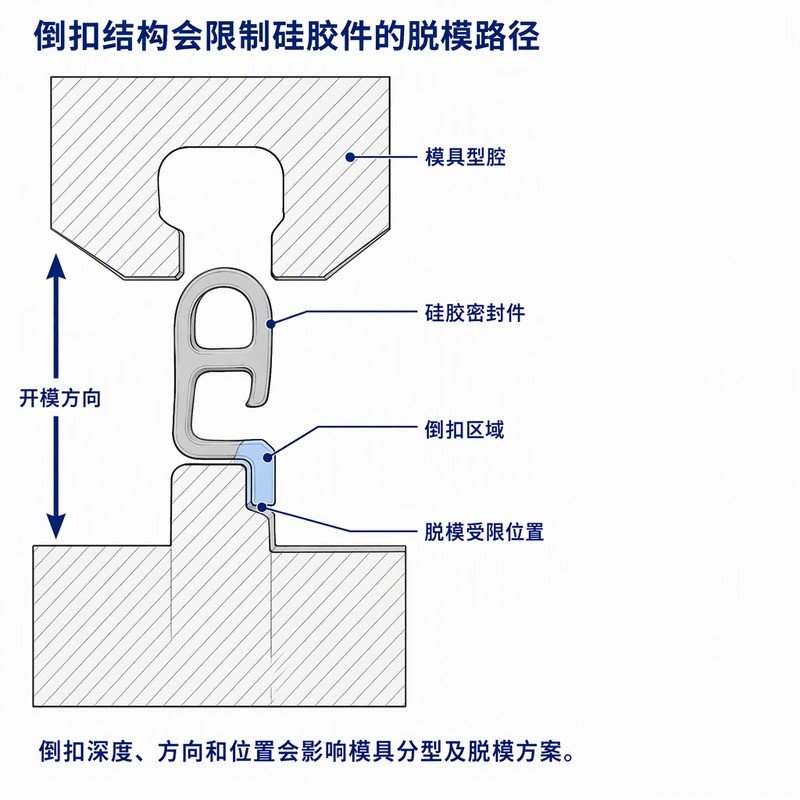
倒扣结构增加了脱模难度
倒扣的本质是产品上有一处凸起或凹槽,其投影方向与开模方向相反。模具要合得上、分得开,就必须有某个零件「让开」——要么产品自己变形让开,要么模具局部退让。第一种靠材料弹性,第二种靠模具结构。
判断难度的不是倒扣的绝对尺寸,而是它与周边壁厚的关系:同样深度的倒扣,做在厚壁上是局部鼓起,做在薄壁上就是整片被拉扯。倒扣的位置、数量和方向,决定了变形能不能被分摊。
薄壁区域容易在脱模时发生拉伸和撕裂
硅胶的弹性好,容易被理解为「怎么拉都没事」,但拉伸是有代价的:拉伸时截面变薄,缺陷被放大,原本可以承受的力在变薄的瞬间就超了。薄壁与厚壁的连接处是最典型的位置——同一段位移,薄的一侧要承担更大的应变。
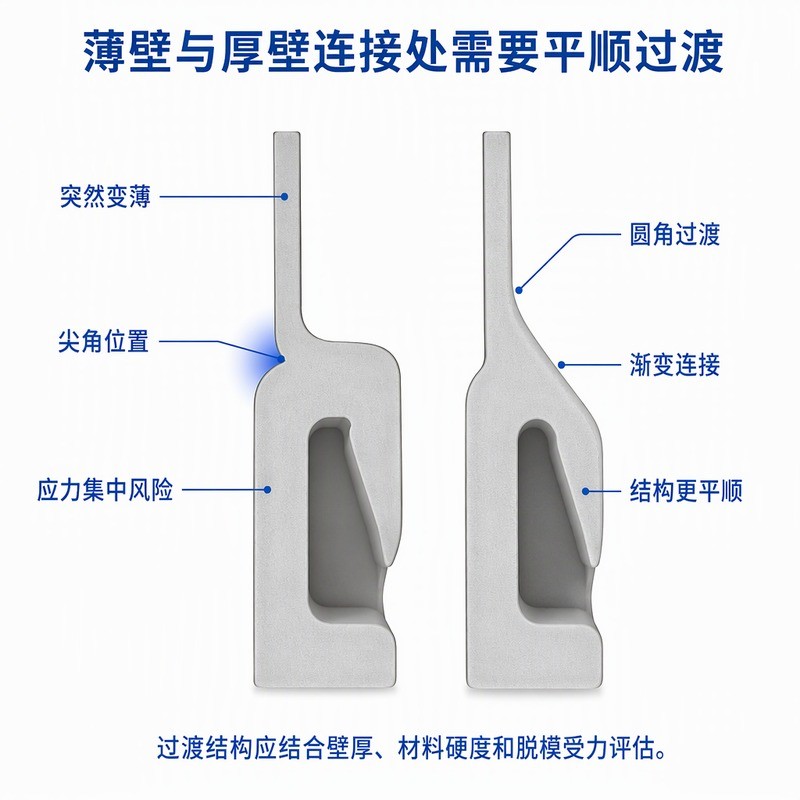
撕裂往往不是因为「太薄」,而是因为「变化太急」。壁厚从厚到薄如果是一条陡坎,应变就集中在坎上;如果是渐变过渡,同样的总变形被分散到更长的路径上,每一处的应变都低得多。
结构过渡不合理,会增加模具加工和成型难度
突然变薄的地方,胶料流动到这里流速骤变,容易形成困气;局部深槽则要求模具做细长的型芯,强度和排气都变差。这些在图纸上是几个尺寸,在模具上是一个个具体的加工难题。
二、硅胶密封件的倒扣结构应该如何处理?
薄壁与厚壁连接处需要做好过渡
把陡坎改成圆角与锥面过渡,是最省成本的一种改法,而且不影响功能。圆角的作用不只是「好看」:它把应变从一条线摊开成一个区域,同时让胶料在成型时流得更顺,减少困气造成的缺胶。
过渡段的长度需要和壁厚一起考虑。过渡太短,等于没做;过渡太长,会侵占安装空间或改变密封面的位置。实际做法通常是在满足装配的前提下取尽量长的过渡。
先判断倒扣是否属于必要的功能结构
有些倒扣承担卡扣、定位或防脱功能,不能动;有些只是为了外观一致或沿用旧结构,完全可以改。判断标准是:把它去掉,装配与使用是否仍然成立。这一步能省掉大量模具成本——不需要镶件的产品,硬加镶件只会让模具更脆、维护更贵。
通过调整结构方向,降低脱模阻力
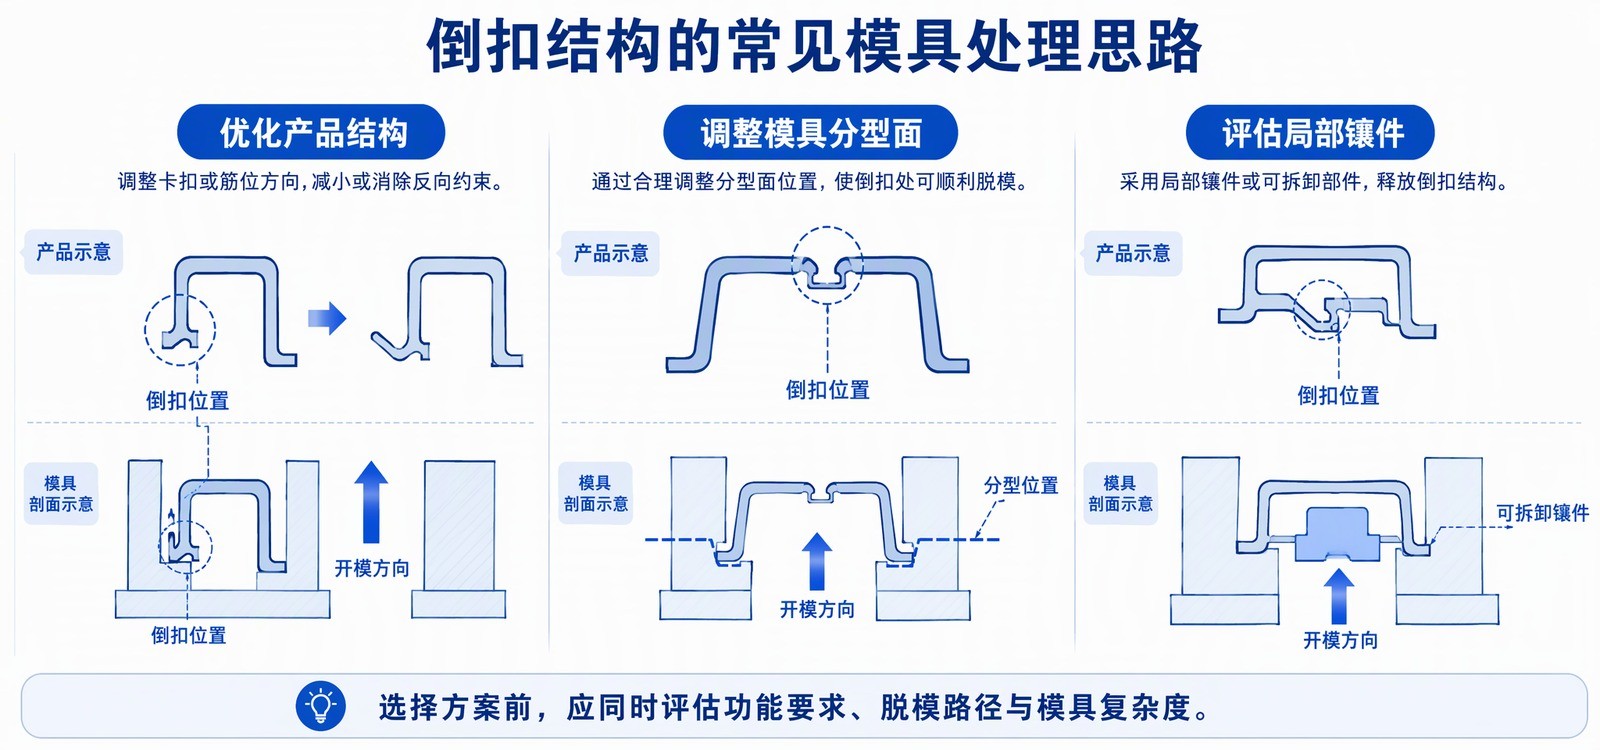
同一个功能,可以用不同的几何实现。把倒扣的凸起方向从「与开模方向相反」调整为「侧向避让」,或者把它做成一段可弹性翻转的薄唇,脱模时的应变路径就完全变了。这类调整需要在产品设计阶段做,等到模具开好再改,代价高一个量级。
必要时通过模具结构解决倒扣问题
当倒扣确实必须存在、且材料弹性不足以脱出时,才考虑模具方案:调整分型面把倒扣放到可分离的一侧、用可拆卸镶件、或者做局部的滑块结构。这些方案都会增加模具复杂度与维护成本,也可能在产品上留下分型线或镶件痕迹,需要与外观要求一起权衡。
适当调整倒扣尺寸和边缘过渡
倒扣的深度减小一点、宽度增加一点、边缘加圆角,往往就能从「必须用镶件」变成「弹性脱模可行」。这类微调不改变功能,但显著改变脱模应变。需要注意的是,倒扣尺寸的调整要和装配保持力一起验证——减小太多,产品装上去会松。
三、薄壁结构,应该如何避免撕裂和变形?
薄壁厚度不能只根据产品外观确定
薄壁要同时满足三件事:成型时能充满、脱模时能承受应变、装配时能保持形状。三者对厚度的要求方向并不一致,最终厚度是三个约束的交集。只按外观「看起来薄一点好看」定厚度,通常会在成型或脱模环节出问题。
细长薄壁和悬空结构需要关注变形风险
细长的薄唇、悬空的密封边,在脱模时没有支撑,全靠自身刚度抵抗变形。脱模后如果发生永久弯曲,产品外观可能合格,但密封面已经不在原来的平面上。判断方法是:脱模后静置一段时间再测平面度,而不是刚取出来就测。
硬度选择也会影响薄壁区域的表现
较软的材料在脱模时能承受更大变形,但脱模后回弹慢,薄壁容易「趴」下去;较硬的材料回弹快,但允许的变形量小,薄壁处更容易被拉裂。硬度与薄壁厚度是一组需要同时决定的参数,单独调其中一个往往只是把问题从脱模转移到装配。
四、模具设计如何兼顾复杂结构和批量生产?
根据产品结构确定分型面
分型面的第一原则是避开密封接触面。分型线所在的位置一定会有一条极细的台阶或飞边,这条线如果压在密封带上,等于在产品上预设了一条渗漏路径。第二原则是便于取出:分型面要顺着产品最容易脱出的方向布置。
复杂内腔和局部凸起需要合理安排模具结构
能一次成型的绝不拆镶件,能做成整体型芯的绝不拼块——镶件越多,拼缝越多,飞边与错位的风险越高。但也不能为了「整体」把型芯做得过细,细长型芯在反复合模中容易弯曲、断裂,维护成本反而更高。
薄壁区域需要关注材料填充和成型一致性
薄壁处的胶料流动阻力大,排气不畅就会困气,表现为局部发白、缺胶或气泡。这些问题在成品上可能只是一个小点,但它恰好落在密封面上时,就是一处渗漏。模具的排气槽位置要按流动末端来布置,而不是均匀分布。
试模阶段需要验证脱模和产品完整性
试模不能只看「能不能成型」,要看连续生产时的稳定性:连续取几十件,观察倒扣位置有没有起毛、薄壁有没有拉白、尺寸有没有漂移。单件合格但连续生产时逐渐恶化,说明脱模应变已经在材料极限附近,量产会放大这个问题。
五、定制异形硅胶密封件,设计人员应该提前提供哪些信息?
完整的三维模型
STEP 或 IGES 格式,附关键二维尺寸。倒扣位置、薄壁区域的壁厚与过渡,需要在模型上能直接读出。
安装与拆卸方式
卡入、嵌入还是压装;是否需要反复拆装;倒扣是否承担固定功能。这决定了倒扣能不能改。
材料与工况
硬度要求、工作温度、接触介质、长期压缩条件。硬度直接影响脱模可行性的判断。
明确产品外观与生产要求
分型线是否允许出现在外观面、飞边控制到什么程度、批量尺寸一致性要求多严,这三项会直接影响模具方案与成本。提前说清楚,比样品做出来再返工划算。站内关于 为什么需要三维图纸评估 的说明,解释了这些信息在报价与工艺评估中的作用。
六、复杂硅胶密封件从设计到批量生产,制造商需要完成哪些工作?
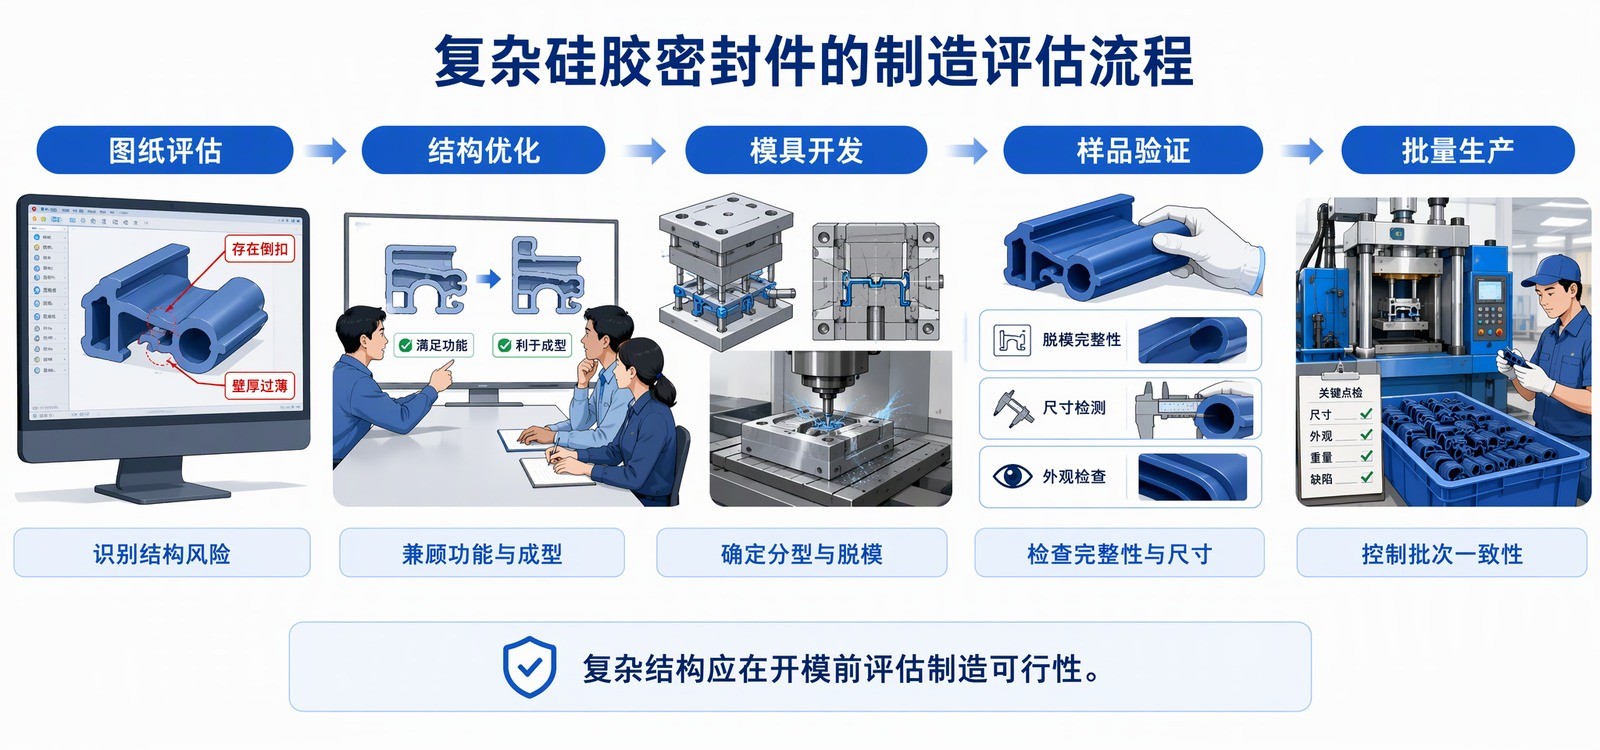
第一步是图纸评估,把倒扣、薄壁、深腔、尖角这些高风险特征逐条标出来;第二步是结构优化,在不改变功能的前提下改善成型与脱模条件;第三步是模具开发,确定分型、脱模与排气方案;第四步是样品验证,检查脱模完整性、尺寸与装配;第五步才是批量生产,控制薄壁尺寸与批次一致性。顺序颠倒,问题就会集中爆发在试模阶段。
七、设备用复杂硅胶密封件定制常见问题
硅胶密封件有倒扣结构,还能正常开模吗?多数情况可以,取决于倒扣深度、位置与材料硬度是否允许弹性脱出。超出弹性范围时才需要镶件或滑块。
硅胶产品最薄可以做到多少厚度?没有统一下限,受产品尺寸、结构支撑与成型工艺共同限制。薄壁能否成立,最终要看样品是否稳定成型且脱模不损伤。
为什么密封件脱模时容易从薄壁位置撕裂?因为薄壁承担的应变最大,且与厚壁连接处的尖角形成应力集中。改过渡、加圆角通常比加厚更有效。
倒扣结构是否一定需要采用特殊模具?不一定。先看能否通过结构调整减小倒扣约束,再看材料弹性是否足够,最后才考虑模具方案。
复杂异形硅胶密封件可以根据三维图纸直接定制吗?可以,但图纸之外还需要安装方式、材料要求与外观标准,否则模具方案无法定稿。
八、把「做不了」拆成可判断的条件
复杂结构的可行性,不是一句经验判断,而是一组可以被逐条检查的条件:倒扣能不能通过结构调整让开、薄壁的过渡够不够平顺、分型面有没有避开密封带、脱模时局部应变是否在材料可承受范围内。把这几条摊开,能做与不能做就有依据,而不是靠试。
FromRubber 的模具事业部承担自有模具的设计与加工,配备 7 台 CNC,复杂结构项目通常在图纸阶段就完成一轮脱模评估,再进入 模具制造 与 模压成型 环节,样品与量产的工艺条件能对应上。手上有带倒扣或薄壁的密封件模型,可以先提供三维文件与安装说明,由工程人员判断脱模路径是否需要调整。
参考资料
- ASTM D2240-15(2021) — 橡胶邵氏硬度试验方法(2021 年重批准版)
- 硅胶垫圈为什么容易从内孔位置撕裂?哪些设计因素会影响耐用性?
- 硅胶垫圈装配时为什么容易移位?如何通过结构设计改善定位与贴合?
- 为什么我们需要3D图纸来评估硅胶产品的价格?
- 模具制造 — FromRubber 工艺说明


