
硅胶洁面垫的细小刷毛为什么在成型或脱模时容易变形?
拆开一箱退货的硅胶洁面垫,最先看到的往往不是缺料,而是一片刷毛朝同一个方向倒着。用户描述是"用了几次就塌了",工厂拆检的结论是"脱模时拉伤的"。两种说法都指向同一件事:刷毛这个结构,在成型和脱模这两段里都特别脆弱,而且出问题之后常常被误判成材料不好。
直接回答:细小刷毛变形,绝大多数来自两个阶段——成型阶段的填充与排气不足,和脱模阶段的侧向拉扯。判断属于哪一类有一个简单依据:刷毛顶端圆钝、变短发亮,是成型期缺料;刷毛整体朝一侧弯、根部有拉白痕迹,是脱模期受力。两类问题的解决方向完全不同,先分清再动手,能省掉大量无效试模。
把这两类混着谈,是硅胶刷毛类产品开发里最常见的浪费。填充不足去改脱模角度,或者脱模拉伤去调成型温度,都不会有效果。下面按"为什么脆弱—成型期—脱模期—怎么改—怎么查"的顺序拆开说。
为什么硅胶洁面垫上的细小刷毛比产品主体更容易出现变形?
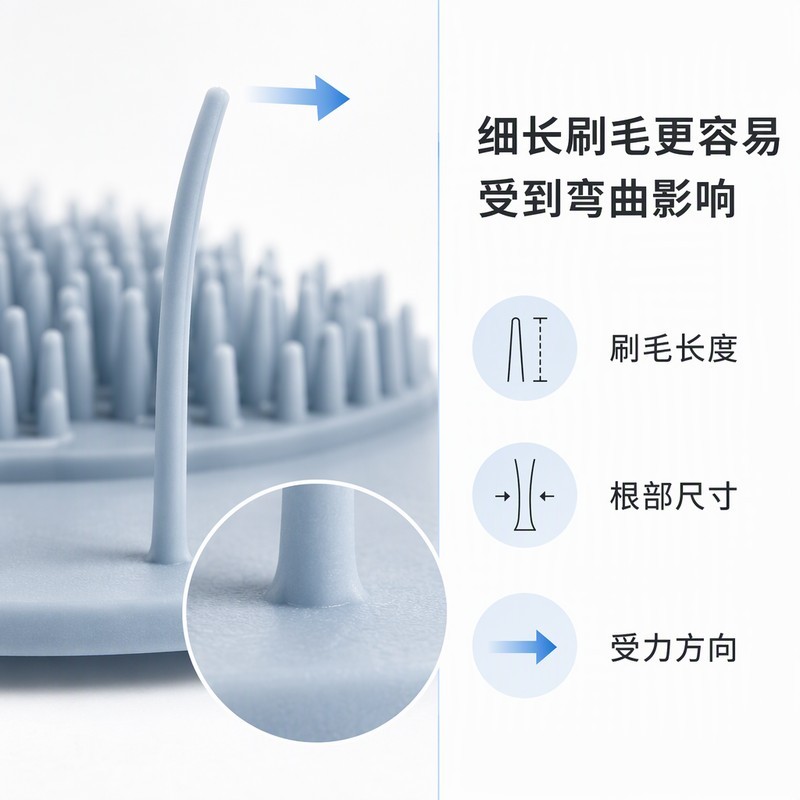
细长刷毛的根部较小,受到外力时更容易弯曲
刷毛是典型的细长悬臂结构:一端固定在底板上,另一端自由。受力时根部承受的弯矩最大,而根部恰恰是截面积最小的地方。长度增加、直径减小,根部应力上升得很快——长度是三次方关系,直径是四次方关系,这就是为什么"稍微长一点"的刷毛在脱模时明显更娇气。
底板是厚实的连续体,受力被分散到整个平面;刷毛把同样的力集中到一根细柱上。同一套模具、同样的脱模动作,底板只是被顶起来,刷毛却要被从型腔里"抽"出来。主体不变形,完全不能说明刷毛段安全。
还有一层:刷毛的根部过渡区如果做得太急(从底板直接跳到刷毛直径,中间没有圆角),应力会集中在这条交界线上。倒伏、根部发白、撕口,几乎都从这里开始。
刷毛之间距离太小,会增加成型和脱模难度
刷毛间距决定了两件事:模具上孔与孔之间的钢料厚度,以及胶料在刷毛之间的流动通道。间距过小,孔间钢料薄,模具在合模压力下会轻微下陷,成型的刷毛根部就被压厚;同时胶料通过相邻刷毛之间的通道变窄,远端刷毛孔更难填满。
脱模时,密集刷毛之间没有足够的让位空间。刷毛被拉出型腔时会有微小的横向位移,间距大的产品这点位移被空间吸收,间距小的产品则互相挤压,形成整片"朝一个方向倒"的形态。这种倒伏在刚脱模时不明显,放置一段时间后定型,就再也回不去了。
所以密排结构不是不能做,而是要同步放宽其它条件:孔深略减、根部圆角加大、拔模角度给足。把密度当成唯一变量去追求,最后一定在脱模上付出代价。
不同刷毛高度和形状会带来不同的受力状态
圆锥形刷毛从根部到顶端逐渐收细,受力时弯曲沿全长分布,根部应力相对分散,脱模时也更容易从锥形腔里脱出。圆柱形刷毛截面不变,弯曲集中在根部,顶端几乎是整体位移,脱模阻力更大,但成型的尺寸一致性更好。
细长型(长径比大)的刷毛是最难的一类:既要填满,又要脱得出,还要回弹快。这类结构在开模前的评估重点,不是"能不能做出来",而是"能稳定做多久"——模具磨损之后,细长刷毛孔最先失稳。
硅胶刷毛在模压成型过程中为什么可能出现不完整或变形?
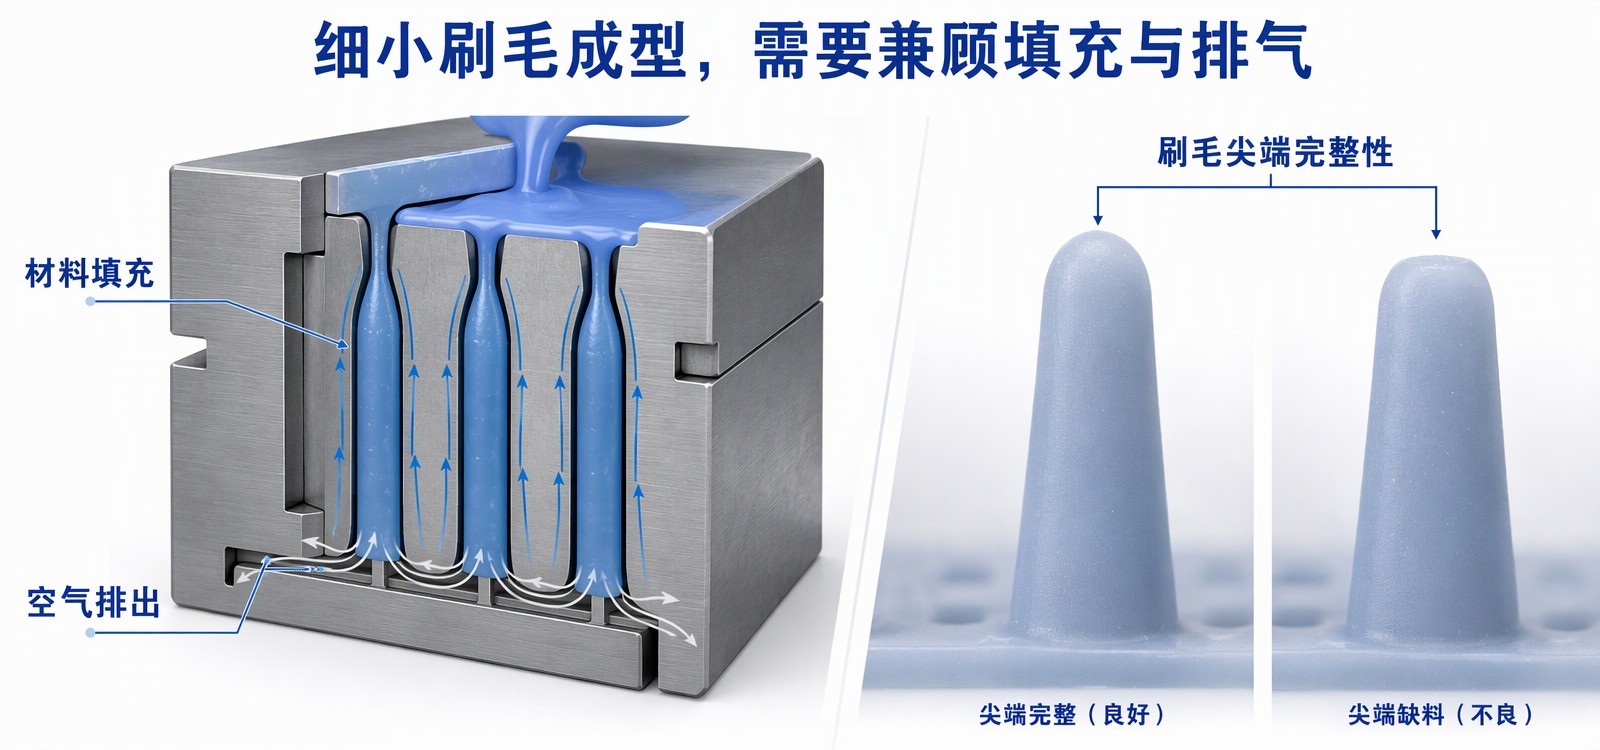
细小型腔填充不足,可能导致刷毛尖端不完整
盲孔里的空气没有出口,胶料推进去时会把空气压缩在孔底,形成背压。胶料越接近顶端,阻力越大,最后停在离孔底还有一点距离的位置。成型出来的刷毛顶端不是平的,而是带着一圈圆钝的收口,严重的会短一截。
这类缺陷有几个可辨认的特征:顶端呈圆弧、表面比侧壁更亮(因为那一小段是在缺气状态下定型的)、同一版上往往集中在离进胶口最远的区域。看到这三点,基本可以确定是填充与排气问题,而不是模具深度做错了。
对应的调整方向是:改善排气(孔底引浅槽或分型面开排气线)、增加预成型胶料重量、调整胶料摆放位置让远端先被压到。三个方向里,排气是最根本的,胶料重量只能缓冲。
模具排气不充分可能影响细小刷毛的成型完整性
排气设计要跟着刷毛排列走。整版刷毛如果是单侧进胶,远端那一排就是空气最后聚集的地方,排气必须开在那里;四面进胶的布局,气体往四个角跑,排气点也要跟着放到角落。排气槽位置放错,等于没开。
另一个常被忽略的点是排气槽会被飞边堵住。连续生产时,溢出的胶料在排气槽里固化,几模之后通道就变窄了。表现出来的现象很有规律:刚清完模的前几模很好,跑一段时间之后远端开始缺料。这不是模具设计问题,是清模周期的问题。
成型条件不稳定可能造成不同批次的刷毛表现不一致
温度、压力、时间三个参数里,对细小刷毛影响最大的是模温均匀性。模板面积大的模具,中心和边缘的温差可能有几度,温差带来的是硫化速度差:边缘先定型,中心还在流动,两边刷毛的最终形态就不一样。
压力不足会让胶料推不到孔底,压力过高则会让胶料过度挤进排气槽、飞边变厚、脱模阻力上升。这两个方向的偏差在成品上表现为"有的批次顶端好、有的批次飞边厚",看起来像两个问题,其实是同一个参数在两头顶。
稳定的做法是把工艺窗口固定下来并记录:模温、压力、时间、每模胶料重量,四组数据一起锁。只锁温度和时间,不锁胶料重量,一致性永远差一口气。
为什么硅胶洁面垫在脱模时容易出现刷毛弯曲和倒伏?
细长刷毛可能在开模和脱离型腔时受到拉扯
刷毛在型腔里是被胶料包住的,脱模时它必须沿着孔轴方向被"抽"出来。只要有横向分量——开模时模板轻微错位、顶出时受力不均、人工取件时手斜着拽——刷毛就会先弯再脱,弯曲超过弹性范围就留下永久变形。
判断是否属于脱模拉伤,看三个地方:刷毛是否整片朝同一方向倒、根部是否有白色应力痕、倒伏方向是否与开模或取件方向一致。三点对上,问题在脱模动作,不在材料。
这类问题的改善往往不需要改材料,而是改模具导向、改顶出方式、改取件手法。人工取件时用手指从一侧掀起来,是最常见的拉伤来源。
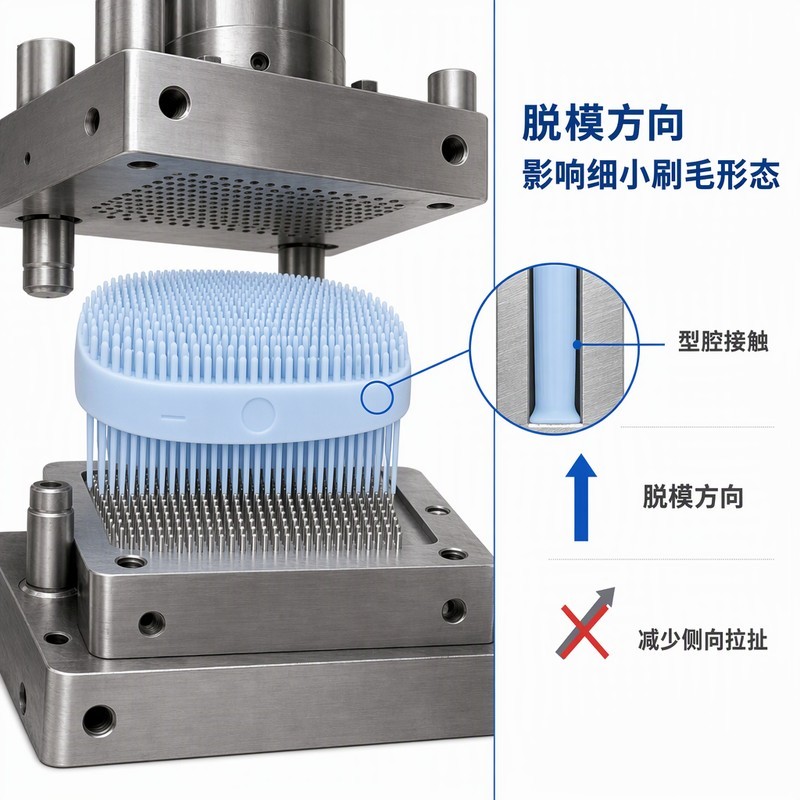
模具拔模角度和型腔表面会影响脱模阻力
硬质塑料件常用的零点几度拔模,在橡胶件上是不够的。橡胶与钢的摩擦系数高,而且软材料会"贴合"到型腔壁上,实际接触面积比理论值大。行业里的经验是橡胶件的拔模角度至少给到 1 到 2 度,细长结构还要更宽松一些。
型腔表面的状态同样重要。放电加工留下的细微纹路会增加摩擦;抛光过度则可能让胶料粘得更紧。对细长刷毛孔来说,稳定的表面粗糙度比"越光越好"更实用。
刷毛过细或过长,会增加脱模过程中的结构风险
长径比越大,刷毛在脱模时的抗侧向力能力越差。当长径比超过一个程度,即使拔模角度给足、动作规范,脱模仍然会有可观的失败率,因为刷毛本身的刚性已经不足以抵抗那一瞬间的摩擦阻力。
这时候可选的方案不多:缩短刷毛、加大根部直径、把圆柱改成圆锥、或者接受较高的不良率并用全检兜住。设计阶段知道这条边界,比量产后再改模划算得多。相关的结构评估思路,在模具设计与分型线如何影响外观质量里也有可以参考的部分。
脱模时机不合适,也可能影响刷毛的形态
硅胶在模具里达到足够交联度之后才有回弹能力。脱模过早,材料还很软,刷毛被拉出来之后没有足够的弹性把它拉回原位,就停在弯曲状态;脱模过晚,胶料收缩把刷毛夹得更紧,脱模阻力反而上升,容易出现根部撕裂。
"合适"的时机不能靠看表,要靠看件。试模时按不同时间点各取一模,放置一段时间后对比刷毛的直立程度和根部状态,能找出一个区间。这个区间一旦确定,就写进工艺卡,不靠操作经验。
制造商应该如何从模具和产品设计上减少刷毛变形?
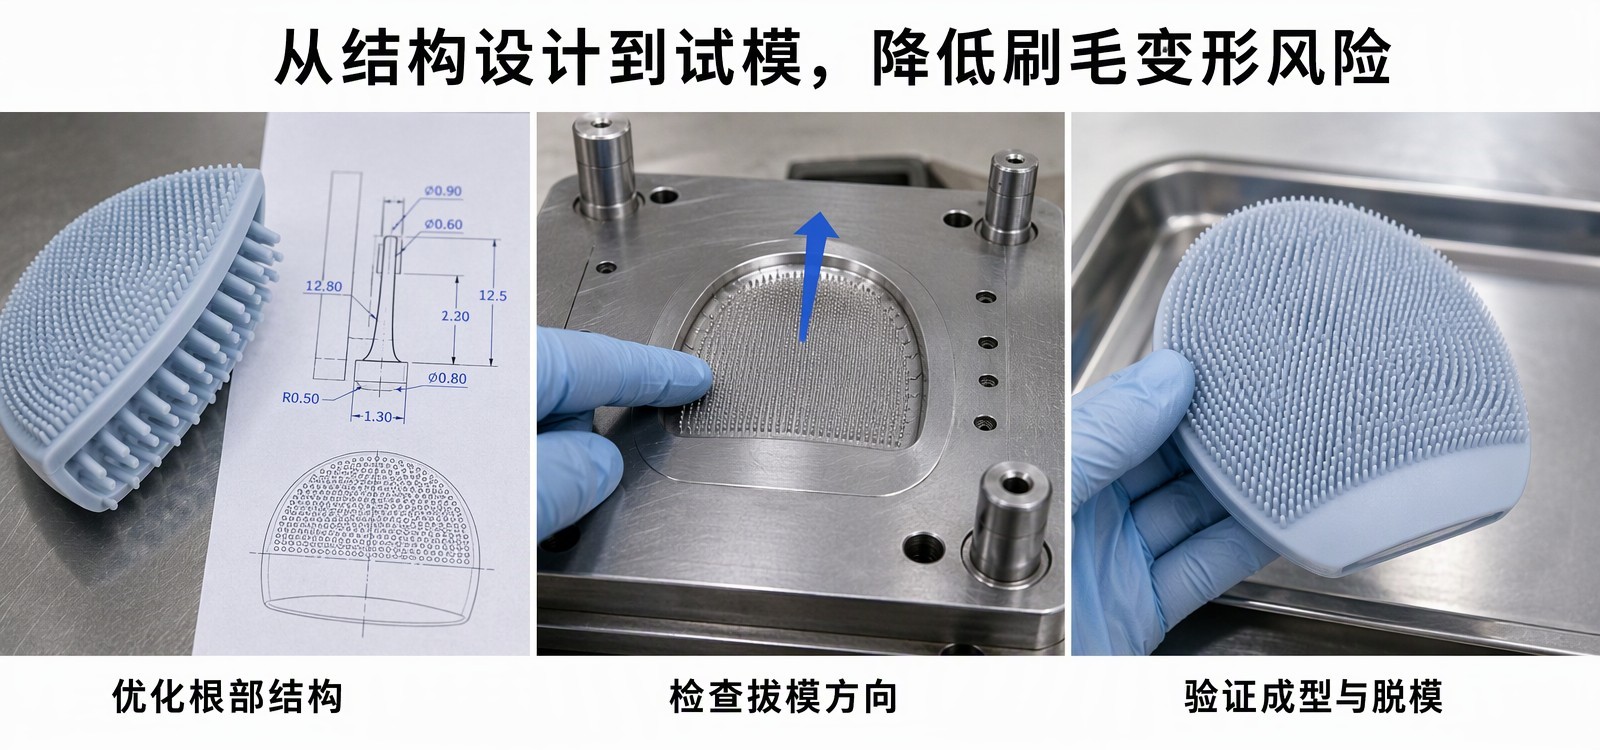
优化刷毛根部结构,避免局部支撑不足
根部是最值得改的地方。把直角过渡改成圆角,把突变的截面改成渐变,能让应力分散到一段更长的区域。圆角不用很大,关键是"有",从零到有带来的改善最明显。
另一个做法是在根部做微小的加厚锥度,让刷毛从底部往上逐渐收细。这样既能保留顶端的柔软,又给根部提供了支撑,脱模时的抗弯能力也更好。
根据刷毛长度和直径设计合理的拔模结构
拔模角度要按长径比来给:短粗刷毛可以给得小一些,长细刷毛要给得更宽。孔口可以做成极短的导入段,减少脱模初始阶段的阻力峰值——很多拉伤就发生在离开型腔的那一瞬间。
调整刷毛间距,避免过于密集的结构增加脱模难度
在满足清洁手感的前提下,把间距放宽一点,是最省钱的改善。间距放宽意味着孔间钢料变厚、模具更稳、脱模有让位空间。如果设计上必须密排,就用缩短刷毛或加大拔模来置换。
通过模具试制验证刷毛成型和脱模表现
试模不要只看一件。至少取连续十模,逐模记录刷毛顶端完整性、倒伏情况、根部状态。十模里如果前几模好、后面变差,说明排气或清模周期有问题;如果一直有随机倒伏,说明脱模动作或顶出结构需要改。
| 现象 | 所属阶段 | 判据 | 处理方向 |
|---|---|---|---|
| 顶端圆钝、短一截、表面发亮 | 成型期 | 集中在离进胶口最远区域,位置随模次漂移 | 改善排气、调整胶料重量与摆放 |
| 整片朝同一方向倒伏 | 脱模期 | 倒伏方向与开模或取件方向一致 | 改导向与顶出、规范取件手法 |
| 根部发白或有细微裂口 | 脱模期 | 根部应力痕明显,弯折后有残留变形 | 加根部圆角、加大拔模、调整脱模时机 |
| 固定位置总是同一处异常 | 模具本体 | 多模次、多批次重复出现 | 查该位置孔深、排气与冷却 |
硅胶洁面垫量产前,应该重点检查哪些细节?
- 刷毛尖端是否完整:侧光斜照,看顶端有没有发亮收口或短一截。
- 刷毛是否存在弯曲、倒伏和局部撕裂:整片平放观察倒伏方向是否一致,逐根看根部有无白痕。
- 不同区域的刷毛排列和高度是否一致:中心与边缘分开看,不要只抽一件。
- 连续生产过程中的脱模稳定性:连续取十模对比,看是否随模次劣化。
- 清模周期是否与排气设计匹配:记录清模后第几模开始出现远端缺料,据此定清模频率。
定制硅胶洁面垫时,如何降低刷毛结构的生产风险?
提前把刷毛结构图和尺寸要求给到工厂,不要只给外观渲染图。刷毛的长度、直径、间距、根部圆角和排列方式,这几项决定了模具方案,也决定了后面能不能稳定量产。
让工厂在开模前对刷毛的长径比、孔间壁厚、拔模可行性做一次书面评估。这一步不增加多少时间,但能把"做不出来"和"做出来不稳定"两种风险提前摊开。评估之后如果建议改结构,尽量在开模前改完。
批量生产前用试模件确认外观与结构要求,并把这些要求写进验收标准。刷毛类产品的验收不能只写"无变形",要写明怎么看、在什么光线下看、抽多少件。关于成型阶段的通用缺陷对照,可以参考模压成型后为什么出现飞边或边缘不均。
刷毛变形是结构问题,不是材料缺陷
把变形归因到"胶料不好",是最省事也最没用的结论。真正决定刷毛能不能站住的,是根部的过渡、孔间的距离、拔模的角度、脱模的方向、以及成型时空气有没有排干净。这五件事里,只有一件和材料有关。
开发阶段多花一点时间在结构上,比量产后靠全检挑片要划算。刷毛这种结构,改图便宜,改模贵,改量产最贵。
硅胶刷毛脱模后倒伏,放一段时间能恢复吗?
轻微倒伏有可能部分恢复,取决于停放条件和交联程度。但如果倒伏方向一致、根部已有白痕,说明已经超出弹性范围,放置不会恢复,属于需要修正的缺陷。
刷毛顶端不完整,是模具深度不够吗?
多数不是。顶端圆钝发亮通常是填充不足或排气不良,模具深度不够会表现为整根偏矮但顶端形状正常。先看顶端形态,再判断方向。
拔模角度加大会不会影响刷毛形状?
会影响,刷毛会带上轻微的锥度。这个锥度对清洁手感通常无影响,甚至有利,但需要在图纸上明确,避免验收时按等径判定。
一模出几十件,为什么只有固定几个位置出问题?
固定位置反复出现,说明是模具局部问题:那个位置的排气、孔深或冷却条件与其它位置不同。先查模具,不要整体调工艺参数。
FromRubber(东莞市博皓电子科技有限公司)做硅胶制品的开模定制,模具制造、模压成型、拆边与检验在自有厂区完成。带细密刷毛、特殊排列或分区高度的硅胶洁面垫,可以在开模前先做结构可制造性评估,把脱模风险提前摊开。
微信/WhatsApp:+86 18676210913


