
为什么小尺寸服装硅胶商标容易丢失细节?
小尺寸服装硅胶商标丢细节,通常不是单一原因。当字符高度、线宽或线条间距接近模压工艺的下限时,成型圆化、硫化波动与尺寸公差在整体尺寸里的占比会被放大,于是笔画发虚、细线粘连、镂空被半填这几类问题往往一起出现。
处理顺序建议是:先找出丢细节的具体位置和类型,再对照工艺可实现的尺寸余量判断是「设计超限」还是「参数没调好」。多数情况下,重排字距与线宽比反复调整成型参数更快见效。
先分清是哪一类细节在丢
不同表现对应不同的成因,直接调参数容易误判。可以按下表先归类,再决定往哪个方向改。
| 表现 | 常见成因 | 可调整方向 |
|---|---|---|
| 最细的笔画发虚、断续 | 笔画宽度接近模具可加工下限,胶料填充不足 | 按最终尺寸重排笔画粗细,或精简文字 |
| 相邻细线粘连成一条 | 线条间距不足,填充时在薄壁处汇流 | 优先加大间距,必要时减少线条数量 |
| 镂空或小孔被半填 | 负空间过小,合模时排气不畅 | 放大负空间,或改用凹陷表达 |
| 小字整体「发胖」 | 脱模边缘圆化占整体尺寸比例过大 | 增加字号留白,降低边缘厚度占比 |
为什么「细」和「密」是两件事
线宽不足与线距不足是两种不同的失效。线宽不足表现为笔画断、发虚;线距不足表现为两条线粘在一起。后者在小尺寸标上更常见,因为缩小时线距的缩小是同步的,而胶料汇流并不会同步变难。
所以排版时把相邻线条的间距当成独立参数来控制,比整体加粗更有效。下图这类粗细并排的图案能直接看出余量分布:越细的那几道,越接近成型边界。
 同一张标上粗细并排时,最细的那道线决定了整批的打样难度
同行公开资料里的最小结构尺寸参考
下面这些数值来自同行公开发布的设计指南与材料资料,用于判断「设计余量大概在什么量级」,不能直接当作本厂承诺参数。实际可行尺寸仍需按结构、硬度与模具方案确认。
| 项目 | 同行公开资料常见范围 | 来源 |
|---|---|---|
| 模压硅胶件最小厚度 | 一般不小于 0.5 mm;盲孔厚部不小于 0.2 mm | 同行硅胶按键设计指南 |
| 台阶与筋条最小宽度 | 高度大于 1 mm 时宽度大于 0.5 mm;高度大于 2 mm 时宽度大于 1 mm | 同行硅胶按键设计指南 |
| 间隙最小宽度 | 制品厚度在 2 mm 以内时,间隙宽度不小于 0.5 mm | 同行硅胶按键设计指南 |
| 孔到边缘最小距离 | 一般不小于 1 mm,特殊结构不小于 0.5 mm | 同行硅胶按键设计指南 |
| 最小圆角半径 | 0.010 英寸(约 0.25 mm),深腔或深槽建议不小于 0.020 英寸(约 0.5 mm) | 同行模压件设计规则 |
| 尺寸公差 | 模压硅胶常见 ±0.05–0.10 mm;液态硅胶可做到 ±0.02–0.05 mm | 同行材料特性资料 |
| 标签厚度 | 常见 0.5–3.0 mm,公差常按 ±0.2 mm 标注 | 同行橡塑标签采购指南 |
把公差放进尺寸里去算
上表的公差不是孤立数字。一个 5 mm 的小标,±0.1 mm 就已占整体尺寸的 2%;同样比例放到 50 mm 的大标上,相当于 ±1 mm——那是不可能的。这就是小尺寸标更容易「看起来不对」的数学原因。
判断方法很直接:把字符最小宽度、最小线距分别乘以 2,再与公差比较。如果公差已经接近或超过该特征的宽度,细节在量产中就不可能稳定。
 字符越小,同样的公差与圆化在视觉上占的比例越大
打样前可以自己核对的六项
- 最小字符高度与笔画宽度是否高于设计指南里的最小结构量级。
- 相邻线条间距是否与线宽同量级或更大。
- 镂空与穿孔的尺寸是否接近最小间隙参考值。
- 锐利内角是否已改圆角过渡。
- 标签厚度是否留出了细节保持所需的高度,而不是一味减薄。
- 图纸上是否标注了允许公差,且该公差小于最细特征的宽度。
一个常被忽略的检查动作
把打样件用同款成衣面料压烫或缝制之后再看一次。后道工序会改变标签的受力状态,原本清晰的细线可能在压烫后出现轻微变形,这一步能提前暴露问题。
细线条的落地效果还取决于粗细梯度怎么排,下面的同心线条是典型的做法:外层粗、内层细,把工艺难度分层承担。
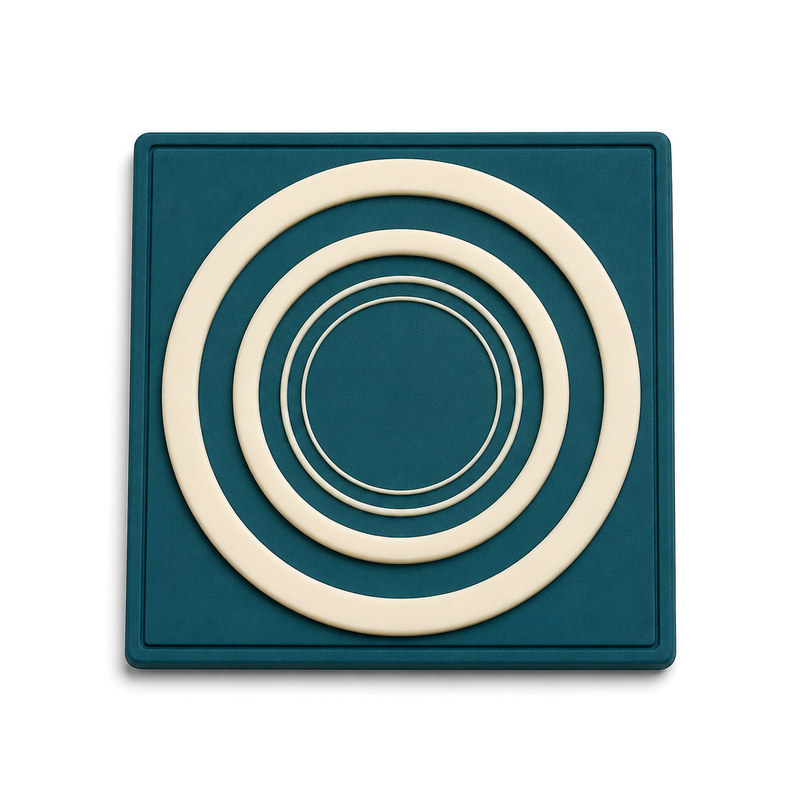 粗细梯度把工艺难度分层,比全图统一加粗更耐看
什么情况应该改设计,而不是继续调工艺
出现下面几种情况时,继续在成型端投入时间通常收效有限。
- 最细特征已经低于这套模具的加工能力,工艺只能接近、无法超越。
- 线距在图纸上就不足以避免填充汇流。
- 只能靠大幅提高硬度来保住细节,而这已经影响手感与柔韧性。
- 只能靠加厚来维持轮廓,代价是穿着手感明显变差。
反过来,如果细节丢失集中在某一两处、其余部位清晰,通常说明是排气与填充的局部问题,可以先在工艺端排查。小尺寸字符类项目在开模前先确认可行最小特征,正是为了把这类返工挡在打样之前。
来源与版本说明
- 同行硅胶按键结构最小尺寸设计指南(台阶、间隙、孔位、最小厚度)
https://www.yuanyicommodity.com/design-guide-of-silicone-rubber-keypad-structure-s-minimum-dimension.html - 同行模压件设计规则(最小圆角、最小壁厚、收缩与公差)
https://www.sitech-corp.com/blog/keypad-design-recommendations-and-rules/ - 同行硅胶材料特性资料(Shore A 区间、公差等级、压缩永久变形)
https://rysilicone.com/properties-of-silicone/ - 同行橡塑标签采购指南(标签厚度 0.5–3.0 mm、±0.2 mm 公差、耐洗循环)
https://www.xklabel.com/blog/2026-top-rubber-label-types-for-global-buyers/ - ISO 3302-1:2014 橡胶 制品公差 第1部分:尺寸公差(现行)
https://www.iso.org/standard/62492.html
以上公开资料的版本与检索日期:2026-10。标准以现行版本为准;同行公开数值仅作量级参考,不构成对本厂产品的参数承诺。
FromRubber(东莞市博皓电子科技有限公司)自 2010 年起从事硅胶、塑胶定制制品生产,硅胶标签与转烫标项目可在图纸阶段先做可行特征评估,24 小时内出具 DFM 意见。项目对接:nani@fromrubber.com / karl@fromrubber.com,微信与 WhatsApp:+86 18676210913。


您正在寻找橡胶和塑料产品定制解决方案制造商吗?
我们可以快速为客户提供市场分析、技术支持和定制服务。订阅新闻简报
