
为什么硅胶标签热压后会与面料分离?
压烫完成时看着牢、冷却或水洗后却分离,多数出在两个环节:转烫参数没有在边缘充分作用,或底胶与面料表面的匹配不足。同行公开资料给出的常见应用窗口是约 270–300 °F(约 132–149 ℃)、10–20 秒、冷撕(完全冷却后再撕离型膜),并建议 24 小时内不要水洗;耐洗表现常按 50 次洗涤循环(ISO 6330 程序)验证。
需要先把现象归类再动手:冷却后立刻翘边、放置数小时后翘边、拉伸几次后翘边、洗过多次才脱落,这四种对应完全不同的处理方向。
把现象对应到原因
| 现象 | 常见原因 | 优先检查 |
|---|---|---|
| 揭膜后立刻翘边 | 边缘底胶未充分活化,或揭膜过早 | 温度、时间、是否按冷撕执行 |
| 放置数小时到一天后翘边 | 冷却定型不足,预应力被封在界面里 | 压力均匀性与压头平整度 |
| 穿着拉伸几次后翘边 | 标签柔韧性与面料伸缩不匹配 | 厚度分布、边缘过渡与硬度 |
| 洗过若干次后脱落 | 界面结合与耐洗性不足,或面料整理剂迁移 | 面料表面整理、胶层匹配、洗涤条件 |
「压住了」不等于「压牢了」
揭膜瞬间的手感只能证明局部已被压合,不能证明界面已经形成稳定结合。冷却与后续松弛会改变应力状态,所以验证必须放到冷却之后,甚至水洗之后。
这一点在弹力面料上尤其明显:面料受热收缩、冷却后逐步恢复,标签与面料在这个过程中经历了一次不同步的形变,界面上因此留下预应力。同一款标签在无弹力帆布上很牢、换到弹力针织上出问题,通常就是这个原因。
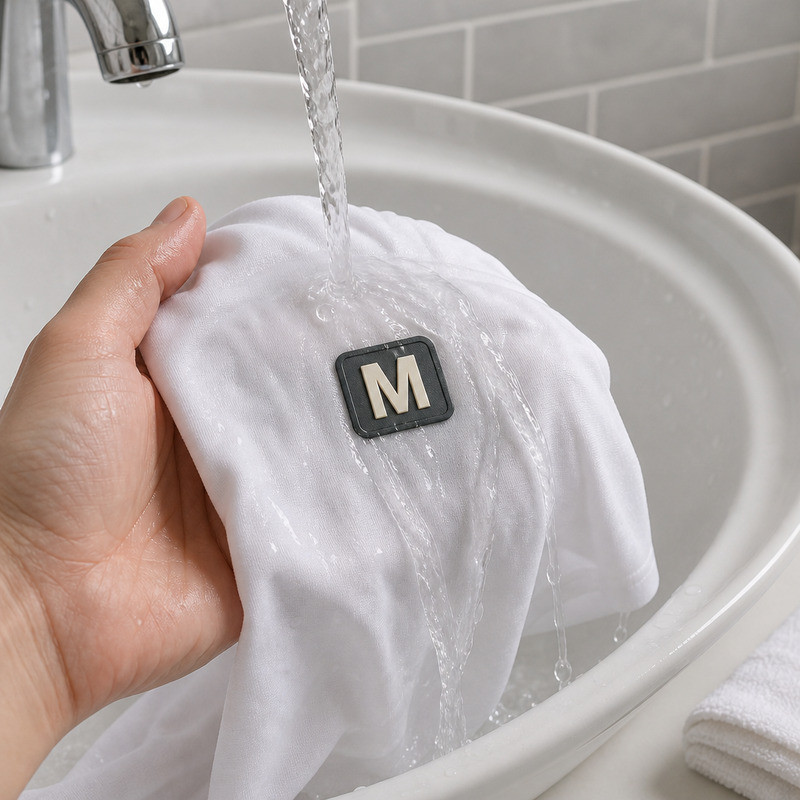 冷却后的状态与洗过几次后的状态,才是更有说服力的证据
同行公开的转烫与耐洗验证口径
下面这些数值来自同行公开的技术说明与采购指南,用于建立量级概念和验收口径,实际操作窗口需按面料与标签结构确认。
| 项目 | 同行公开资料常见范围 | 说明 |
|---|---|---|
| 压烫温度 | 约 270–300 °F(约 132–149 ℃) | 需结合面料耐热上限取值,温度过高会让底胶过度流动 |
| 压烫时间 | 约 10–20 秒 | 时间不足热量到不了界面,过长会持续向面料内部累积 |
| 剥膜方式 | 冷撕:完全冷却后再撕离型膜 | 趁热撕膜容易把图案带起或拉变形 |
| 压烫后静置 | 建议 24 小时内不水洗 | 界面仍在稳定过程中 |
| 耐洗验证 | 常按 50 次洗涤循环(ISO 6330 程序)评估 | 中国对应标准为 GB/T 8629-2017 规定的家庭洗涤程序 |
| 硅胶使用温度 | 约 −50 ℃ 至 +200 ℃(部分资料标至 250 ℃) | 硅胶本身耐热能力通常高于转烫所要求的温度 |
上表为同行公开资料的常见量级,不是本厂参数承诺。验收时把洗涤程序、水温、是否烘干等条件写清楚,供需双方对「耐洗」的理解才不会错位。
界面真正接触的是纱线,而不是「面料」
把标签压在针织网布这类纹理明显的面料上,能直观看到界面接触的是什么:底胶先填满纱线交织形成的凸起与凹谷,再与纱线表面结合。实际有效结合面积取决于表面纹理与压力分布。
纹理越深、越不均匀,压力越难均匀传递到每个接触点,边缘尤其容易被漏掉。这不是胶的问题,也不是面料的问题,而是压力分布的问题。
 有效结合面积取决于纱线纹理与压力分布,而不是面料的名义材质
排查顺序:先归类,再逐项固定变量
- 确认面料类型与表面整理情况,是否防水、防污或柔软整理。
- 确认底胶与面料的匹配性,必要时调整胶层方案。
- 确认压烫温度,按面料耐热上限留出余量。
- 确认压烫时间。
- 确认压力与压头平整度,重点看边缘与四角。
- 复查标签结构,特别是边缘厚度与轮廓过渡。
- 做拉伸测试,观察界面在循环受力下的表现。
- 做水洗与烘干测试,验证最终使用条件。
最容易犯的错误是同时调整多个参数。温度与压力一起加大,短期看似乎「什么都好了」,但无法判断哪一项起了作用,而且很可能把面料本身压伤。
打样阶段建议完成的验证
- 使用最终成衣面料打样,不用替代样布。
- 记录转烫参数,形成可复现的参数表。
- 压烫完成 24 小时后检查粘接状态,观察是否出现延迟翘边。
- 横纵两个方向分别做拉伸,并做多次循环。
- 按 GB/T 8629-2017 规定的程序做水洗测试。
- 做烘干测试,确认热收缩差异的影响。
- 用侧光检查边缘是否有局部脱空。
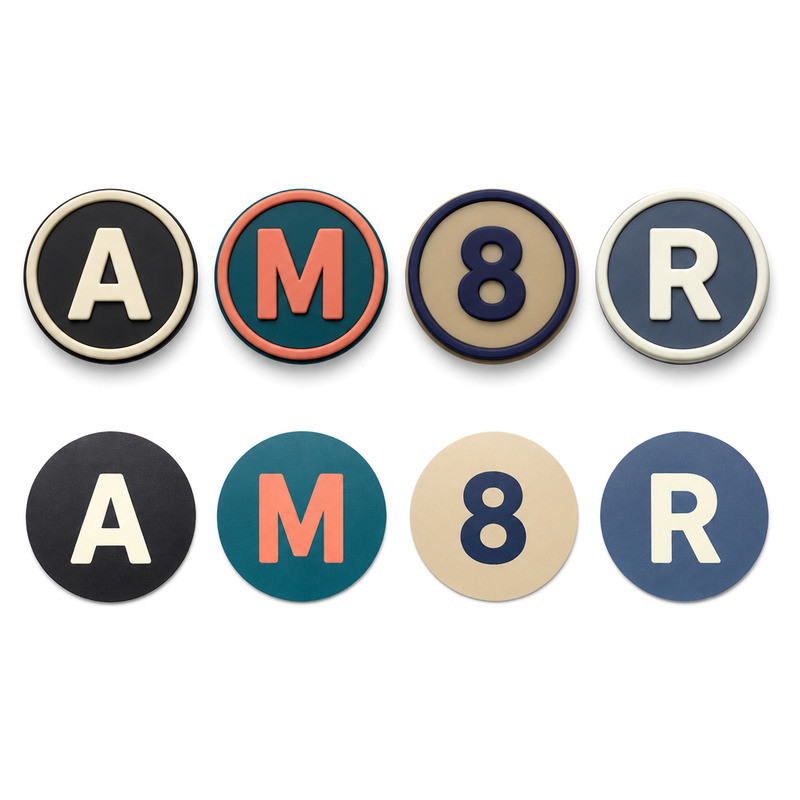 模压版本边缘有成型圆边,平面版本整片等厚,边缘受力方式并不相同
限制与不适用:温度越高不代表越牢,过高会让底胶过度流动、界面变薄并可能损伤面料;第一次水洗即脱落通常是转烫参数问题,洗多次后逐步脱落通常是界面结合与耐洗性问题,两者处理方向相反;经过防水或防污整理的面料需要单独验证,常规参数往往不适用。
来源与版本说明
- 同行硅胶热转印技术说明(应用温度约 270–300 °F、10–20 秒、冷撕、24 小时内不水洗)
https://montereycompany.com/blog/silicone-heat-transfer-patches-everything-you-need-to-know/ - 同行橡塑标签采购指南(耐洗按 50 次循环 ISO 6330 程序验证、标签厚度与公差)
https://www.xklabel.com/blog/2026-top-rubber-label-types-for-global-buyers/ - GB/T 8629-2017 纺织品 试验用家庭洗涤和干燥程序(现行)
https://openstd.samr.gov.cn/bzgk/gb/newGbInfo?hcno=7008EB398370B3F4A90DF835D81AA292 - GB/T 8630-2013 纺织品 洗涤和干燥后尺寸变化的测定(现行)
https://std.samr.gov.cn/gb/search/gbDetailed?id=71F772D7F823D3A7E05397BE0A0AB82A - AATCC TM135 家庭洗涤后织物尺寸变化的测定(2025 版)
https://members.aatcc.org/store/tm135/543/
以上公开资料的版本与检索日期:2026-10;标准以现行版本为准。
FromRubber(东莞市博皓电子科技有限公司)涉及热压类硅胶标签的项目,会要求提供实际面料并完成水洗与烘干验证后再确认方案,同时提供可复现的转烫参数记录。项目对接:nani@fromrubber.com / karl@fromrubber.com,微信与 WhatsApp:+86 18676210913。


您正在寻找橡胶和塑料产品定制解决方案制造商吗?
我们可以快速为客户提供市场分析、技术支持和定制服务。订阅新闻简报
